
Vad är PEEK och varför är formsprutning viktigt?
Polyetereterketon (PEEK) är en högpresterande, halvkristallin termoplast som används där komponenter måste tåla krävande mekaniska, kemiska och termiska förhållanden. Kombinationen av hög hållfasthet, styvhet, slitstyrka och beständighet mot många kemikalier gör materialet lämpligt för tillämpningar inom branscher som flyg- och rymdindustrin, medicinteknik, fordonsindustrin och energisektorn. Till skillnad från många allmänna plasttyper kan PEEK behålla sina användbara egenskaper vid höga driftstemperaturer, vilket gör det lämpligt för delar som utsätts för långvarig värme eller upprepade belastningar. Dessa fördelar är dock beroende av att man väljer en lämplig kvalitet och tillverkar komponenten under kontrollerade förhållanden.
Hur formsprutning av PEEK skiljer sig från vanlig plastbearbetning
Formsprutning av PEEK skiljer sig väsentligt från bearbetning av vanliga termoplaster. Plasten kräver exceptionellt höga smälttemperaturer, samtidigt som formen måste värmas upp till en relativt hög och noggrant kontrollerad temperatur. Dessa förhållanden kräver kompatibel formsprutningsutrustning, inklusive en maskin och komponenter för varmkanal eller munstycke som är konstruerade för att tåla hög värme. Fuktkontroll är lika viktigt: PEEK-pellets bör torkas och hanteras enligt materialleverantörens specifikationer för att minska risken för defekter, ojämn bearbetning eller försämrade egenskaper. Pålitlig temperaturövervakning och -reglering bidrar till att upprätthålla en stabil smälta och undvika oönskade temperaturvariationer under produktionen.
Värmehantering och kristallinitet
Värmehanteringen påverkar hur PEEK kristalliseras när det kyls ned. Kristallinitetsgraden och dess jämnhet påverkar de mekaniska egenskaperna, dimensionsstabiliteten, krympningen och utseendet på de formade ytorna. Otillräcklig eller ojämn uppvärmning av formen kan bidra till ojämna egenskaper eller deformation, medan olämpliga bearbetningsförhållanden kan påverka ytkvaliteten och komponenternas dimensioner. Följaktligen kan en framgångsrik process inte definieras av en enda universell uppsättning parametrar. Smält- och formtemperaturer, insprutningshastighet, hållförhållanden och kylningstid måste anpassas till den specifika PEEK-kvaliteten, komponentens geometri, väggtjocklek och formsprutningsmaskinen. Noggranna försök och kontroller krävs för att etablera en repeterbar process som uppfyller komponentens prestanda- och dimensionella krav.
PEEK-formsprutningsprocessen steg för steg
Torkning och materialhantering
Produktionen inleds med PEEK-pellets som har framställts enligt plastleverantörens torkningsspecifikation. Fukt kan bidra till bearbetningsfel, därför bör operatörerna använda den rekommenderade temperaturen, torkningstiden och torkningsutrustningen, istället för att utgå från att alla kvaliteter kräver identiska inställningar. Efter torkningen bör granulaten transporteras och lagras på ett sätt som begränsar exponeringen för luftfuktigheten; långvarig hantering i det fria kan leda till att fukt återabsorberas. Ett kontrollerat matningssystem levererar sedan materialet jämnt till formsprutmaskinen, vilket bidrar till en stabil skottstorlek och smältkvalitet.
Plastifiering och formsprutning
Under plastifieringen transporterar, komprimerar och smälter den roterande skruven granulaten. PEEK kräver utrustning som kan upprätthålla de höga smälttemperaturer som anges för den valda kvaliteten. Skruven och cylindern bör vara tillverkade av lämpliga slitstarka material, eftersom höga temperaturer och slipande tillsatser i vissa blandningar kan öka slitaget. Munstyckskonfigurationen måste möjliggöra ett jämnt flöde utan överdriven värmeförlust eller stagnation, medan varmkanalsystem, när sådana används, kräver lämplig temperaturreglering och lämpliga material. Smältan sprutas in i en uppvärmd form och hålls sedan under packningstryck för att kompensera för materialets krympning och minska bildandet av hålrum. Kylningen sker inuti formen; för PEEK är formtemperaturen särskilt viktig eftersom den påverkar kristalliseringen och de resulterande egenskaperna hos delen. När delen har svalnat tillräckligt öppnas formen och utstötarna släpper ut den utan att orsaka skador.
Aspekter att beakta vid formkonstruktion
Formkonstruktionen bidrar till att säkerställa fullständig fyllning och jämn kvalitet på detaljerna. Ingångens placering och storlek påverkar flödesvägarna, svetslinjerna och packningen, medan effektiv avluftning gör att instängd luft kan släppas ut. Enhetlig väggtjocklek kan minska ojämn kylning och insjunkning, och en välplanerad kylningslayout bidrar till en balanserad värmeavledning. Konstruktörerna tar också hänsyn till PEEK:s krympning när de fastställer kavitetsdimensionerna. Efter utstötningen kontrolleras vanligtvis om det finns överskott vid delningslinjerna, ofullständiga fyllningar, insjunkningar, skevhet och hålrum. Kritiska mått bör mätas mot ritningen, och konsistensen bör bedömas över olika delar och produktionsserier. Om defekter uppstår bör granskningen beakta materialets tillstånd, processinställningarna och formens egenskaper tillsammans, eftersom justeringar inom ett område kan påverka fyllning, kristallisation och dimensionsstabilitet på andra ställen.
Viktiga processvariabler för en robust PEEK-process
Bearbetningen av PEEK beror på en rad variabler som påverkar varandra, och ingen enskild inställning garanterar ett felfritt detalj på alla maskiner, i alla formar eller för alla kvaliteter. Börja med materialhanteringen: PEEK-hartset är hygroskopiskt, så torka det enligt de tids-, temperatur- och utrustningsförhållanden som anges av hartstillverkaren. Otillräcklig torkning kan bidra till defekter, medan onödigt långvarig värmeexponering kan skada materialet. Kontrollera det aktuella databladet och de kvalitetsspecifika anvisningarna innan du väljer en torkcykel.
Smält- och formtemperaturer
Cylindern och smältans temperaturer måste vara tillräckligt höga för att uppnå ett tillförlitligt flöde och fullständig smältning, men för hög värme eller för lång uppehållstid kan leda till nedbrytning av polymeren. Formtemperaturen är särskilt viktig eftersom den påverkar kristallisering, krympning och slutliga egenskaper. En för kall form kan begränsa flödet eller leda till otillräcklig kristallisering; en varmare form kan främja kristalliseringen men förändrar samtidigt cykeltiden och dimensionerna. Insprutningshastigheten och trycket bör fylla kaviteten utan att orsaka överdriven skjuvning, överskott eller andra defekter. Justera hålltrycket och tiden för att kompensera för krympning: otillräcklig packning kan ge upphov till insjunkningar eller dimensionella avvikelser, medan överdriven packning kan skapa spänningar eller överskott.
Skruvhastighet, mottryck och kylning
Skruvhastigheten och mottrycket påverkar smältningen, blandningen och skjuvvärmeutvecklingen, så justera dessa parametrar samtidigt som du övervakar smältans konsistens och undviker onödig värmeexponering. Kylningstiden bör vara tillräckligt lång för att detaljen ska hinna stabiliseras tillräckligt för utstötning. Ojämn kylning över formen eller detaljen kan leda till ojämn krympning och skevhet, vilket gör det viktigt med balanserade kylkanaler och jämna förhållanden.
En steg-för-steg-sekvens för optimering
Optimera processen i en kontrollerad sekvens. Kontrollera först att hartset är korrekt, att det är torrt och att det hanteras på rätt sätt; fastställ sedan säkra temperaturförhållanden med hjälp av maskinens och materialklassens anvisningar. Fyll formhåligheten jämnt innan du justerar hålltrycket och hålltiden. Balansera därefter kylningen och utvärdera utstötningsbeteendet. Ändra en variabel i taget, dokumentera inställningarna och låt processen stabiliseras mellan försöken. Slutligen, verifiera repeterbarheten över flera cykler och mät kritiska dimensioner samt detaljernas kvalitet. Använd dessa resultat, snarare än enbart nominella inställningar, för att definiera ett robust processfönster för den specifika plastkvaliteten, formen och produktionsutrustningen.
Att välja rätt PEEK-kvalitet
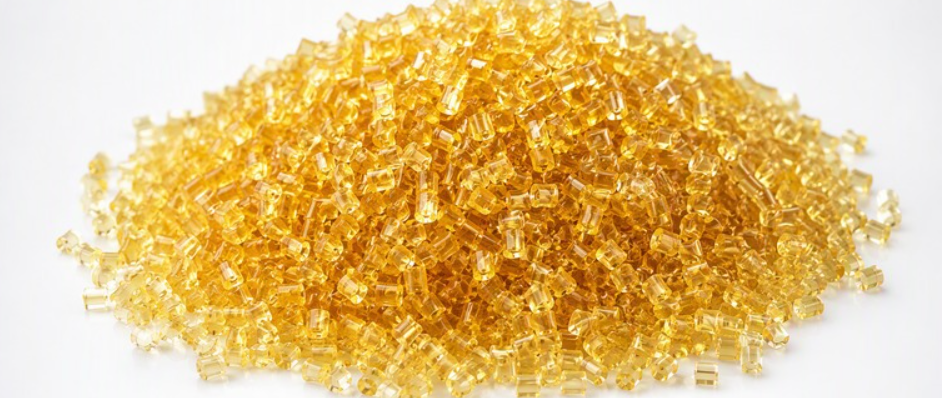
PEEK finns i flera olika kvalitetsgrupper, och det rätta valet beror på avvägningen mellan mekaniska, termiska och ytrelaterade krav. Ofyllt PEEK, ofta i naturfärg, erbjuder seghet, en slät yta och relativt enhetliga egenskaper, vilket gör det lämpligt när utseende, duktilitet eller komplex geometri är avgörande. Glasfiberförstärkta kvaliteter ger i allmänhet större styvhet och dimensionsstabilitet under belastning, men fibrerna kan påverka flödet, ytfinheten och krympningen. Kolfiberförstärkta kvaliteter erbjuder hög hållfasthet och styvhet, med förbättrat slitbeteende i många konstruktioner; förstärkningen kan dock öka anisotropin och ge upphov till synliga fibermönster. Dessa skillnader kan påverka både komponentens prestanda och formningsförhållandena.
Specialiserade och fyllda årskurser
Lager- och andra tribologiska kvaliteter framställs med fyllmedel såsom kol, grafit eller PTFE för att minska friktion och slitage i glidande eller roterande komponenter. Deras egenskaper varierar, och en kvalitet som är optimerad för slitage har inte nödvändigtvis samma hållfasthet, utseende eller elektriska egenskaper som ett material utan fyllmedel. Förstärkta och fyllda kvaliteter kan också skilja sig åt vad gäller flöde genom tunna sektioner, krympning tvärs över och längs flödesriktningen samt bearbetbarhet efter formgjutning. Fiberorienteringen kan ge upphov till riktningsberoende egenskaper, så konstruktörer bör beakta ingångens placering, väggtjocklek och belastningsriktning. Sammansättningar och beteckningar är inte standardiserade mellan olika leverantörer; kontrollera den specifika sammansättningen och prestandadata istället för att utgå från att beteckningarna är utbytbara.
Så här väljer du utifrån din användningssituation
Valet bör utgå från applikationens driftstemperatur, kemisk exponering, belastning, friktion, elektriska krav, lagstadgade krav samt komponentens geometri. Applikationer inom flyg- och rymdindustrin, medicinteknik, elektronik, fordonsindustrin och industriell utrustning kan prioritera olika kombinationer av värmebeständighet, renhet, måttstabilitet eller livslängd. Granska leverantörens data avseende kemisk kompatibilitet, mekaniska egenskaper, bearbetningsanvisningar och eventuella relevanta godkännanden, och testa därefter representativa formgjutna delar under realistiska förhållanden. Utvärderingen bör inte bara omfatta initial hållfasthet eller slitage, utan även behov av montering, bearbetning, underhåll och utbyte. En jämförelse av prestandan under hela livscykeln kan visa om en dyrare fyllnadsförstärkt kvalitet minskar driftstoppen eller om en tåligare ofyllnadsförstärkt kvalitet passar bättre för konstruktionen. Det slutgiltiga valet bör valideras med materialleverantören och med hänsyn till den avsedda formgjutningsprocessen.
 Swedish
 English
 Italian
 French
 German
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Norwegian
 Greek
 Hungarian
 Romanian