
Qu'est-ce que le PEEK et pourquoi le moulage par injection est-il si important ?
Le polyétheréthercétone (PEEK) est un thermoplastique semi-cristallin haute performance utilisé lorsque les composants doivent résister à des conditions mécaniques, chimiques et thermiques exigeantes. Alliant une résistance mécanique élevée, une grande rigidité, une bonne résistance à l'usure et une résistance à de nombreux produits chimiques, il est utilisé dans des secteurs tels que l'aérospatiale, les technologies médicales, la construction automobile et l'énergie. Contrairement à de nombreux plastiques à usage général, le PEEK conserve ses propriétés utiles à des températures de service élevées, ce qui le rend adapté aux pièces exposées à une chaleur prolongée ou à des sollicitations répétées. Ces avantages dépendent toutefois du choix d'une nuance appropriée et de la fabrication du composant dans des conditions contrôlées.
En quoi le moulage par injection du PEEK diffère-t-il de la transformation classique des plastiques ?
Le moulage par injection du PEEK diffère considérablement de la mise en œuvre des thermoplastiques courants. La résine nécessite des températures de fusion exceptionnellement élevées, tandis que le moule doit également être chauffé à une température relativement élevée et soigneusement contrôlée. Ces conditions exigent un équipement de moulage adapté, notamment une presse et des composants de canaux chauds ou de buses conçus pour résister à des températures élevées. Le contrôle de l’humidité est tout aussi important : les granulés de PEEK doivent être séchés et manipulés conformément aux spécifications du fournisseur du matériau afin de réduire le risque de défauts, d’un traitement irrégulier ou d’une dégradation des propriétés. Une surveillance et un contrôle fiables de la température permettent de maintenir une masse fondue stable et d’éviter les variations thermiques indésirables pendant la production.
Gestion thermique et cristallinité
La gestion thermique influe sur la façon dont le PEEK se cristallise lors de son refroidissement. Le degré et l’uniformité de la cristallinité influencent les performances mécaniques, la stabilité dimensionnelle, le retrait et l’aspect des surfaces moulées. Un chauffage inadéquat ou inégal du moule peut entraîner des propriétés irrégulières ou des déformations, tandis que des conditions de transformation inadaptées peuvent affecter la qualité de surface et les dimensions des pièces. Par conséquent, un processus réussi ne peut être défini par un ensemble unique et universel de paramètres. Les températures de la matière fondue et du moule, la vitesse d’injection, les conditions de maintien et le temps de refroidissement doivent être adaptés à la nuance spécifique de PEEK, à la géométrie de la pièce, à l’épaisseur de paroi et à la presse à injection. Des essais minutieux et des contrôles rigoureux sont nécessaires pour mettre en place un processus reproductible qui réponde aux exigences de performance et de dimensions du composant.
Le procédé de moulage par injection du PEEK, étape par étape
Séchage et manutention des matériaux
La production commence avec des granulés de PEEK préparés conformément aux spécifications de séchage du fournisseur de résine. L’humidité pouvant être à l’origine de défauts de transformation, les opérateurs doivent respecter la température, la durée et l’équipement de séchage recommandés, plutôt que de partir du principe que toutes les qualités nécessitent des réglages identiques. Après le séchage, les granulés doivent être transférés et stockés de manière à limiter leur exposition à l'humidité ambiante ; une manipulation prolongée à l'air libre peut entraîner une réabsorption d'humidité. Un système d'alimentation contrôlé achemine ensuite le matériau de manière constante vers la presse à injecter, garantissant ainsi une taille de coulée et une qualité de matière fondue stables.
Plastification et moulage par injection
Pendant la plastification, la vis rotative transporte, comprime et fait fondre les granulés. Le PEEK nécessite un équipement capable de maintenir les températures de fusion élevées spécifiées pour la nuance choisie. La vis et le cylindre doivent être fabriqués à partir de matériaux résistants à l’usure, car les températures élevées et les additifs abrasifs présents dans certains composés peuvent accroître l’usure. La configuration de la buse doit permettre un écoulement régulier sans perte de chaleur excessive ni stagnation, tandis que les systèmes à canaux chauds, lorsqu’ils sont utilisés, nécessitent un contrôle de température et des matériaux adaptés. La matière fondue est injectée dans un moule chauffé, puis maintenue sous pression de compactage afin de compenser la contraction du matériau et de réduire la formation de vides. Le refroidissement s’effectue à l’intérieur du moule ; pour le PEEK, la température du moule est particulièrement importante car elle influe sur la cristallisation et les propriétés de la pièce obtenue. Une fois que la pièce a suffisamment refroidi, le moule s’ouvre et les éjecteurs la libèrent sans l’endommager.
Éléments à prendre en compte lors de la conception d'un moule
La conception du moule permet d’assurer un remplissage complet et une qualité constante des pièces. La position et la taille de l’entrée de matière influencent les trajectoires d’écoulement, les lignes de soudure et le tassement, tandis qu’un système d’évacuation efficace permet à l’air emprisonné de s’échapper. Une épaisseur de paroi uniforme permet de réduire les irrégularités de refroidissement et les affaissements, et une configuration de refroidissement bien pensée favorise une dissipation thermique équilibrée. Les concepteurs tiennent également compte du retrait du PEEK lors de la définition des dimensions de la cavité. Après l’éjection, l’inspection consiste généralement à vérifier la présence de bavures au niveau des lignes de joint, de remplissages insuffisants dus à un remplissage incomplet, de marques d’affaissement, de déformations et de vides. Les cotes critiques doivent être mesurées par rapport au plan, et la cohérence doit être évaluée d’une pièce à l’autre et d’un cycle de production à l’autre. En cas d’apparition de défauts, l’analyse doit prendre en compte conjointement l’état du matériau, les paramètres du procédé et les caractéristiques du moule, car des ajustements dans un domaine peuvent affecter le remplissage, la cristallisation et la stabilité dimensionnelle dans d’autres domaines.
Variables clés de traitement pour un procédé PEEK robuste
Le traitement du PEEK dépend d’un ensemble de variables qui interagissent entre elles, et aucun réglage unique ne garantit l’obtention d’une pièce conforme sur toutes les machines, tous les moules ou toutes les nuances. Commencez par la manipulation du matériau : la résine PEEK étant hygroscopique, séchez-la en respectant les conditions de durée, de température et d’équipement spécifiées par le fabricant de la résine. Un séchage insuffisant peut entraîner des défauts, tandis qu’une exposition inutilement prolongée à la chaleur peut endommager le matériau. Vérifiez la fiche technique en vigueur et les instructions spécifiques à chaque grade avant de sélectionner un cycle de séchage.
Températures de fusion et de moulage
Les températures du cylindre et de la matière fondue doivent être suffisamment élevées pour garantir un écoulement fiable et une fusion complète, mais une chaleur excessive ou un temps de séjour trop long peuvent entraîner une dégradation du polymère. La température du moule est particulièrement importante car elle influe sur la cristallisation, le retrait et les propriétés finales. Un moule trop froid peut limiter l'écoulement ou entraîner une cristallisation insuffisante ; un moule plus chaud peut favoriser la cristallisation, mais modifie également la durée du cycle et le comportement dimensionnel. La vitesse et la pression d’injection doivent permettre de remplir la cavité sans générer de cisaillement excessif, de bavures ou d’autres défauts. Ajustez la pression et la durée de maintien pour compenser le retrait : un compactage insuffisant peut entraîner des creux ou des variations dimensionnelles, tandis qu’un compactage excessif peut créer des contraintes ou des bavures.
Vitesse de la vis, contre-pression et refroidissement
La vitesse de la vis et la contre-pression influencent la fusion, le mélange et l'échauffement par cisaillement ; il convient donc de les ajuster tout en surveillant la consistance de la matière fondue et en évitant toute exposition thermique inutile. Le temps de refroidissement doit permettre à la pièce d'atteindre une stabilité suffisante pour son éjection. Un refroidissement inégal au niveau du moule ou de la pièce peut entraîner un retrait différentiel et un gauchissement, d'où l'importance de disposer de canaux de refroidissement équilibrés et de conditions homogènes.
Une séquence d'optimisation étape par étape
Optimisez le processus selon une séquence contrôlée. Vérifiez d’abord l’identité de la résine, son séchage et sa manipulation ; établissez ensuite des conditions thermiques sûres en suivant les recommandations relatives à la machine et au type de résine. Remplissez la cavité de manière homogène avant de régler la pression de maintien et la durée. Équilibrez ensuite le refroidissement et évaluez le comportement d’éjection. Modifiez une variable à la fois, enregistrez les réglages et laissez le processus se stabiliser entre chaque essai. Enfin, validez la répétabilité sur plusieurs cycles et mesurez les cotes critiques ainsi que la qualité des pièces. Utilisez ces résultats, plutôt que les réglages nominaux seuls, pour définir une fenêtre de processus robuste adaptée à la qualité de résine, au moule et à l’équipement de production spécifiques.
Choisir la bonne nuance de PEEK
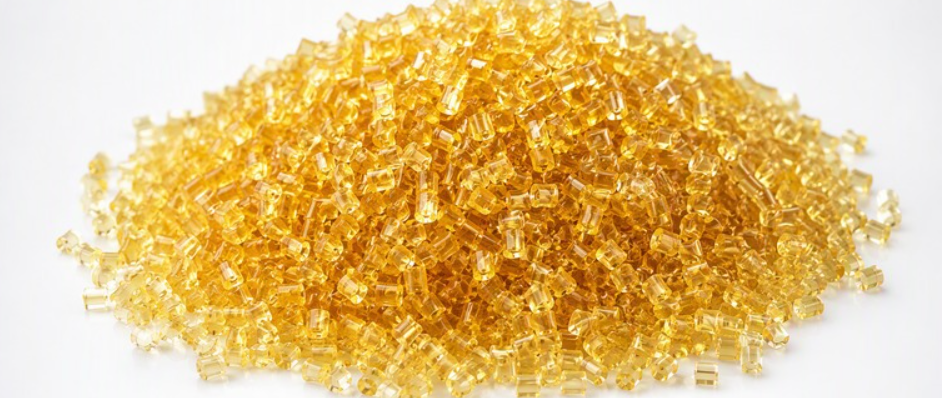
Le PEEK est disponible dans plusieurs familles de grades, et le choix approprié dépend de l'équilibre entre les exigences mécaniques, thermiques et de surface. Le PEEK non chargé, souvent de couleur naturelle, offre une bonne ténacité, une surface lisse et des propriétés relativement uniformes, ce qui le rend adapté lorsque l'aspect, la ductilité ou une géométrie complexe sont importants. Les grades renforcés de fibres de verre offrent généralement une plus grande rigidité et une meilleure stabilité dimensionnelle sous charge, mais les fibres peuvent affecter l'écoulement, l'état de surface et le retrait. Les grades renforcés de fibres de carbone offrent une résistance et une rigidité élevées, ainsi qu’une meilleure résistance à l’usure dans de nombreuses applications ; cependant, le renforcement peut accroître l’anisotropie et entraîner l’apparition de motifs de fibres visibles. Ces différences peuvent influencer à la fois les performances des pièces et les conditions de moulage.
Niveaux spécialisés et à effectifs complets
Les nuances destinées aux roulements et autres applications tribologiques sont formulées à l'aide de charges telles que le carbone, le graphite ou le PTFE afin de réduire le frottement et l'usure des composants en glissement ou en rotation. Leurs propriétés varient, et une nuance optimisée pour résister à l'usure peut ne pas offrir la même résistance, le même aspect ou le même comportement électrique qu'un matériau non chargé. Les grades renforcés et chargés peuvent également présenter des différences en termes de fluidité dans les sections minces, de retrait transversal et longitudinal par rapport au sens d’écoulement, ainsi que d’usinabilité après moulage. L’orientation des fibres peut créer des propriétés directionnelles ; les concepteurs doivent donc tenir compte de l’emplacement de l’entrée de matière, de l’épaisseur des parois et de la direction de la charge. Les formulations et les noms des grades ne sont pas normalisés d’un fournisseur à l’autre ; il convient de vérifier la composition spécifique et les données de performance plutôt que de supposer que les grades sont interchangeables.
Comment choisir en fonction de votre utilisation
La sélection doit s'appuyer sur la température de fonctionnement de l'application, l'exposition aux produits chimiques, la charge, le frottement, les exigences électriques, les contraintes réglementaires et la géométrie des pièces. Les applications dans les secteurs de l'aérospatiale, des dispositifs médicaux, de l'électronique, de l'automobile et des équipements industriels peuvent privilégier différentes combinaisons de résistance à la chaleur, de propreté, de contrôle dimensionnel ou de durée de vie. Il convient d’examiner les données fournies par les fournisseurs concernant la compatibilité chimique, les propriétés mécaniques, les consignes de mise en œuvre et les homologations pertinentes, puis de tester des pièces moulées représentatives dans des conditions réalistes. L’évaluation doit porter non seulement sur la résistance initiale ou l’usure, mais aussi sur les besoins en matière d’assemblage, d’usinage, de maintenance et de remplacement. La comparaison des performances sur l’ensemble du cycle de vie permet de déterminer si un grade chargé, plus coûteux, réduit les temps d’arrêt, ou si un grade non chargé, plus résistant, convient mieux à la conception. Le choix final doit être validé auprès du fournisseur du matériau et en fonction du procédé de moulage prévu.
 French
 English
 Italian
 German
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Norwegian
 Greek
 Swedish
 Hungarian
 Romanian