
PEEK Nedir ve Enjeksiyon Kalıplama Neden Önemlidir?
Polieter eter keton (PEEK), bileşenlerin zorlu mekanik, kimyasal ve termal koşullara dayanması gereken yerlerde kullanılan, yüksek performanslı, yarı kristal bir termoplastiktir. Yüksek mukavemet, sertlik, aşınma direnci ve birçok kimyasala karşı direncin bir araya gelmesi, havacılık ve uzay, tıbbi teknoloji, otomotiv üretimi ve enerji gibi sektörlerdeki uygulamaları desteklemektedir. Birçok genel amaçlı plastiğin aksine, PEEK yüksek çalışma sıcaklıklarında da yararlı özelliklerini koruyabilir; bu da onu sürekli ısıya veya tekrarlanan yüklere maruz kalan parçalar için uygun hale getirir. Ancak bu avantajlar, uygun bir sınıfın seçilmesine ve bileşenin kontrollü koşullar altında üretilmesine bağlıdır.
PEEK Enjeksiyon Kalıplama, Standart Plastik İşlemeden Nasıl Farklıdır?
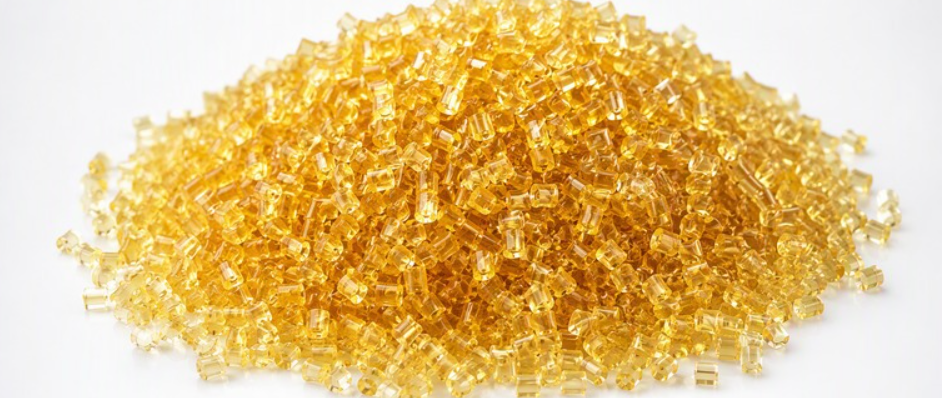
PEEK’in enjeksiyon kalıplaması, yaygın olarak kullanılan termoplastiklerin işlenmesinden önemli ölçüde farklılık gösterir. Reçine, olağanüstü yüksek erime sıcaklıklarına ihtiyaç duyarken, kalıp da nispeten yüksek ve dikkatle kontrol edilen bir sıcaklığa ısıtılmalıdır. Bu koşullar, yüksek ısıya dayanacak şekilde tasarlanmış makine ve sıcak yolluk veya nozul bileşenleri dahil olmak üzere uyumlu kalıplama ekipmanı gerektirir. Nem kontrolü de aynı derecede önemlidir: Kusur, tutarsız işleme veya özellik kaybı riskini azaltmak için PEEK peletleri, malzeme tedarikçisinin spesifikasyonlarına göre kurutulmalı ve işlenmelidir. Güvenilir sıcaklık izleme ve kontrolü, eriyik sıcaklığının sabit tutulmasına yardımcı olur ve üretim sırasında istenmeyen termal dalgalanmaları önler.
Isı Yönetimi ve Kristallik
Isı yönetimi, PEEK’in soğurken nasıl kristalleştiğini etkiler. Kristallik derecesi ve homojenliği, mekanik performansı, boyutsal kararlılığı, büzülmeyi ve kalıplanmış yüzeylerin görünümünü etkiler. Yetersiz veya dengesiz kalıp ısıtması, tutarsız özelliklere veya bozulmaya yol açabilirken, uygun olmayan işleme koşulları da yüzey kalitesini ve parça boyutlarını etkileyebilir. Sonuç olarak, başarılı bir işlem tek bir evrensel parametre setiyle tanımlanamaz. Eriyik ve kalıp sıcaklıkları, enjeksiyon hızı, bekletme koşulları ve soğutma süresi, ilgili PEEK sınıfına, parça geometrisine, duvar kalınlığına ve kalıplama makinesine göre ayarlanmalıdır. Parçanın performans ve boyutsal gereksinimlerini karşılayan, tekrarlanabilir bir işlem oluşturmak için dikkatli denemeler ve incelemeler gereklidir.
PEEK Enjeksiyon Kalıplama Süreci Adım Adım
Kurutma ve Malzeme Taşıma
Üretim, reçine tedarikçisinin kurutma şartnamesine göre hazırlanan PEEK peletleriyle başlar. Nem, işleme kusurlarına yol açabileceğinden, operatörler tüm sınıfların aynı ayarlara ihtiyaç duyduğunu varsaymak yerine önerilen sıcaklık, süre ve kurutma ekipmanını kullanmalıdır. Kurutma işleminden sonra, peletler ortam nemine maruz kalmayı sınırlayacak şekilde taşınmalı ve depolanmalıdır; açık havada uzun süre elleçleme, nemin yeniden emilmesine neden olabilir. Ardından, kontrollü bir besleme sistemi malzemeyi kalıplama makinesine tutarlı bir şekilde iletir ve bu da istikrarlı enjeksiyon hacmi ve eriyik kalitesini destekler.
Plastikleştirme ve Enjeksiyon
Plastikleştirme sırasında, dönen vida peletleri taşır, sıkıştırır ve eritir. PEEK, seçilen sınıf için belirtilen yüksek erime sıcaklıklarını koruyabilen ekipman gerektirir. Bazı bileşiklerdeki yüksek sıcaklıklar ve aşındırıcı katkı maddeleri aşınmayı artırabileceğinden, vida ve kovan uygun aşınmaya dayanıklı malzemelerden yapılmalıdır. Nozul konfigürasyonu, aşırı ısı kaybı veya durgunluk olmadan sabit akışı desteklemelidir; sıcak yolluk sistemleri kullanıldığında ise uygun sıcaklık kontrolü ve malzemeler gereklidir. Eriyik, ısıtılmış bir kalıba enjekte edilir, ardından malzemenin büzülmesini telafi etmek ve boşluk oluşumunu azaltmak için sıkıştırma basıncı altında tutulur. Soğutma işlemi kalıp içinde devam eder; PEEK için kalıp sıcaklığı, kristalleşmeyi ve bunun sonucunda ortaya çıkan parça özelliklerini etkilediği için özellikle önemlidir. Parça yeterince soğuduktan sonra kalıp açılır ve ejektörler parçaya zarar vermeden onu dışarı çıkarır.
Kalıp Tasarımında Dikkat Edilmesi Gereken Hususlar
Kalıp tasarımı, tam dolumun ve tutarlı parça kalitesinin sağlanmasına yardımcı olur. Giriş noktası konumu ve boyutu akış yollarını, kaynak hatlarını ve sıkışmayı etkilerken, etkili havalandırma sıkışmış havanın dışarı çıkmasını sağlar. Düzgün duvar kalınlığı, dengesiz soğumayı ve çökmeyi azaltabilir; iyi planlanmış bir soğutma düzeni ise dengeli ısı tahliyesini destekler. Tasarımcılar ayrıca, kalıp boşluğu boyutlarını belirlerken PEEK'in büzülmesini de hesaba katarlar. Çıkarma işleminden sonra yapılan incelemede genellikle ayrılma hatlarındaki çapaklar, eksik dolumdan kaynaklanan yetersiz dolumlar, çökme izleri, çarpılma ve boşluklar kontrol edilir. Kritik boyutlar, çizimle karşılaştırılarak ölçülmeli ve parçalar ile üretim serileri arasında tutarlılık değerlendirilmelidir. Kusurlar ortaya çıkarsa, bir alandaki ayarlamalar başka yerlerdeki dolum, kristalleşme ve boyutsal kararlılığı etkileyebileceğinden, inceleme sırasında malzeme durumu, proses ayarları ve kalıp özellikleri bir arada değerlendirilmelidir.
Sağlam Bir PEEK Üretim Süreci İçin Temel İşleme Değişkenleri
PEEK işleme süreci, birbiriyle etkileşim halindeki bir dizi değişkene bağlıdır ve hiçbir tekil ayar, her makine, kalıp veya kalite sınıfında kusursuz bir parça üretilmesini garanti etmez. Malzeme işlemeyle başlayın: PEEK reçinesi higroskopiktir; bu nedenle, reçine üreticisi tarafından belirtilen süre, sıcaklık ve ekipman koşullarını kullanarak kurutun. Yetersiz kurutma kusurlara yol açabilirken, ısıya gereksiz yere uzun süre maruz kalmak malzemeye zarar verebilir. Bir kurutma döngüsü seçmeden önce güncel teknik veri sayfasını ve kalite sınıfına özgü talimatları kontrol edin.
Erime ve Kalıp Sıcaklıkları
Kalıp ve eriyik sıcaklıkları, güvenilir akış ve tam erimeyi sağlamak için yeterince yüksek olmalıdır; ancak aşırı ısı veya kalma süresi polimerin bozulmasına neden olabilir. Kalıp sıcaklığı, kristalleşmeyi, büzülmeyi ve nihai özellikleri etkilediği için özellikle önemlidir. Çok soğuk bir kalıp, akışı kısıtlayabilir veya yetersiz kristalleşmeye neden olabilir; daha sıcak bir kalıp ise kristalleşmeyi destekleyebilir, ancak aynı zamanda döngü süresini ve boyutsal davranışı da değiştirebilir. Enjeksiyon hızı ve basıncı, aşırı kesme, çapak veya diğer kusurlara yol açmadan boşluğu doldurmalıdır. Büzülmeyi telafi etmek için tutma basıncını ve süresini ayarlayın: yetersiz sıkıştırma çöküntü izlerine veya boyutsal sapmalara neden olabilirken, aşırı sıkıştırma gerilime veya çapak oluşumuna yol açabilir.
Vida Hızı, Geri Basınç ve Soğutma
Vida hızı ve geri basınç, eritme, karıştırma ve kesme ısınmasını etkiler; bu nedenle, eriyik kıvamını izleyerek ve gereksiz ısıl maruziyeti önleyerek bu parametreleri ayarlayın. Soğuma süresi, parçanın kalıptan çıkarılabilecek kadar kararlı hale gelmesine imkan sağlamalıdır. Kalıp veya parça üzerinde dengesiz soğuma, farklı büzülme ve çarpılmalara yol açabileceğinden, dengeli soğutma kanalları ve tutarlı koşullar büyük önem taşır.
Adım Adım Optimizasyon Süreci
Süreci kontrollü bir sırayla optimize edin. Öncelikle reçinenin türünü, kurutma durumunu ve işleme koşullarını doğrulayın; ardından makine ve reçine sınıfı kılavuzlarını kullanarak güvenli ısıl koşulları belirleyin. Tutma basıncını ve süresini ayarlamadan önce kalıbı tutarlı bir şekilde doldurun. Ardından soğutmayı dengeleyin ve çıkarma davranışını değerlendirin. Her seferinde tek bir değişkeni değiştirin, ayarları kaydedin ve denemeler arasında sürecin stabilize olmasına izin verin. Son olarak, birden fazla döngü boyunca tekrarlanabilirliği doğrulayın ve kritik boyutları ile parça kalitesini ölçün. Belirli bir reçine sınıfı, kalıp ve üretim ekipmanı için sağlam bir süreç aralığı tanımlamak üzere, yalnızca nominal ayarlar yerine bu sonuçları kullanın.
Doğru PEEK Sınıfını Seçmek
PEEK, çeşitli sınıf gruplarında mevcuttur ve doğru seçim, mekanik, termal ve yüzey gereksinimleri arasındaki dengeye bağlıdır. Dolgu içermeyen, genellikle doğal renkli PEEK, dayanıklılık, pürüzsüz bir yüzey ve nispeten homojen özellikler sunar; bu da onu görünüm, süneklik veya karmaşık geometrinin önemli olduğu durumlarda uygun hale getirir. Cam elyaf takviyeli sınıflar genellikle yük altında daha fazla sertlik ve boyutsal kararlılık sağlar, ancak elyaflar akış, yüzey kalitesi ve büzülmeyi etkileyebilir. Karbon elyaf takviyeli sınıflar, birçok tasarımda gelişmiş aşınma davranışıyla birlikte yüksek mukavemet ve sertlik sunar; ancak takviye, anizotropiyi artırabilir ve gözle görülür elyaf desenleri oluşturabilir. Bu farklılıklar hem parça performansını hem de kalıplama koşullarını etkileyebilir.
Uzmanlık Alanlarına Göre ve Doldurulmuş Sınıflar
Rulman ve diğer tribolojik sınıflar, kayan veya dönen bileşenlerdeki sürtünmeyi ve aşınmayı azaltmak amacıyla karbon, grafit veya PTFE gibi dolgu maddeleriyle formüle edilir. Bu malzemelerin özellikleri değişiklik gösterir ve aşınmaya karşı optimize edilmiş bir sınıf, dolgusuz bir malzemeyle aynı mukavemet, görünüm veya elektriksel davranış özelliklerini sunmayabilir. Takviyeli ve dolgu maddeli sınıflar ayrıca ince kesitlerden akış, akış yönü boyunca ve enine büzülme ile kalıplama sonrası işlenebilirlik açısından da farklılık gösterebilir. Lif yönelimi yönsel özellikler yaratabileceğinden, tasarımcılar kalıp girişi konumunu, duvar kalınlığını ve yük yönünü dikkate almalıdır. Formülasyonlar ve sınıf isimleri tedarikçiler arasında standartlaştırılmamıştır; sınıfların birbirinin yerine kullanılabileceğini varsaymak yerine, spesifik bileşim ve performans verilerini teyit ediniz.
Uygulamanıza Göre Nasıl Seçim Yapılır?
Seçim, uygulamanın çalışma sıcaklığı, kimyasal maruziyet, yük, sürtünme, elektriksel gereksinimler, yasal gereklilikler ve parça geometrisi dikkate alınarak başlatılmalıdır. Havacılık, tıbbi cihaz, elektronik, otomotiv ve endüstriyel ekipman uygulamaları, ısı direnci, temizlik, boyutsal kontrol veya hizmet ömrü gibi unsurların farklı kombinasyonlarına öncelik verebilir. Tedarikçinin sağladığı verileri kimyasal uyumluluk, mekanik özellikler, işleme kılavuzları ve ilgili onaylar açısından inceleyin, ardından temsili kalıplanmış parçaları gerçekçi koşullar altında test edin. Değerlendirme, yalnızca başlangıç mukavemetini veya aşınmayı değil, aynı zamanda montaj, işleme, bakım ve değiştirme ihtiyaçlarını da içermelidir. Toplam yaşam döngüsü performansını karşılaştırmak, daha yüksek maliyetli dolgulu bir malzeme türünün arıza süresini azaltıp azaltmadığını veya daha dayanıklı dolgusuz bir malzeme türünün tasarıma daha uygun olup olmadığını ortaya çıkarabilir. Nihai seçim, malzeme tedarikçisi ve amaçlanan kalıplama süreci ile doğrulanmalıdır.
 Turkish
 English
 Italian
 French
 German
 Russian
 Dutch
 Polish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Norwegian
 Greek
 Swedish
 Hungarian
 Romanian