
¿Qué es el PEEK y por qué es importante el moldeo por inyección?
La poliéter éter cetona (PEEK) es un termoplástico semicristalino de alto rendimiento que se utiliza en aplicaciones en las que los componentes deben soportar condiciones mecánicas, químicas y térmicas exigentes. Su combinación de alta resistencia mecánica, rigidez, resistencia al desgaste y resistencia a numerosos productos químicos permite su uso en sectores como el aeroespacial, la tecnología médica, la fabricación de automóviles y el energético. A diferencia de muchos plásticos de uso general, el PEEK puede conservar sus propiedades útiles a temperaturas de servicio elevadas, lo que lo hace adecuado para piezas expuestas a calor prolongado o a cargas repetidas. Sin embargo, estas ventajas dependen de la selección de un grado adecuado y de la fabricación del componente en condiciones controladas.
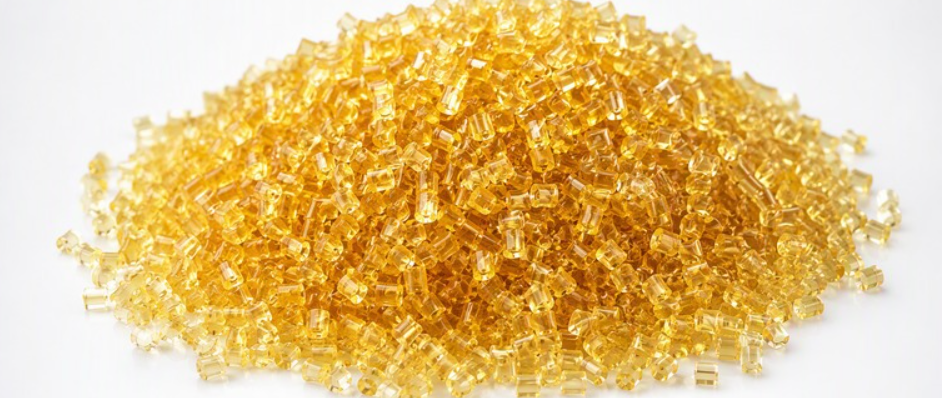
En qué se diferencia el moldeo por inyección de PEEK del procesamiento estándar de plásticos
El moldeo por inyección de PEEK difiere sustancialmente del procesamiento de termoplásticos comunes. La resina requiere temperaturas de fusión excepcionalmente altas, mientras que el molde también debe calentarse a una temperatura comparativamente alta y cuidadosamente controlada. Estas condiciones exigen un equipo de moldeo compatible, que incluya una máquina y componentes de canal caliente o boquillas diseñados para soportar calor elevado. El control de la humedad es igualmente importante: los gránulos de PEEK deben secarse y manipularse de acuerdo con las especificaciones del proveedor del material para reducir el riesgo de defectos, un procesamiento irregular o la degradación de las propiedades. Una supervisión y un control fiables de la temperatura ayudan a mantener una masa fundida estable y a evitar variaciones térmicas indeseadas durante la producción.
Gestión térmica y cristalinidad
La gestión térmica influye en la forma en que el PEEK se cristaliza al enfriarse. El grado y la uniformidad de la cristalinidad influyen en el comportamiento mecánico, la estabilidad dimensional, la contracción y el aspecto de las superficies moldeadas. Un calentamiento inadecuado o desigual del molde puede contribuir a que las propiedades sean inconsistentes o a que se produzcan deformaciones, mientras que unas condiciones de procesamiento inadecuadas pueden afectar a la calidad de la superficie y a las dimensiones de la pieza. Por consiguiente, un proceso satisfactorio no puede definirse mediante un único conjunto universal de parámetros. Las temperaturas de fusión y del molde, la velocidad de inyección, las condiciones de mantenimiento y el tiempo de enfriamiento deben ajustarse al tipo específico de PEEK, a la geometría de la pieza, al espesor de pared y a la máquina de moldeo. Se requieren pruebas e inspecciones minuciosas para establecer un proceso repetible que cumpla con los requisitos de rendimiento y dimensionales del componente.
El proceso de moldeo por inyección de PEEK, paso a paso
Secado y manipulación de materiales
La producción comienza con gránulos de PEEK preparados según las especificaciones de secado del proveedor de la resina. La humedad puede provocar defectos en el procesamiento, por lo que los operarios deben utilizar la temperatura, la duración y el equipo de secado recomendados, en lugar de dar por sentado que todos los grados requieren los mismos ajustes. Tras el secado, los gránulos deben trasladarse y almacenarse de forma que se limite su exposición a la humedad ambiental; una manipulación prolongada al aire libre puede provocar la reabsorción de humedad. A continuación, un sistema de alimentación controlado suministra el material de forma constante a la máquina de moldeo, lo que garantiza un tamaño de inyección y una calidad de la masa fundida estables.
Plastificación e inyección
Durante la plastificación, el tornillo giratorio transporta, comprime y funde los gránulos. El PEEK requiere equipos capaces de mantener las altas temperaturas de fusión especificadas para el grado seleccionado. El tornillo y el cilindro deben estar fabricados con materiales adecuados y resistentes al desgaste, ya que las temperaturas elevadas y los aditivos abrasivos presentes en algunos compuestos pueden aumentar el desgaste. La configuración de la boquilla debe permitir un flujo constante sin pérdidas excesivas de calor ni estancamiento, mientras que los sistemas de canal caliente, cuando se utilizan, requieren un control de temperatura y materiales adecuados. La masa fundida se inyecta en un molde calentado y, a continuación, se mantiene bajo presión de compactación para compensar la contracción del material y reducir la formación de huecos. El enfriamiento se produce dentro del molde; en el caso del PEEK, la temperatura del molde es especialmente importante, ya que afecta a la cristalización y a las propiedades resultantes de la pieza. Una vez que la pieza se ha enfriado lo suficiente, el molde se abre y los expulsores la liberan sin causar daños.
Aspectos a tener en cuenta en el diseño de moldes
El diseño del molde ayuda a garantizar un llenado completo y una calidad constante de las piezas. La posición y el tamaño de la entrada influyen en las trayectorias de flujo, las líneas de soldadura y el compactado, mientras que una ventilación eficaz permite que se escape el aire atrapado. Un espesor de pared uniforme puede reducir el enfriamiento desigual y el hundimiento, y una disposición de enfriamiento bien planificada favorece una disipación equilibrada del calor. Los diseñadores también tienen en cuenta la contracción del PEEK al establecer las dimensiones de la cavidad. Tras la expulsión, la inspección suele comprobar la presencia de rebabas en las líneas de separación, inyecciones incompletas debidas a un llenado insuficiente, marcas de hundimiento, deformaciones y huecos. Las dimensiones críticas deben medirse comparándolas con el plano, y debe evaluarse la uniformidad entre las piezas y las series de producción. Si aparecen defectos, la revisión debe tener en cuenta conjuntamente el estado del material, los parámetros del proceso y las características del molde, ya que los ajustes en un área pueden afectar al llenado, la cristalización y la estabilidad dimensional en otras.
Variables clave de procesamiento para un proceso robusto con PEEK
El procesamiento del PEEK depende de un conjunto de variables que interactúan entre sí, y no existe un único ajuste que garantice una pieza en perfectas condiciones en todas las máquinas, moldes o grados. Comienza por la manipulación del material: la resina de PEEK es higroscópica, por lo que debe secarse siguiendo las condiciones de tiempo, temperatura y equipo especificadas por el fabricante de la resina. Un secado inadecuado puede provocar defectos, mientras que una exposición innecesariamente prolongada al calor puede dañar el material. Consulte la ficha técnica vigente y las instrucciones específicas para cada grado antes de seleccionar un ciclo de secado.
Temperaturas de fusión y de moldeo
Las temperaturas del cilindro y de la masa fundida deben ser lo suficientemente altas como para lograr un flujo fiable y una fusión completa, pero un calor excesivo o un tiempo de residencia demasiado largo pueden provocar la degradación del polímero. La temperatura del molde es especialmente importante, ya que afecta a la cristalización, la contracción y las propiedades finales. Un molde demasiado frío puede restringir el flujo o producir una cristalización inadecuada; un molde más caliente puede favorecer la cristalización, pero también altera el tiempo de ciclo y el comportamiento dimensional. La velocidad y la presión de inyección deben llenar la cavidad sin generar un cizallamiento excesivo, rebabas u otros defectos. Ajuste la presión y el tiempo de mantenimiento para compensar la contracción: un llenado insuficiente puede producir marcas de hundimiento o variaciones dimensionales, mientras que un llenado excesivo puede generar tensiones o rebabas.
Velocidad del tornillo, contrapresión y refrigeración
La velocidad del tornillo y la contrapresión influyen en la fusión, la mezcla y el calentamiento por cizallamiento, por lo que deben ajustarse mientras se controla la consistencia de la masa fundida y se evita una exposición térmica innecesaria. El tiempo de enfriamiento debe permitir que la pieza alcance la estabilidad suficiente para su expulsión. Un enfriamiento desigual en el molde o en la pieza puede provocar una contracción diferencial y deformaciones, por lo que es importante contar con canales de enfriamiento equilibrados y condiciones uniformes.
Una secuencia de optimización paso a paso
Optimiza el proceso siguiendo una secuencia controlada. En primer lugar, verifica la identidad de la resina, su secado y su manipulación; a continuación, establece unas condiciones térmicas seguras siguiendo las instrucciones de la máquina y del tipo de resina. Llena la cavidad de forma uniforme antes de ajustar la presión de mantenimiento y el tiempo. A continuación, equilibre la refrigeración y evalúe el comportamiento de expulsión. Modifique una variable cada vez, registre los ajustes y deje que el proceso se estabilice entre cada prueba. Por último, valide la repetibilidad a lo largo de varios ciclos y mida las dimensiones críticas y la calidad de la pieza. Utilice estos resultados, en lugar de basarse únicamente en los ajustes nominales, para definir un margen de proceso robusto para el tipo de resina, el molde y el equipo de producción específicos.
Cómo elegir el grado adecuado de PEEK
El PEEK está disponible en varias familias de grados, y la elección adecuada depende del equilibrio entre los requisitos mecánicos, térmicos y de superficie. El PEEK sin relleno, a menudo de color natural, ofrece tenacidad, una superficie lisa y propiedades relativamente uniformes, lo que lo hace adecuado cuando son importantes el aspecto, la ductilidad o una geometría compleja. Los grados reforzados con fibra de vidrio suelen proporcionar mayor rigidez y estabilidad dimensional bajo carga, pero las fibras pueden afectar al flujo, al acabado superficial y a la contracción. Los grados reforzados con fibra de carbono ofrecen una alta resistencia y rigidez, con un mejor comportamiento frente al desgaste en muchos diseños; sin embargo, el refuerzo puede aumentar la anisotropía y dar lugar a patrones de fibra visibles. Estas diferencias pueden influir tanto en el rendimiento de la pieza como en las condiciones de moldeo.
Grados especializados y con plazas cubiertas
Los grados para rodamientos y otros aplicaciones tribológicas se formulan con cargas como el carbono, el grafito o el PTFE para reducir la fricción y el desgaste en componentes deslizantes o giratorios. Sus propiedades varían, y es posible que un grado optimizado para el desgaste no ofrezca la misma resistencia, aspecto o comportamiento eléctrico que un material sin cargas. Los grados reforzados y con relleno también pueden diferir en cuanto a la fluidez en secciones delgadas, la contracción transversal y longitudinal a la dirección de flujo, y la maquinabilidad tras el moldeo. La orientación de las fibras puede dar lugar a propiedades direccionales, por lo que los diseñadores deben tener en cuenta la ubicación de la entrada de material, el espesor de las paredes y la dirección de la carga. Las formulaciones y los nombres de los grados no están estandarizados entre los distintos proveedores; es importante confirmar la composición específica y los datos de rendimiento, en lugar de dar por sentado que los grados son intercambiables.
Cómo elegir en función de tu aplicación
La selección debe partir de la temperatura de funcionamiento de la aplicación, la exposición a sustancias químicas, la carga, la fricción, los requisitos eléctricos, las exigencias normativas y la geometría de la pieza. Las aplicaciones en los sectores aeroespacial, de dispositivos médicos, electrónica, automoción y equipos industriales pueden dar prioridad a diferentes combinaciones de resistencia al calor, limpieza, control dimensional o vida útil. Revise los datos del proveedor en cuanto a compatibilidad química, propiedades mecánicas, directrices de procesamiento y cualquier homologación pertinente; a continuación, pruebe piezas moldeadas representativas en condiciones reales. La evaluación debe incluir no solo la resistencia inicial o el desgaste, sino también las necesidades de montaje, mecanizado, mantenimiento y sustitución. Comparar el rendimiento a lo largo de todo el ciclo de vida puede revelar si un tipo de material relleno de mayor coste reduce el tiempo de inactividad o si un tipo sin relleno, más resistente, se adapta mejor al diseño. La selección final debe validarse con el proveedor del material y el proceso de moldeo previsto.
 Spanish
 English
 Italian
 French
 German
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Norwegian
 Greek
 Swedish
 Hungarian
 Romanian