
Ce este PEEK și de ce este importantă turnarea prin injecție?
Polieteretercetona (PEEK) este un termoplastic semicristalin de înaltă performanță, utilizat în aplicații în care componentele trebuie să reziste la condiții mecanice, chimice și termice exigente. Combinația sa de rezistență mecanică ridicată, rigiditate, rezistență la uzură și rezistență la numeroase substanțe chimice permite utilizarea sa în industrii precum cea aerospațială, tehnologia medicală, industria auto și sectorul energetic. Spre deosebire de multe materiale plastice de uz general, PEEK își poate păstra proprietățile utile la temperaturi ridicate de funcționare, ceea ce îl face potrivit pentru piese expuse la căldură prelungită sau la solicitări repetate. Aceste avantaje depind însă de alegerea unui tip adecvat de material și de fabricarea componentei în condiții controlate.
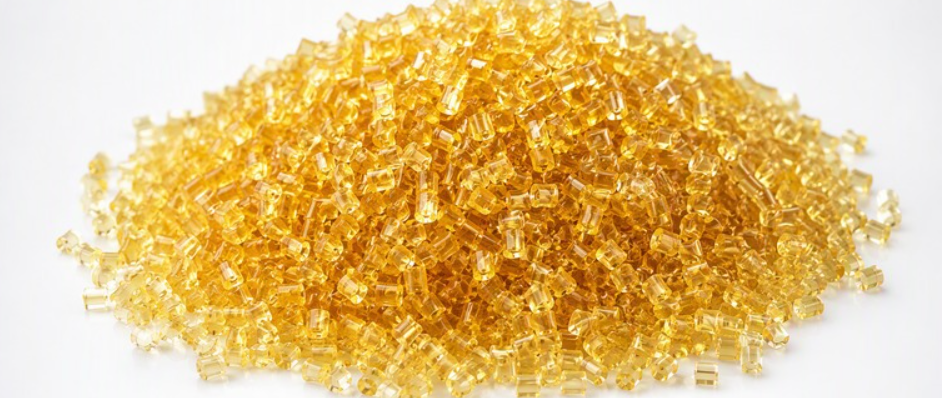
În ce fel se deosebește turnarea prin injecție a materialului PEEK de prelucrarea standard a materialelor plastice
Turnarea prin injecție a materialului PEEK diferă substanțial de prelucrarea termoplasticelor obișnuite. Rășina necesită temperaturi de topire extrem de ridicate, iar matrița trebuie, de asemenea, încălzită la o temperatură relativ ridicată și controlată cu atenție. Aceste condiții necesită echipamente de turnare compatibile, inclusiv o mașină și componente ale canalului cald sau ale duzei proiectate să tolereze căldura ridicată. Controlul umidității este la fel de important: granulele de PEEK trebuie uscate și manipulate conform specificațiilor furnizorului de material pentru a reduce riscul de defecte, prelucrare inconsecventă sau degradarea proprietăților. Monitorizarea și controlul fiabil al temperaturii ajută la menținerea unei topiri stabile și la evitarea variațiilor termice nedorite în timpul producției.
Gestionarea termică și cristalinitatea
Gestionarea termică influențează modul în care PEEK se cristalizează pe măsură ce se răcește. Gradul și uniformitatea cristalinizării influențează performanțele mecanice, stabilitatea dimensională, contracția și aspectul suprafețelor turnate. Încălzirea inadecvată sau inegală a matriței poate contribui la obținerea unor proprietăți inconsistente sau la deformări, în timp ce condițiile de prelucrare necorespunzătoare pot afecta calitatea suprafeței și dimensiunile piesei. În consecință, un proces de succes nu poate fi definit printr-un singur set universal de parametri. Temperaturile materialului topit și ale matriței, viteza de injecție, condițiile de menținere a temperaturii și timpul de răcire trebuie ajustate în funcție de tipul specific de PEEK, de geometria piesei, de grosimea peretelui și de mașina de turnare. Sunt necesare încercări și inspecții atente pentru a stabili un proces repetabil care să îndeplinească cerințele de performanță și dimensionale ale componentei.
Procesul de turnare prin injecție a materialului PEEK, pas cu pas
Uscarea și manipularea materialelor
Producția începe cu granule de PEEK pregătite conform specificațiilor de uscare ale furnizorului de rășină. Umiditatea poate contribui la apariția defectelor de prelucrare, astfel încât operatorii ar trebui să utilizeze temperatura, durata și echipamentul de uscare recomandate, în loc să presupună că toate tipurile de material necesită setări identice. După uscare, granulele trebuie transferate și depozitate într-un mod care să limiteze expunerea la umiditatea din mediul ambiant; manipularea prelungită în aer liber poate permite reabsorbția umidității. Un sistem de alimentare controlat furnizează apoi materialul în mod constant către mașina de turnare, asigurând o dimensiune stabilă a injecției și o calitate constantă a materialului topit.
Plastifiere și injecție
În timpul plastificării, șurubul rotativ transportă, comprimă și topește granulele. PEEK necesită echipamente capabile să mențină temperaturile ridicate de topire specificate pentru tipul de material selectat. Șurubul și cilindrul trebuie să fie realizate din materiale adecvate, rezistente la uzură, întrucât temperaturile ridicate și aditivii abrazivi din unele compuși pot spori uzura. Configurația duzei trebuie să asigure un debit constant, fără pierderi excesive de căldură sau stagnare, în timp ce sistemele cu canal cald, atunci când sunt utilizate, necesită un control adecvat al temperaturii și materiale corespunzătoare. Masa topită este injectată într-o matriță încălzită, apoi menținută sub presiune de compactare pentru a compensa contracția materialului și a reduce formarea de goluri. Răcirea are loc în interiorul matriței; în cazul PEEK, temperatura matriței este deosebit de importantă, deoarece afectează cristalizarea și proprietățile piesei rezultate. Odată ce piesa s-a răcit suficient, matrița se deschide, iar ejectoarele o eliberează fără a provoca deteriorări.
Aspecte de luat în considerare la proiectarea matrițelor
Proiectarea matriței contribuie la asigurarea umplerii complete și a unei calități constante a pieselor. Poziția și dimensiunea canalului de turnare influențează traiectoriile de curgere, liniile de sudură și compactarea, în timp ce o aerisire eficientă permite evacuarea aerului prins în interior. Grosimea uniformă a pereților poate reduce răcirea inegală și adânciturile, iar o dispunere bine planificată a sistemului de răcire susține eliminarea echilibrată a căldurii. Proiectanții iau în considerare, de asemenea, contracția materialului PEEK atunci când stabilesc dimensiunile cavității. După ejectare, inspecția verifică de obicei prezența bavurilor la liniile de separare, turnări incomplete din cauza umplerii insuficiente, adâncituri, deformări și goluri. Dimensiunile critice trebuie măsurate în raport cu desenul tehnic, iar consecvența trebuie evaluată la nivelul pieselor și al seriilor de producție. Dacă apar defecte, analiza trebuie să ia în considerare împreună starea materialului, setările procesului și caracteristicile matriței, deoarece ajustările dintr-o zonă pot afecta umplerea, cristalizarea și stabilitatea dimensională în alte zone.
Variabile cheie de procesare pentru un proces robust de fabricare a PEEK-ului
Prelucrarea PEEK depinde de un set de variabile care interacționează între ele, iar nicio setare singulară nu garantează obținerea unei piese conforme pe orice mașină, matriță sau tip de material. Începeți cu manipularea materialului: rășina PEEK este higroscopică, așa că uscați-o respectând durata, temperatura și condițiile de utilizare a echipamentului specificate de producătorul rășinii. Uscarea inadecvată poate contribui la apariția defectelor, în timp ce expunerea prelungită inutil la căldură poate deteriora materialul. Verificați fișa tehnică actuală și instrucțiunile specifice fiecărui tip de material înainte de a selecta un ciclu de uscare.
Temperaturile de topire și de turnare
Temperaturile cilindrului și ale materialului topit trebuie să fie suficient de ridicate pentru a asigura o curgere fiabilă și o topire completă, însă căldura excesivă sau timpul de staționare prea lung pot provoca degradarea polimerului. Temperatura matriței este deosebit de importantă, deoarece afectează cristalizarea, contracția și proprietățile finale. O matriță prea rece poate restricționa curgerea sau poate produce o cristalizare inadecvată; o matriță mai caldă poate favoriza cristalizarea, dar modifică totodată durata ciclului și comportamentul dimensional. Viteza și presiunea de injecție trebuie să umple cavitatea fără a crea forțe de forfecare excesive, bavuri sau alte defecte. Reglați presiunea de menținere și durata acesteia pentru a compensa contracția: o umplere insuficientă poate produce adâncituri sau variații dimensionale, în timp ce o umplere excesivă poate crea tensiuni sau bavuri.
Viteza de înșurubare, contrapresiunea și răcirea
Viteza șurubului și contrapresiunea influențează topirea, amestecarea și încălzirea prin forfecare, așa că reglați-le monitorizând în același timp consistența materialului topit și evitând expunerea termică inutilă. Timpul de răcire trebuie să permită piesei să devină suficient de stabilă pentru a putea fi ejectată. Răcirea inegală pe suprafața matriței sau a piesei poate duce la contracții diferențiale și deformări, ceea ce face ca realizarea unor canale de răcire echilibrate și menținerea unor condiții constante să fie esențiale.
O secvență de optimizare pas cu pas
Optimizați procesul într-o secvență controlată. Mai întâi verificați identitatea rășinii, uscarea și manipularea acesteia; apoi stabiliți condiții termice sigure, urmând instrucțiunile referitoare la mașină și la tipul de material. Umpleți cavitatea în mod uniform înainte de a regla presiunea de menținere și durata acesteia. Apoi, echilibrați răcirea și evaluați comportamentul de ejectare. Modificați câte o variabilă pe rând, înregistrați setările și lăsați procesul să se stabilizeze între încercări. În final, validați repetabilitatea pe parcursul mai multor cicluri și măsurați dimensiunile critice și calitatea pieselor. Utilizați aceste rezultate, mai degrabă decât doar setările nominale, pentru a defini o fereastră de proces robustă pentru tipul specific de rășină, matriță și echipament de producție.
Alegerea tipului potrivit de PEEK
PEEK este disponibil în mai multe familii de tipuri, iar alegerea potrivită depinde de echilibrul dintre cerințele mecanice, termice și de suprafață. PEEK-ul neumplut, adesea de culoare naturală, oferă rezistență, o suprafață netedă și proprietăți relativ uniforme, ceea ce îl face potrivit atunci când aspectul, ductilitatea sau geometria complexă sunt importante. Gradele armate cu fibră de sticlă oferă, în general, o rigiditate și o stabilitate dimensională mai mari sub sarcină, dar fibrele pot afecta curgerea, finisajul suprafeței și contracția. Gradele armate cu fibră de carbon oferă rezistență și rigiditate ridicate, cu un comportament îmbunătățit la uzură în multe proiecte; cu toate acestea, armarea poate crește anizotropia și poate produce modele vizibile de fibre. Aceste diferențe pot influența atât performanța piesei, cât și condițiile de turnare.
Clasele specializate și cele cu efectiv complet
Materialele pentru rulmenți și alte tipuri tribologice sunt formulate cu materiale de umplutură precum carbonul, grafitul sau PTFE pentru a reduce frecarea și uzura în componentele glisante sau rotative. Proprietățile acestora variază, iar un tip optimizat pentru uzură s-ar putea să nu ofere aceeași rezistență, același aspect sau același comportament electric ca un material fără umplutură. Gradele armate și umplute pot diferi, de asemenea, în ceea ce privește curgerea prin secțiuni subțiri, contracția transversală și longitudinală față de direcția de curgere, precum și prelucrabilitatea după turnare. Orientarea fibrelor poate crea proprietăți direcționale, astfel încât proiectanții ar trebui să ia în considerare poziția orificiului de turnare, grosimea peretelui și direcția de încărcare. Formulele și denumirile tipurilor de material nu sunt standardizate la nivelul furnizorilor; confirmați compoziția specifică și datele de performanță, în loc să presupuneți că tipurile de material sunt interschimbabile.
Cum să alegi în funcție de aplicația ta
Alegerea materialului trebuie să pornească de la temperatura de funcționare a aplicației, expunerea la substanțe chimice, sarcină, frecare, cerințe electrice, cerințe normative și geometria piesei. Aplicațiile din domeniile aerospațial, al dispozitivelor medicale, al electronicii, al industriei auto și al echipamentelor industriale pot acorda prioritate unor combinații diferite de rezistență la căldură, curățenie, control dimensional sau durată de viață. Analizați datele furnizorului privind compatibilitatea chimică, proprietățile mecanice, instrucțiunile de prelucrare și orice omologări relevante, apoi testați piese turnate reprezentative în condiții realiste. Evaluarea ar trebui să includă nu numai rezistența inițială sau uzura, ci și cerințele de asamblare, prelucrare, întreținere și înlocuire. Compararea performanței pe întregul ciclu de viață poate revela dacă un tip de material umplut, cu un cost mai ridicat, reduce timpul de nefuncționare sau dacă un tip de material neumplut, mai rezistent, se potrivește mai bine proiectului. Selecția finală ar trebui validată împreună cu furnizorul de materiale și în funcție de procesul de turnare prevăzut.
 Romanian
 English
 Italian
 French
 German
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Norwegian
 Greek
 Swedish
 Hungarian