
Mi az a PEEK, és miért fontos a fröccsöntés?
A poliéter-éter-keton (PEEK) egy nagy teljesítményű, félig kristályos hőre lágyuló műanyag, amelyet olyan területeken alkalmaznak, ahol az alkatrészeknek szigorú mechanikai, kémiai és hőbeli feltételeknek kell ellenállniuk. A nagy szilárdság, merevség, kopásállóság és számos vegyi anyaggal szembeni ellenállóképesség kombinációja lehetővé teszi az alkalmazását olyan iparágakban, mint a repülőgépipar, az orvostechnika, az autóipar és az energetika. Sok általános célú műanyaggal ellentétben a PEEK magas üzemi hőmérsékleten is megőrzi hasznos tulajdonságait, így alkalmas olyan alkatrészek gyártására, amelyek tartós hőhatásnak vagy ismétlődő terhelésnek vannak kitéve. Ezek az előnyök azonban a megfelelő minőségű anyag kiválasztásától és az alkatrész ellenőrzött körülmények között történő gyártásától függenek.
Miben különbözik a PEEK fröccsöntés a hagyományos műanyag-feldolgozástól?
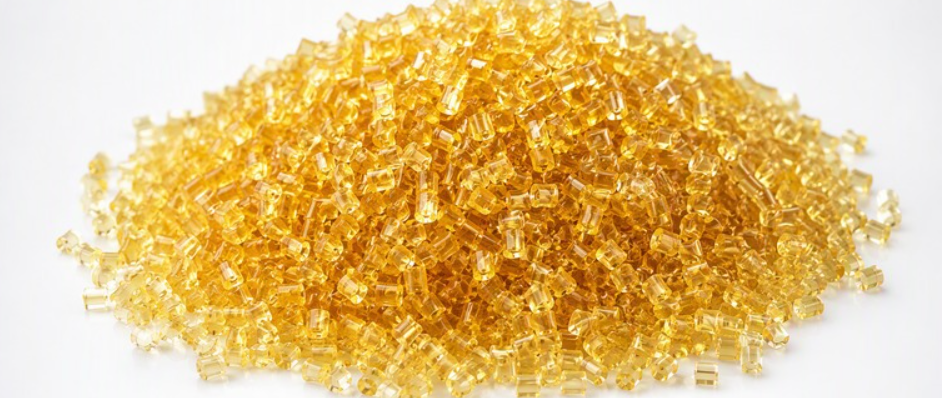
A PEEK fröccsöntése jelentősen eltér a hagyományos hőre lágyuló műanyagok feldolgozásától. A műanyag rendkívül magas olvadékhőmérsékletet igényel, miközben a formát is viszonylag magas és gondosan szabályozott hőmérsékletre kell melegíteni. Ezek a feltételek olyan kompatibilis fröccsöntő berendezéseket igényelnek, amelyek magukban foglalják a magas hőmérsékletnek ellenálló gépet, valamint a forrócsatorna- vagy fúvóka-alkatrészeket. A nedvességszabályozás ugyanolyan fontos: a PEEK-granulátumot az anyagszállító előírásainak megfelelően kell szárítani és kezelni, hogy csökkenjen a hibák, az egyenetlen feldolgozás vagy a tulajdonságok romlásának kockázata. A megbízható hőmérséklet-figyelés és -szabályozás segít fenntartani a stabil olvadékot, és elkerülni a gyártás során fellépő nem kívánt hőmérséklet-ingadozásokat.
Hőkezelés és kristályosság
A hőkezelés befolyásolja a PEEK hűlés közbeni kristályosodását. A kristályosság mértéke és egyenletessége hatással van a mechanikai tulajdonságokra, a méretstabilitásra, a zsugorodásra és az öntött felületek megjelenésére. A formák nem megfelelő vagy egyenetlen fűtése a tulajdonságok ingadozásához vagy torzuláshoz vezethet, míg a nem megfelelő feldolgozási feltételek befolyásolhatják a felületi minőséget és az alkatrészek méreteit. Ennek következtében a sikeres feldolgozási folyamatot nem lehet egyetlen, univerzális paraméterkészlettel meghatározni. Az olvadék- és formahőmérsékletet, a befecskendezési sebességet, a tartási feltételeket és a hűtési időt az adott PEEK-típushoz, az alkatrész geometriájához, a falvastagsághoz és a fröccsöntőgéphez kell igazítani. Gondos kísérletezésre és ellenőrzésre van szükség ahhoz, hogy olyan ismételhető folyamatot alakítsunk ki, amely megfelel az alkatrész teljesítményi és méretbeli követelményeinek.
A PEEK fröccsöntési folyamat lépésről lépésre
Szárítás és anyagmozgatás
A gyártás a műanyag-beszállító szárítási előírásainak megfelelően előkészített PEEK-pelletel kezdődik. A nedvesség feldolgozási hibákhoz vezethet, ezért az operátoroknak az ajánlott hőmérsékletet, időtartamot és szárítóberendezést kell alkalmazniuk, ahelyett, hogy feltételeznék, hogy minden minőségi osztályhoz azonos beállítások szükségesek. A szárítás után a granulátumot úgy kell átszállítani és tárolni, hogy a környezeti páratartalomnak való kitettség minimális legyen; a hosszan tartó, szabad levegőn történő kezelés ugyanis a nedvesség újbóli felszívódásához vezethet. Ezután egy szabályozott adagolórendszer biztosítja az anyag egyenletes szállítását az öntőgéphez, elősegítve az állandó adagméretet és az olvadékminőséget.
Lágyítás és fröccsöntés
A lágyítás során a forgó csiga továbbítja, összenyomja és megolvasztja a granulátumot. A PEEK feldolgozásához olyan berendezésre van szükség, amely képes fenntartani a kiválasztott minőségi osztályhoz előírt magas olvadékhőmérsékletet. A csigát és a hengeret megfelelő, kopásálló anyagokból kell készíteni, mivel a magas hőmérséklet és egyes keverékekben található koptató adalékanyagok fokozhatják a kopást. A fúvóka kialakításának biztosítania kell az egyenletes áramlást túlzott hőveszteség vagy pangás nélkül, míg a forrócsatornás rendszerek használata esetén megfelelő hőmérséklet-szabályozásra és anyagokra van szükség. Az olvadt anyagot egy fűtött öntőformába fecskendezik, majd tömörítőnyomás alatt tartják, hogy kompenzálják az anyag zsugorodását és csökkentsék az üregek kialakulását. A hűtés a formában zajlik; a PEEK esetében a forma hőmérséklete különösen fontos, mivel befolyásolja a kristályosodást és az így kapott alkatrész tulajdonságait. Miután az alkatrész kellő mértékben lehűlt, a forma kinyílik, és a kivetők károsodás nélkül kiadják azt.
A formatervezés során figyelembe veendő szempontok
A formatervezés hozzájárul a teljes kitöltéshez és az alkatrészek állandó minőségéhez. A beömlőnyílás helyzete és mérete befolyásolja az áramlási útvonalakat, a hegesztési vonalakat és a tömörödést, míg a hatékony szellőzés lehetővé teszi a beszorult levegő távozását. Az egyenletes falvastagság csökkentheti az egyenetlen hűtést és a süllyedést, a jól megtervezett hűtési elrendezés pedig elősegíti a kiegyensúlyozott hőelvezetést. A tervezők az üregméretek meghatározásakor figyelembe veszik a PEEK zsugorodását is. A kiszorítás után az ellenőrzés során általában megvizsgálják, hogy vannak-e öntvényperemek a válási vonalaknál, hiányos kitöltésből származó rövid lövések, süllyedési nyomok, deformációk és üregek. A kritikus méreteket a rajzhoz viszonyítva kell megmérni, és az alkatrészek és gyártási sorozatok között kell értékelni az egységességet. Ha hibák jelennek meg, a vizsgálat során együttesen kell figyelembe venni az anyag állapotát, a folyamatbeállításokat és a szerszám jellemzőit, mivel az egyik területen végzett módosítások hatással lehetnek a töltésre, a kristályosodásra és a méretstabilitásra máshol.
A robusztus PEEK-feldolgozás legfontosabb feldolgozási változói
A PEEK feldolgozása számos, egymással kölcsönhatásban álló változótól függ, és egyetlen beállítás sem garantálja a hibátlan alkatrészt minden gépen, formában vagy minőségi osztályban. Kezdjük az anyagkezeléssel: a PEEK-gyanta higroszkópos, ezért a gyanta gyártója által megadott idő-, hőmérséklet- és berendezésbeli feltételek szerint kell szárítani. A nem megfelelő szárítás hibákhoz vezethet, míg a hőnek való szükségtelenül hosszú ideig tartó kitettség károsíthatja az anyagot. A szárítási ciklus kiválasztása előtt ellenőrizze az aktuális adatlapot és az adott minőségre vonatkozó utasításokat.
Olvadási és formázási hőmérsékletek
A henger és az olvadék hőmérsékletének elég magasnak kell lennie a megbízható áramlás és a teljes megolvadás elérése érdekében, azonban a túlzott hőhatás vagy tartózkodási idő a polimer lebomlását okozhatja. A szerszám hőmérséklete különösen fontos, mivel befolyásolja a kristályosodást, a zsugorodást és a végső tulajdonságokat. A túl hideg szerszám korlátozhatja az áramlást vagy nem megfelelő kristályosodást eredményezhet; a melegebb szerszám elősegítheti a kristályosodást, de egyúttal megváltoztatja a ciklusidőt és a méretbeli viselkedést is. A befecskendezési sebességnek és nyomásnak úgy kell beállítani, hogy az üreg kitöltése túlzott nyíróerő, túlfolyás vagy egyéb hibák nélkül történjen. A tartási nyomást és időt úgy kell beállítani, hogy kompenzálja a zsugorodást: a gyenge tömítés süllyedési nyomokat vagy méreteltéréseket okozhat, míg a túlzott tömítés feszültséget vagy túlfolyást eredményezhet.
Csavarfordulatszám, ellennyomás és hűtés
A csavarfordulatszám és a hátsó nyomás befolyásolják az olvadást, a keveredést és a nyíróhő-hatást, ezért ezeket az olvadék konzisztenciájának figyelemmel kísérése mellett kell beállítani, elkerülve a felesleges hőhatást. A hűtési időnek elegendőnek kell lennie ahhoz, hogy az alkatrész a kivezetéshez szükséges mértékben stabilizálódjon. A szerszámon vagy az alkatrészen belüli egyenetlen hűtés eltérő zsugorodáshoz és deformálódáshoz vezethet, ezért fontos a kiegyensúlyozott hűtőcsatornák kialakítása és az egyenletes hűtési feltételek biztosítása.
Az optimalizálás lépésről lépésre
Optimalizálja a folyamatot szabályozott lépéssorozatban. Először ellenőrizze a műanyag típusát, szárítását és kezelését; majd a gép és az anyagminőségi útmutató alapján állítsa be a biztonságos hőmérsékleti feltételeket. Töltse ki az öntőüregét egyenletesen, mielőtt beállítaná a tartási nyomást és időt. Ezt követően egyensúlyba hozza a hűtést, és értékelje a kivezetés viselkedését. Egyszerre csak egy változót módosítson, rögzítse a beállításokat, és hagyja, hogy a folyamat a kísérletek között stabilizálódjon. Végül több cikluson keresztül ellenőrizze az ismételhetőséget, és mérje meg a kritikus méreteket és az alkatrész minőségét. A névleges beállítások helyett ezeket az eredményeket használja fel az adott műanyagminőséghez, öntőformához és gyártóberendezéshez tartozó, megbízható folyamat-tartomány meghatározásához.
A megfelelő PEEK-minőség kiválasztása
A PEEK több minőségi csoportban kapható, és a megfelelő választás a mechanikai, hőtechnikai és felületi követelmények közötti egyensúlytól függ. A töltőanyag-mentes, gyakran természetes színű PEEK szilárdságot, sima felületet és viszonylag egyenletes tulajdonságokat kínál, így alkalmas olyan esetekben, amikor a megjelenés, a képlékenység vagy a bonyolult geometria fontos szempont. Az üvegszállal erősített minőségek általában nagyobb merevséget és méretstabilitást biztosítanak terhelés alatt, de a szálak befolyásolhatják az áramlást, a felületi minőséget és a zsugorodást. A szénszálakkal erősített minőségek nagy szilárdságot és merevséget biztosítanak, számos kivitelben javított kopásállósággal; az erősítés azonban növelheti az anizotrópiát, és látható szálmintázatot eredményezhet. Ezek a különbségek mind az alkatrész teljesítményét, mind az öntési feltételeket befolyásolhatják.
Speciális és kiegészített osztályok
A csapágy- és egyéb tribológiai minőségű anyagokat olyan töltőanyagokkal állítják elő, mint a szén, a grafit vagy a PTFE, hogy csökkentsék a csúszó vagy forgó alkatrészek súrlódását és kopását. Tulajdonságaik eltérőek, és egy kopás szempontjából optimalizált minőség nem biztos, hogy ugyanolyan szilárdságot, megjelenést vagy elektromos viselkedést nyújt, mint egy töltőanyag-mentes anyag. A megerősített és töltött típusok a vékony szakaszokon keresztüli áramlás, az áramlási irányra merőleges és azzal párhuzamos zsugorodás, valamint az öntés utáni megmunkálhatóság tekintetében is eltérhetnek egymástól. A szálak orientációja irányfüggő tulajdonságokat eredményezhet, ezért a tervezőknek figyelembe kell venniük a beömlőnyílás helyét, a falvastagságot és a terhelés irányát. A keverékösszetételek és a minőségi osztályok elnevezései nem szabványosítottak a különböző beszállítók között; ne feltételezzük, hogy az osztályok egymással felcserélhetők, hanem ellenőrizzük a konkrét összetételt és a teljesítményadatokat.
Hogyan válasszunk az alkalmazásunknak megfelelően?
A kiválasztást az alkalmazás üzemi hőmérsékletével, a vegyi anyagoknak való kitettséggel, a terheléssel, a súrlódással, az elektromos követelményekkel, a szabályozási előírásokkal és az alkatrész geometriájával kell kezdeni. A repülőgépiparban, az orvostechnikai eszközök, az elektronika, az autóipar és az ipari berendezések területén az alkalmazások eltérő kombinációkat részesíthetnek előnyben a hőállóság, a tisztaság, a méretpontosság vagy az élettartam tekintetében. Ellenőrizze a beszállítói adatokat a kémiai kompatibilitás, a mechanikai tulajdonságok, a feldolgozási útmutatások és az esetleges releváns jóváhagyások tekintetében, majd tesztelje a reprezentatív fröccsöntött alkatrészeket valós körülmények között. Az értékelésnek nemcsak a kezdeti szilárdságot vagy kopást kell figyelembe vennie, hanem az összeszerelési, megmunkálási, karbantartási és cserési igényeket is. A teljes életciklus alatti teljesítmény összehasonlítása rávilágíthat arra, hogy egy drágább, töltőanyaggal ellátott típus csökkenti-e az állásidőt, vagy egy ellenállóbb, töltőanyag nélküli típus illeszkedik-e jobban a tervezéshez. A végső választást az anyagszállítóval és a tervezett fröccsöntési eljárással egyeztetve kell jóváhagyni.
 Hungarian
 English
 Italian
 French
 German
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Norwegian
 Greek
 Swedish
 Romanian