
Hva er PEEK, og hvorfor er sprøytestøping viktig?
Polyetereterketon (PEEK) er en høytytende, halvkrystallinsk termoplast som brukes der komponenter må tåle krevende mekaniske, kjemiske og termiske forhold. Kombinasjonen av høy styrke, stivhet, slitestyrke og motstandsdyktighet mot mange kjemikalier gjør materialet egnet for anvendelser innen bransjer som luftfart, medisinsk teknologi, bilindustri og energi. I motsetning til mange allmenne plasttyper kan PEEK beholde sine nyttige egenskaper ved høye driftstemperaturer, noe som gjør det egnet for deler som utsettes for vedvarende varme eller gjentatte belastninger. Disse fordelene avhenger imidlertid av at man velger en passende kvalitet og produserer komponenten under kontrollerte forhold.
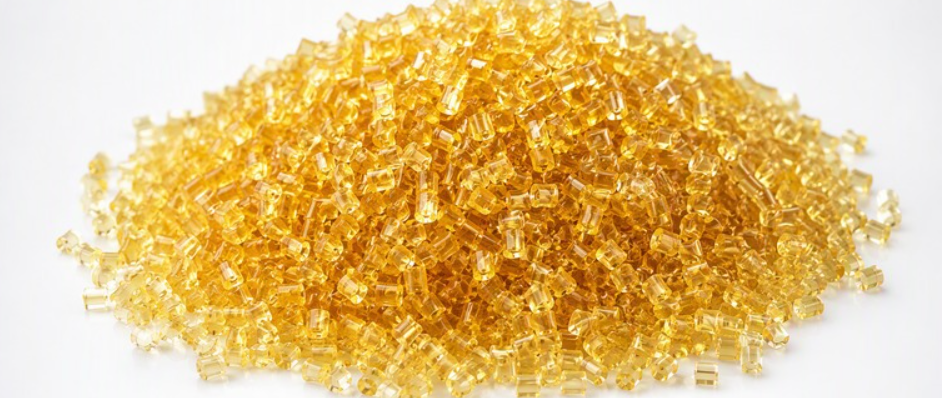
Hvordan PEEK-sprøytestøping skiller seg fra vanlig plastbearbeiding
Sprøytestøping av PEEK skiller seg vesentlig fra bearbeiding av vanlige termoplaster. Harpiksen krever usedvanlig høye smeltetemperaturer, mens formen også må varmes opp til en relativt høy og nøye kontrollert temperatur. Disse forholdene krever kompatibelt støpeutstyr, inkludert en maskin og varmekanal- eller dysekomponenter som er konstruert for å tåle høy varme. Fuktighetskontroll er like viktig: PEEK-granulat bør tørkes og håndteres i henhold til materialleverandørens spesifikasjoner for å redusere risikoen for feil, ujevn bearbeiding eller forringede egenskaper. Pålitelig temperaturovervåking og -kontroll bidrar til å opprettholde en stabil smelte og unngå uønskede temperatursvingninger under produksjonen.
Varmestyring og krystallinitet
Varmestyring påvirker hvordan PEEK krystalliserer seg når det avkjøles. Graden og jevnheten av krystalliniteten påvirker de mekaniske egenskapene, dimensjonsstabiliteten, krympingen og utseendet på de støpte overflatene. Utilstrekkelig eller ujevn oppvarming av støpeformen kan bidra til ujevne egenskaper eller forvrengning, mens uegnede prosesseringsforhold kan påvirke overflatekvaliteten og delenes dimensjoner. Følgelig kan en vellykket prosess ikke defineres ved hjelp av ett enkelt, universelt sett med parametere. Smelte- og formtemperaturer, injeksjonshastighet, holdetider og avkjølingstid må tilpasses den spesifikke PEEK-kvaliteten, delens geometri, veggtykkelse og støpemaskinen. Det kreves nøye forsøk og inspeksjon for å etablere en repeterbar prosess som oppfyller komponentens krav til ytelse og dimensjoner.
PEEK-sprøytestøpeprosessen trinn for trinn
Tørking og materialhåndtering
Produksjonen starter med PEEK-pellets som er klargjort i henhold til harpiksleverandørens tørkespesifikasjoner. Fuktighet kan føre til prosesseringsfeil, så operatørene bør bruke den anbefalte temperaturen, varigheten og tørkeutstyret, i stedet for å anta at alle kvaliteter krever identiske innstillinger. Etter tørking bør granulatet overføres og lagres på en måte som begrenser eksponeringen for luftfuktighet; langvarig håndtering i det fri kan føre til at fuktighet tas opp igjen. Et kontrollert tilførselssystem leverer deretter materialet jevnt til støpemaskinen, noe som sikrer stabil skuddstørrelse og smeltekvalitet.
Plastifisering og sprøytestøping
Under plastifiseringen transporterer, komprimerer og smelter den roterende skruen granulatet. PEEK krever utstyr som er i stand til å opprettholde de høye smeltetemperaturene som er spesifisert for den valgte kvaliteten. Skruen og sylinderen bør være laget av egnede, slitesterke materialer, siden høye temperaturer og slipende tilsetningsstoffer i enkelte blandinger kan øke slitasjen. Dysekonfigurasjonen må sikre jevn strømning uten overdreven varmetap eller stagnasjon, mens varmkanalsystemer, når de brukes, krever passende temperaturkontroll og materialer. Smelten sprøytes inn i en oppvarmet form og holdes deretter under pakningstrykk for å kompensere for materialets sammentrekning og redusere dannelsen av hulrom. Avkjølingen foregår inne i formen; for PEEK er formtemperaturen spesielt viktig fordi den påvirker krystalliseringen og de resulterende egenskapene til delen. Når delen er avkjølt tilstrekkelig, åpnes formen, og utstøterne frigjør den uten å forårsake skade.
Hensyn ved utforming av støpeformer
Formdesign bidrar til å sikre fullstendig fylling og jevn delekvalitet. Innløpsposisjon og -størrelse påvirker strømningsbaner, sveisesømmer og komprimering, mens effektiv ventilering lar innestengt luft slippe ut. Jevn veggtykkelse kan redusere ujevn avkjøling og innsinking, og et godt planlagt kjøleoppsett bidrar til balansert varmeavledning. Designere tar også hensyn til PEEKs krymping når de fastsetter hulrommets dimensjoner. Etter utstøting kontrolleres det vanligvis for overflødig materiale ved delelinjene, manglende fylling, innsinkingsmerker, vridning og hulrom. Kritiske dimensjoner bør måles opp mot tegningen, og konsistensen bør vurderes på tvers av deler og produksjonsserier. Hvis det oppstår feil, bør gjennomgangen ta hensyn til materialtilstand, prosessinnstillinger og formegenskaper samlet, siden justeringer på ett område kan påvirke fylling, krystallisering og dimensjonsstabilitet andre steder.
Viktige prosessvariabler for en robust PEEK-prosess
Bearbeiding av PEEK avhenger av en rekke variabler som påvirker hverandre, og ingen enkelt innstilling garanterer et feilfritt produkt på alle maskiner, i alle former eller for alle kvaliteter. Begynn med materialhåndteringen: PEEK-harpiks er hygroskopisk, så tørk den i henhold til tids-, temperatur- og utstyrsforholdene som er angitt av harpiksprodusenten. Utilstrekkelig tørking kan føre til feil, mens unødvendig langvarig eksponering for varme kan skade materialet. Sjekk det gjeldende databladet og de kvalitetsspesifikke instruksjonene før du velger en tørkesyklus.
Smelte- og formtemperaturer
Temperaturen i sylinder og smelte må være høy nok til å sikre pålitelig flyt og fullstendig smelting, men for høy varme eller for lang oppholdstid kan føre til nedbrytning av polymeren. Formtemperaturen er spesielt viktig fordi den påvirker krystallisering, krymping og sluttkvaliteten. En for kald form kan hemme flyten eller føre til utilstrekkelig krystallisering; en varmere form kan fremme krystalliseringen, men endrer også syklustiden og dimensjonsoppførselen. Injeksjonshastigheten og -trykket bør fylle hulrommet uten å skape for stor skjærkraft, overflødig materiale eller andre feil. Juster holdetrykket og -tiden for å kompensere for krymping: for svak komprimering kan føre til innfall eller dimensjonsavvik, mens for sterk komprimering kan skape spenning eller overflødig materiale.
Skruehastighet, mottrykk og kjøling
Skruehastigheten og mottrykket påvirker smelting, blanding og skjærvarme, så juster disse mens du overvåker smeltens konsistens og unngår unødvendig varmepåvirkning. Kjøletiden bør være lang nok til at delen blir stabil nok til å kunne tas ut av formen. Ujevn avkjøling i formen eller delen kan føre til ulik krymping og vridning, noe som gjør det viktig med balanserte kjølekanaler og jevne forhold.
En trinnvis optimaliseringsprosess
Optimaliser prosessen i en kontrollert rekkefølge. Kontroller først at harpiksen er riktig, samt tørking og håndtering; fastsett deretter sikre termiske forhold ved å følge veiledningen for maskinen og kvalitetsgraden. Fyll formhulen jevnt før du justerer holdetrykket og -tiden. Deretter må du balansere avkjølingen og vurdere utstøtningsatferden. Endre én variabel om gangen, registrer innstillingene og la prosessen stabilisere seg mellom forsøkene. Til slutt må du validere repeterbarheten over flere sykluser og måle kritiske dimensjoner og delkvalitet. Bruk disse resultatene, i stedet for kun nominelle innstillinger, til å definere et robust prosessvindu for den spesifikke harpikstypen, formen og produksjonsutstyret.
Å velge riktig PEEK-type
PEEK finnes i flere materialgrupper, og det riktige valget avhenger av balansen mellom mekaniske, termiske og overflatemessige krav. Ufyllt PEEK, ofte i naturfarge, gir seighet, en glatt overflate og relativt jevne egenskaper, noe som gjør det egnet når utseende, duktilitet eller kompleks geometri er av betydning. Glassfiberforsterkede kvaliteter gir generelt større stivhet og dimensjonsstabilitet under belastning, men fibrene kan påvirke flytbarheten, overflatefinishen og krympingen. Karbonfiberforsterkede kvaliteter gir høy styrke og stivhet, med forbedret slitasjeoppførsel i mange konstruksjoner; imidlertid kan forsterkningen øke anisotropien og gi synlige fibermønstre. Disse forskjellene kan påvirke både delens ytelse og støpeforholdene.
Spesialiserte og fylte klassetrinn
Lager- og andre tribologiske kvaliteter er sammensatt med fyllstoffer som karbon, grafitt eller PTFE for å redusere friksjon og slitasje i glidende eller roterende komponenter. Egenskapene deres varierer, og en kvalitet som er optimalisert for slitasje, gir ikke nødvendigvis samme styrke, utseende eller elektriske egenskaper som et materiale uten fyllstoff. Forsterkede og fyllstoffholdige kvaliteter kan også variere når det gjelder flyt gjennom tynne seksjoner, krymping på tvers av og langs flyteretningen, samt bearbeidbarhet etter støping. Fiberretningen kan gi retningsavhengige egenskaper, så designere bør ta hensyn til innløpsplassering, veggtykkelse og belastningsretning. Sammensetninger og betegnelser på kvaliteter er ikke standardisert på tvers av leverandører; sjekk den spesifikke sammensetningen og ytelsesdataene i stedet for å anta at kvaliteter er utskiftbare.
Hvordan velge ut fra bruksområdet ditt
Valget bør ta utgangspunkt i anvendelsens driftstemperatur, kjemisk eksponering, belastning, friksjon, elektriske krav, lovkrav og komponentens geometri. Anvendelser innen luftfart, medisinsk utstyr, elektronikk, bilindustrien og industrielt utstyr kan prioritere ulike kombinasjoner av varmebestandighet, renhet, dimensjonskontroll eller levetid. Gjennomgå leverandørens data for kjemisk kompatibilitet, mekaniske egenskaper, veiledning for bearbeiding og eventuelle relevante godkjenninger, og test deretter representative støpte deler under realistiske forhold. Evalueringen bør ikke bare omfatte innledende styrke eller slitasje, men også behov for montering, maskinering, vedlikehold og utskifting. En sammenligning av ytelsen gjennom hele livssyklusen kan avdekke om en dyrere, fylt type reduserer driftsstans, eller om en sterkere, ufylt type passer bedre til designet. Det endelige valget bør valideres med materialleverandøren og den tiltenkte støpeprosessen.
 Norwegian
 English
 Italian
 French
 German
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Greek
 Swedish
 Hungarian
 Romanian