
Τι είναι το PEEK και γιατί είναι σημαντική η χύτευση με έγχυση;
Η πολυαιθεροαιθεροκετόνη (PEEK) είναι ένα θερμοπλαστικό υψηλής απόδοσης, ημικρυσταλλικό, το οποίο χρησιμοποιείται σε εφαρμογές όπου τα εξαρτήματα πρέπει να αντέχουν σε απαιτητικές μηχανικές, χημικές και θερμικές συνθήκες. Ο συνδυασμός υψηλής αντοχής, ακαμψίας, αντοχής στη φθορά και αντοχής σε πολλές χημικές ουσίες το καθιστά κατάλληλο για εφαρμογές σε κλάδους όπως η αεροδιαστημική, η ιατρική τεχνολογία, η αυτοκινητοβιομηχανία και ο ενεργειακός τομέας. Σε αντίθεση με πολλά πλαστικά γενικής χρήσης, το PEEK μπορεί να διατηρήσει τις χρήσιμες ιδιότητές του σε υψηλές θερμοκρασίες λειτουργίας, γεγονός που το καθιστά κατάλληλο για εξαρτήματα που εκτίθενται σε παρατεταμένη θερμότητα ή επαναλαμβανόμενη καταπόνηση. Αυτά τα πλεονεκτήματα, ωστόσο, εξαρτώνται από την επιλογή της κατάλληλης ποιότητας και την κατασκευή του εξαρτήματος υπό ελεγχόμενες συνθήκες.
Πώς διαφέρει η χύτευση με έγχυση PEEK από την τυπική επεξεργασία πλαστικών
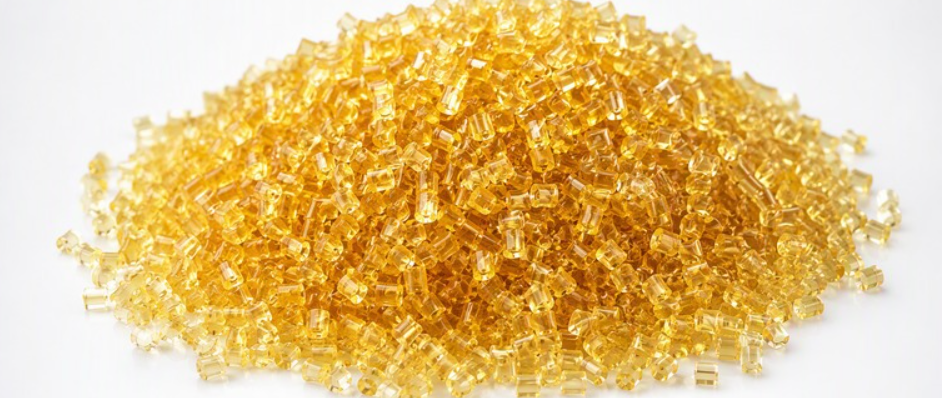
Η χύτευση με έγχυση PEEK διαφέρει σημαντικά από την επεξεργασία των κοινών θερμοπλαστικών. Η ρητίνη απαιτεί εξαιρετικά υψηλές θερμοκρασίες τήξης, ενώ το καλούπι πρέπει επίσης να θερμαίνεται σε μια συγκριτικά υψηλή και προσεκτικά ελεγχόμενη θερμοκρασία. Αυτές οι συνθήκες απαιτούν συμβατό εξοπλισμό χύτευσης, συμπεριλαμβανομένης μιας μηχανής και εξαρτημάτων θερμού καναλιού ή ακροφυσίων σχεδιασμένων να αντέχουν σε υψηλή θερμοκρασία. Ο έλεγχος της υγρασίας είναι εξίσου σημαντικός: τα σφαιρίδια PEEK πρέπει να ξηραίνονται και να χειρίζονται σύμφωνα με τις προδιαγραφές του προμηθευτή του υλικού, προκειμένου να μειωθεί ο κίνδυνος ελαττωμάτων, ανομοιογενούς επεξεργασίας ή υποβάθμισης των ιδιοτήτων. Η αξιόπιστη παρακολούθηση και ο έλεγχος της θερμοκρασίας συμβάλλουν στη διατήρηση σταθερής κατάστασης τήξης και στην αποφυγή ανεπιθύμητων θερμικών διακυμάνσεων κατά τη διάρκεια της παραγωγής.
Διαχείριση θερμότητας και κρυσταλλικότητα
Η θερμική διαχείριση επηρεάζει τον τρόπο με τον οποίο το PEEK κρυσταλλώνεται καθώς ψύχεται. Ο βαθμός και η ομοιομορφία της κρυσταλλικότητας επηρεάζουν τις μηχανικές ιδιότητες, τη διαστατική σταθερότητα, τη συρρίκνωση και την εμφάνιση των επιφανειών των χυτών εξαρτημάτων. Η ανεπαρκής ή άνιση θέρμανση του καλουπιού μπορεί να οδηγήσει σε ασυνεπείς ιδιότητες ή παραμόρφωση, ενώ οι ακατάλληλες συνθήκες επεξεργασίας ενδέχεται να επηρεάσουν την ποιότητα της επιφάνειας και τις διαστάσεις του εξαρτήματος. Κατά συνέπεια, μια επιτυχημένη διαδικασία δεν μπορεί να καθοριστεί από ένα ενιαίο, καθολικό σύνολο παραμέτρων. Οι θερμοκρασίες τήγματος και καλουπιού, η ταχύτητα έγχυσης, οι συνθήκες διατήρησης και ο χρόνος ψύξης πρέπει να προσαρμόζονται ανάλογα με τη συγκεκριμένη ποιότητα PEEK, τη γεωμετρία του εξαρτήματος, το πάχος τοιχώματος και τη μηχανή χύτευσης. Απαιτούνται προσεκτικές δοκιμές και έλεγχοι για την καθιέρωση μιας επαναλήψιμης διαδικασίας που να πληροί τις απαιτήσεις απόδοσης και διαστάσεων του εξαρτήματος.
Η διαδικασία χύτευσης με έγχυση PEEK βήμα προς βήμα
Ξήρανση και διακίνηση υλικών
Η παραγωγή ξεκινά με σφαιρίδια PEEK που παρασκευάζονται σύμφωνα με τις προδιαγραφές ξήρανσης του προμηθευτή της ρητίνης. Η υγρασία μπορεί να προκαλέσει ελαττώματα κατά την επεξεργασία, οπότε οι χειριστές πρέπει να χρησιμοποιούν τη συνιστώμενη θερμοκρασία, διάρκεια και τον κατάλληλο εξοπλισμό ξήρανσης, αντί να υποθέτουν ότι όλες οι ποιότητες απαιτούν τις ίδιες ρυθμίσεις. Μετά την ξήρανση, τα σφαιρίδια πρέπει να μεταφέρονται και να αποθηκεύονται με τρόπο που να περιορίζει την έκθεσή τους στην υγρασία του περιβάλλοντος· ο παρατεταμένος χειρισμός σε ανοιχτό χώρο μπορεί να οδηγήσει σε επαναπορρόφηση υγρασίας. Στη συνέχεια, ένα ελεγχόμενο σύστημα τροφοδοσίας μεταφέρει το υλικό με σταθερό ρυθμό στη μηχανή χύτευσης, εξασφαλίζοντας σταθερό μέγεθος δόσης και ποιότητα τήγματος.
Πλαστικοποίηση και έγχυση
Κατά τη διάρκεια της πλαστικοποίησης, ο περιστρεφόμενος κοχλίας μεταφέρει, συμπιέζει και λιώνει τα σφαιρίδια. Το PEEK απαιτεί εξοπλισμό ικανό να διατηρεί τις υψηλές θερμοκρασίες τήξης που καθορίζονται για την επιλεγμένη ποιότητα. Ο κοχλίας και ο κύλινδρος πρέπει να κατασκευάζονται από κατάλληλα ανθεκτικά στη φθορά υλικά, καθώς οι υψηλές θερμοκρασίες και τα λειαντικά πρόσθετα σε ορισμένα μείγματα μπορούν να αυξήσουν τη φθορά. Η διαμόρφωση του ακροφυσίου πρέπει να εξασφαλίζει σταθερή ροή χωρίς υπερβολική απώλεια θερμότητας ή στασιμότητα, ενώ τα συστήματα θερμού καναλιού, όταν χρησιμοποιούνται, απαιτούν κατάλληλο έλεγχο θερμοκρασίας και κατάλληλα υλικά. Το λιωμένο υλικό εγχύεται σε θερμαινόμενο καλούπι και στη συνέχεια διατηρείται υπό πίεση συμπίεσης για να αντισταθμιστεί η συρρίκνωση του υλικού και να μειωθεί ο σχηματισμός κενών. Η ψύξη πραγματοποιείται εντός του καλουπιού· για το PEEK, η θερμοκρασία του καλουπιού είναι ιδιαίτερα σημαντική, καθώς επηρεάζει την κρυστάλλωση και τις ιδιότητες του τελικού εξαρτήματος. Μόλις το εξάρτημα ψυχθεί επαρκώς, το καλούπι ανοίγει και οι εκτοξευτές το απελευθερώνουν χωρίς να προκαλέσουν ζημιά.
Παράγοντες που πρέπει να λαμβάνονται υπόψη κατά το σχεδιασμό καλουπιών
Ο σχεδιασμός του καλουπιού συμβάλλει στη διασφάλιση της πλήρους πλήρωσης και της σταθερής ποιότητας των εξαρτημάτων. Η θέση και το μέγεθος της εισόδου επηρεάζουν τις διαδρομές ροής, τις γραμμές συγκόλλησης και τη συμπύκνωση, ενώ ο αποτελεσματικός εξαερισμός επιτρέπει τη διαφυγή του εγκλωβισμένου αέρα. Το ομοιόμορφο πάχος τοιχώματος μπορεί να μειώσει την άνιση ψύξη και τη δημιουργία κοιλοτήτων, ενώ μια καλά σχεδιασμένη διάταξη ψύξης συμβάλλει στην ισορροπημένη απομάκρυνση της θερμότητας. Οι σχεδιαστές λαμβάνουν επίσης υπόψη τη συρρίκνωση του PEEK κατά τον καθορισμό των διαστάσεων της κοιλότητας. Μετά την εξαγωγή, η επιθεώρηση ελέγχει συνήθως για την παρουσία περιττών υλικών στις γραμμές διαχωρισμού, ελλιπή γέμισμα λόγω ανεπαρκούς πλήρωσης, σημάδια κοιλοτήτων, στρέβλωση και κενά. Οι κρίσιμες διαστάσεις πρέπει να μετρώνται σε σύγκριση με το σχέδιο, ενώ η συνέπεια αξιολογείται σε όλα τα εξαρτήματα και τις σειρές παραγωγής. Εάν εμφανιστούν ελαττώματα, η εξέταση πρέπει να λαμβάνει υπόψη από κοινού την κατάσταση του υλικού, τις ρυθμίσεις της διαδικασίας και τα χαρακτηριστικά του καλουπιού, καθώς οι προσαρμογές σε έναν τομέα μπορούν να επηρεάσουν την πλήρωση, την κρυστάλλωση και τη διαστατική σταθερότητα σε άλλα σημεία.
Βασικές μεταβλητές επεξεργασίας για μια αξιόπιστη διαδικασία PEEK
Η επεξεργασία του PEEK εξαρτάται από μια σειρά αλληλεπιδρώντων μεταβλητών και καμία μεμονωμένη ρύθμιση δεν εγγυάται την παραγωγή ενός άρτιου εξαρτήματος σε κάθε μηχανή, καλούπι ή ποιότητα. Ξεκινήστε με τον χειρισμό του υλικού: η ρητίνη PEEK είναι υγροσκοπική, οπότε στεγνώστε την σύμφωνα με τις συνθήκες χρόνου, θερμοκρασίας και εξοπλισμού που καθορίζονται από τον κατασκευαστή της ρητίνης. Η ανεπαρκής ξήρανση μπορεί να οδηγήσει σε ελαττώματα, ενώ η περιττά παρατεταμένη έκθεση στη θερμότητα ενδέχεται να προκαλέσει ζημιά στο υλικό. Ελέγξτε το τρέχον δελτίο δεδομένων και τις οδηγίες για κάθε συγκεκριμένη ποιότητα πριν επιλέξετε έναν κύκλο ξήρανσης.
Θερμοκρασίες τήξης και χύτευσης
Οι θερμοκρασίες του κυλίνδρου και του τήγματος πρέπει να είναι αρκετά υψηλές ώστε να επιτυγχάνεται αξιόπιστη ροή και πλήρης τήξη, αλλά η υπερβολική θερμότητα ή ο υπερβολικός χρόνος παραμονής μπορεί να προκαλέσει αποικοδόμηση του πολυμερούς. Η θερμοκρασία του καλουπιού είναι ιδιαίτερα σημαντική, καθώς επηρεάζει την κρυστάλλωση, τη συρρίκνωση και τις τελικές ιδιότητες. Ένα καλούπι που είναι πολύ κρύο μπορεί να περιορίσει τη ροή ή να οδηγήσει σε ανεπαρκή κρυστάλλωση· ένα θερμότερο καλούπι μπορεί να ευνοήσει την κρυστάλλωση, αλλά επίσης να μεταβάλει τον χρόνο κύκλου και τη συμπεριφορά των διαστάσεων. Η ταχύτητα και η πίεση έγχυσης πρέπει να γεμίζουν την κοιλότητα χωρίς να δημιουργούν υπερβολική διάτμηση, περίσσεια υλικού ή άλλα ελαττώματα. Ρυθμίστε την πίεση και το χρόνο διατήρησης ώστε να αντισταθμιστεί η συρρίκνωση: η ανεπαρκής συμπύκνωση μπορεί να προκαλέσει σημάδια βύθισης ή διακύμανση διαστάσεων, ενώ η υπερβολική συμπύκνωση μπορεί να δημιουργήσει τάση ή περίσσεια υλικού.
Ταχύτητα περιστροφής, αντίθλιψη και ψύξη
Η ταχύτητα του κοχλία και η αντίθλιψη επηρεάζουν την τήξη, την ανάμιξη και τη θέρμανση λόγω διάτμησης· γι’ αυτό, ρυθμίστε τις παραμέτρους αυτές παρακολουθώντας παράλληλα τη σύσταση του τεμαχίου και αποφεύγοντας την περιττή θερμική έκθεση. Ο χρόνος ψύξης πρέπει να επιτρέπει στο τεμάχιο να σταθεροποιηθεί αρκετά ώστε να είναι δυνατή η εξαγωγή του. Η άνιση ψύξη στο καλούπι ή στο τεμάχιο μπορεί να οδηγήσει σε διαφορική συρρίκνωση και στρέβλωση, γεγονός που καθιστά σημαντική τη δημιουργία ισορροπημένων καναλιών ψύξης και τη διατήρηση σταθερών συνθηκών.
Μια ακολουθία βημάτων βελτιστοποίησης
Βελτιστοποιήστε τη διαδικασία ακολουθώντας μια ελεγχόμενη ακολουθία. Πρώτα, επαληθεύστε την ταυτότητα της ρητίνης, την ξήρανση και τον χειρισμό της· στη συνέχεια, καθορίστε ασφαλείς θερμικές συνθήκες ακολουθώντας τις οδηγίες του μηχανήματος και της ποιότητας του υλικού. Γεμίστε την κοιλότητα ομοιόμορφα πριν ρυθμίσετε την πίεση και το χρόνο διατήρησης. Στη συνέχεια, εξισορροπήστε την ψύξη και αξιολογήστε τη συμπεριφορά εκτόξευσης. Αλλάξτε μία μεταβλητή κάθε φορά, καταγράψτε τις ρυθμίσεις και αφήστε τη διαδικασία να σταθεροποιηθεί μεταξύ των δοκιμών. Τέλος, επαληθεύστε την επαναληψιμότητα σε πολλαπλούς κύκλους και μετρήστε τις κρίσιμες διαστάσεις και την ποιότητα του εξαρτήματος. Χρησιμοποιήστε αυτά τα αποτελέσματα, αντί μόνο των ονομαστικών ρυθμίσεων, για να καθορίσετε ένα αξιόπιστο παράθυρο διαδικασίας για τη συγκεκριμένη ποιότητα ρητίνης, το καλούπι και τον εξοπλισμό παραγωγής.
Επιλογή της κατάλληλης ποιότητας PEEK
Το PEEK διατίθεται σε διάφορες οικογένειες ποιοτήτων, και η σωστή επιλογή εξαρτάται από την ισορροπία μεταξύ των μηχανικών, θερμικών και επιφανειακών απαιτήσεων. Το PEEK χωρίς πληρωτικά, συχνά σε φυσικό χρώμα, προσφέρει αντοχή, λεία επιφάνεια και σχετικά ομοιόμορφες ιδιότητες, γεγονός που το καθιστά κατάλληλο όταν η εμφάνιση, η ολκιμότητα ή η πολύπλοκη γεωμετρία έχουν σημασία. Οι ποιότητες ενισχυμένες με ίνες γυαλιού παρέχουν γενικά μεγαλύτερη ακαμψία και διαστατική σταθερότητα υπό φορτίο, αλλά οι ίνες μπορούν να επηρεάσουν τη ροή, το φινίρισμα της επιφάνειας και τη συρρίκνωση. Οι ποιότητες ενισχυμένες με ίνες άνθρακα προσφέρουν υψηλή αντοχή και ακαμψία, με βελτιωμένη αντοχή στη φθορά σε πολλά σχέδια· ωστόσο, η ενίσχυση μπορεί να αυξήσει την ανισοτροπία και να δημιουργήσει ορατά μοτίβα ινών. Αυτές οι διαφορές μπορούν να επηρεάσουν τόσο την απόδοση του εξαρτήματος όσο και τις συνθήκες χύτευσης.
Ειδικές και συμπληρωμένες τάξεις
Οι ποιότητες για ρουλεμάν και άλλες τριβολογικές εφαρμογές παρασκευάζονται με τη χρήση πληρωτικών υλικών, όπως άνθρακας, γραφίτης ή PTFE, με σκοπό τη μείωση της τριβής και της φθοράς σε εξαρτήματα που ολισθαίνουν ή περιστρέφονται. Οι ιδιότητές τους ποικίλλουν, και μια ποιότητα που έχει βελτιστοποιηθεί ως προς τη φθορά ενδέχεται να μην προσφέρει την ίδια αντοχή, εμφάνιση ή ηλεκτρική συμπεριφορά με ένα υλικό χωρίς πληρωτικά. Οι ενισχυμένες και οι γεμισμένες ποιότητες μπορεί επίσης να διαφέρουν ως προς τη ροή τους σε λεπτά τμήματα, τη συρρίκνωση εγκάρσια και κατά μήκος της κατεύθυνσης ροής, καθώς και την κατεργασιμότητα μετά τη χύτευση. Ο προσανατολισμός των ινών μπορεί να δημιουργήσει κατευθυντικές ιδιότητες, οπότε οι σχεδιαστές θα πρέπει να λαμβάνουν υπόψη τη θέση της εισόδου, το πάχος του τοιχώματος και την κατεύθυνση του φορτίου. Οι συνθέσεις και οι ονομασίες των τύπων δεν είναι τυποποιημένες μεταξύ των προμηθευτών· επιβεβαιώστε τη συγκεκριμένη σύνθεση και τα δεδομένα απόδοσης αντί να υποθέτετε ότι οι τύποι είναι εναλλάξιμοι.
Πώς να επιλέξετε ανάλογα με τη χρήση που προορίζεται
Η επιλογή πρέπει να ξεκινά από τη θερμοκρασία λειτουργίας της εφαρμογής, την έκθεση σε χημικές ουσίες, το φορτίο, την τριβή, τις ηλεκτρικές απαιτήσεις, τις κανονιστικές απαιτήσεις και τη γεωμετρία του εξαρτήματος. Οι εφαρμογές στους τομείς της αεροδιαστημικής, των ιατρικών συσκευών, της ηλεκτρονικής, της αυτοκινητοβιομηχανίας και του βιομηχανικού εξοπλισμού ενδέχεται να δίνουν προτεραιότητα σε διαφορετικούς συνδυασμούς αντοχής στη θερμότητα, καθαρότητας, ελέγχου διαστάσεων ή διάρκειας ζωής. Εξετάστε τα στοιχεία του προμηθευτή σχετικά με τη χημική συμβατότητα, τις μηχανικές ιδιότητες, τις οδηγίες επεξεργασίας και τυχόν σχετικές εγκρίσεις, και στη συνέχεια δοκιμάστε αντιπροσωπευτικά χυτά εξαρτήματα υπό ρεαλιστικές συνθήκες. Η αξιολόγηση πρέπει να περιλαμβάνει όχι μόνο την αρχική αντοχή ή τη φθορά, αλλά και τις ανάγκες συναρμολόγησης, μηχανικής κατεργασίας, συντήρησης και αντικατάστασης. Η σύγκριση της συνολικής απόδοσης κατά τη διάρκεια του κύκλου ζωής μπορεί να αποκαλύψει εάν ένας τύπος υλικού με πληρωτικό υψηλότερου κόστους μειώνει τον χρόνο διακοπής λειτουργίας ή εάν ένας πιο ανθεκτικός τύπος χωρίς πληρωτικό ταιριάζει καλύτερα στο σχεδιασμό. Η τελική επιλογή πρέπει να επικυρωθεί με τον προμηθευτή του υλικού και τη σχεδιαζόμενη διαδικασία χύτευσης.
 Greek
 English
 Italian
 French
 German
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Norwegian
 Swedish
 Hungarian
 Romanian