
Wat is PEEK en waarom is spuitgieten zo belangrijk?
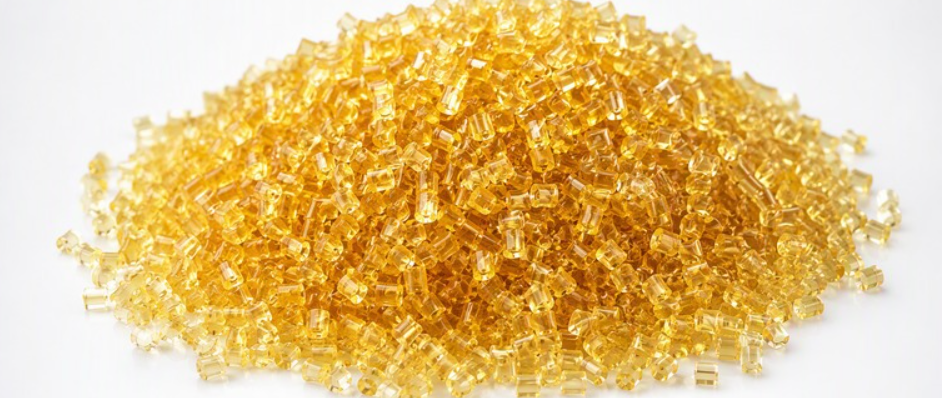
Polyetheretherketon (PEEK) is een hoogwaardige, semi-kristallijne thermoplast die wordt gebruikt wanneer onderdelen zware mechanische, chemische en thermische omstandigheden moeten doorstaan. Dankzij de combinatie van hoge sterkte, stijfheid, slijtvastheid en bestendigheid tegen talrijke chemicaliën is het materiaal geschikt voor toepassingen in sectoren zoals de lucht- en ruimtevaart, medische technologie, de automobielindustrie en de energiesector. In tegenstelling tot veel kunststoffen voor algemeen gebruik behoudt PEEK zijn nuttige eigenschappen bij hoge bedrijfstemperaturen, waardoor het geschikt is voor onderdelen die worden blootgesteld aan langdurige hitte of herhaalde belasting. Deze voordelen zijn echter afhankelijk van de keuze van een geschikte kwaliteit en de productie van het onderdeel onder gecontroleerde omstandigheden.
Waarin verschilt PEEK-spuitgieten van de standaard verwerking van kunststoffen?
Het spuitgieten van PEEK verschilt aanzienlijk van de verwerking van gangbare thermoplasten. De hars vereist uitzonderlijk hoge smelttemperaturen, terwijl de matrijs ook tot een relatief hoge en zorgvuldig geregelde temperatuur moet worden verwarmd. Deze omstandigheden vragen om geschikte spuitgietapparatuur, waaronder een machine en hot-runner- of spuitmondcomponenten die zijn ontworpen om hoge temperaturen te weerstaan. Vochtbeheersing is eveneens van groot belang: PEEK-korrels moeten worden gedroogd en verwerkt volgens de specificaties van de materiaalleverancier om het risico op defecten, inconsistente verwerking of verslechterde eigenschappen te verminderen. Betrouwbare temperatuurbewaking en -regeling helpen een stabiele smelt te handhaven en ongewenste thermische schommelingen tijdens de productie te voorkomen.
Warmtebeheer en kristalliniteit
Warmtebeheer beïnvloedt de manier waarop PEEK kristalliseert tijdens het afkoelen. De mate en uniformiteit van de kristalliniteit zijn van invloed op de mechanische eigenschappen, de maatvastheid, de krimp en het uiterlijk van de gevormde oppervlakken. Onvoldoende of ongelijkmatige verwarming van de matrijs kan leiden tot inconsistente eigenschappen of vervorming, terwijl ongeschikte verwerkingsomstandigheden de oppervlaktekwaliteit en de afmetingen van het onderdeel kunnen beïnvloeden. Bijgevolg kan een succesvol proces niet worden gedefinieerd aan de hand van één universele set parameters. Smelt- en matrijstemperaturen, injectiesnelheid, houdcondities en afkoeltijd moeten worden afgestemd op de specifieke PEEK-kwaliteit, de geometrie van het onderdeel, de wanddikte en de spuitgietmachine. Zorgvuldige proeven en inspecties zijn nodig om een herhaalbaar proces vast te stellen dat voldoet aan de prestatie- en maatvoeringseisen van het onderdeel.
Het PEEK-spuitgietproces stap voor stap
Drogen en materiaalbehandeling
De productie begint met PEEK-pellets die zijn voorbereid volgens de droogspecificaties van de harsleverancier. Vocht kan leiden tot verwerkingsfouten; daarom moeten operators de aanbevolen temperatuur, duur en droogapparatuur gebruiken, in plaats van ervan uit te gaan dat alle kwaliteiten dezelfde instellingen vereisen. Na het drogen moeten de korrels zodanig worden overgebracht en opgeslagen dat blootstelling aan omgevingsvochtigheid tot een minimum wordt beperkt; langdurige hantering in de open lucht kan leiden tot heropname van vocht. Een gecontroleerd toevoersysteem levert het materiaal vervolgens consistent aan de spuitgietmachine, wat zorgt voor een stabiele spuitgrootte en smeltkwaliteit.
Plastificeren en spuitgieten
Tijdens het plastificeren transporteert, comprimeert en smelt de roterende schroef de korrels. Voor PEEK is apparatuur nodig die de hoge smelttemperaturen kan handhaven die voor de gekozen kwaliteit zijn gespecificeerd. De schroef en de cilinder moeten zijn vervaardigd uit geschikte slijtvaste materialen, aangezien hoge temperaturen en schurende additieven in sommige samenstellingen de slijtage kunnen vergroten. De configuratie van de spuitmond moet een gelijkmatige doorstroming ondersteunen zonder overmatig warmteverlies of stagnatie, terwijl hot-runner-systemen, indien gebruikt, een passende temperatuurregeling en geschikte materialen vereisen. De smelt wordt in een verwarmde matrijs geïnjecteerd en vervolgens onder pakkingsdruk gehouden om materiaalkrimp te compenseren en de vorming van holtes te verminderen. De afkoeling vindt plaats in de matrijs; voor PEEK is de matrijstemperatuur bijzonder belangrijk omdat deze van invloed is op de kristallisatie en de eigenschappen van het uiteindelijke onderdeel. Zodra het onderdeel voldoende is afgekoeld, gaat de matrijs open en wordt het onderdeel door uitwerpers vrijgegeven zonder schade te veroorzaken.
Overwegingen bij het ontwerpen van matrijzen
Het ontwerp van de matrijs draagt bij aan een volledige vulling en een constante kwaliteit van de onderdelen. De positie en grootte van de ingang beïnvloeden de stromingspaden, lasnaden en verdichting, terwijl een effectieve ontluchting ervoor zorgt dat ingesloten lucht kan ontsnappen. Een gelijkmatige wanddikte kan ongelijkmatige afkoeling en inzakking verminderen, en een goed geplande koelopstelling zorgt voor een evenwichtige warmteafvoer. Ontwerpers houden bij het bepalen van de afmetingen van de holtes ook rekening met de krimp van PEEK. Na het uitwerpen wordt er doorgaans gecontroleerd op bramen bij de scheidingslijnen, onvolledige vullingen, inzakken, kromtrekken en holtes. Kritische afmetingen moeten worden gemeten aan de hand van de tekening, waarbij de consistentie tussen onderdelen en productieseries wordt beoordeeld. Als er defecten optreden, moet bij de evaluatie rekening worden gehouden met de materiaaltoestand, de procesinstellingen en de matrijskenmerken, aangezien aanpassingen op één gebied invloed kunnen hebben op de vulling, kristallisatie en maatvastheid op andere plaatsen.
Belangrijke procesvariabelen voor een robuust PEEK-proces
De verwerking van PEEK hangt af van een reeks op elkaar inwerkende variabelen, en geen enkele instelling garandeert een deugdelijk onderdeel voor elke machine, matrijs of kwaliteit. Begin bij de materiaalbehandeling: PEEK-hars is hygroscopisch, dus droog het volgens de door de harsfabrikant opgegeven tijd, temperatuur en apparatuuromstandigheden. Onvoldoende drogen kan leiden tot defecten, terwijl onnodig langdurige blootstelling aan hitte het materiaal kan beschadigen. Raadpleeg het actuele gegevensblad en de kwaliteitsspecifieke instructies voordat u een droogcyclus selecteert.
Smelt- en matrijstemperaturen
De temperatuur van de cilinder en de smelt moet hoog genoeg zijn om een betrouwbare stroming en volledige smelting te bereiken, maar overmatige hitte of een te lange verblijftijd kunnen leiden tot afbraak van het polymeer. De matrijstemperatuur is bijzonder belangrijk omdat deze van invloed is op de kristallisatie, krimp en uiteindelijke eigenschappen. Een te koude matrijs kan de vloei belemmeren of onvoldoende kristallisatie veroorzaken; een warmere matrijs kan de kristallisatie bevorderen, maar beïnvloedt ook de cyclustijd en het maatgedrag. De injectiesnelheid en -druk moeten de holte vullen zonder overmatige afschuiving, bramen of andere defecten te veroorzaken. Pas de houddruk en -tijd aan om krimp te compenseren: onvoldoende vulling kan inzinkingen of maatafwijkingen veroorzaken, terwijl overmatige vulling spanning of bramen kan veroorzaken.
Schroefsnelheid, tegendruk en koeling
De schroefsnelheid en de tegendruk beïnvloeden het smelten, het mengen en de verwarming door afschuiving; pas deze daarom aan terwijl u de consistentie van de smelt in de gaten houdt en onnodige blootstelling aan hitte vermijdt. De afkoeltijd moet voldoende zijn om het onderdeel stabiel genoeg te laten worden voor het uitwerpen. Ongelijkmatige afkoeling over de matrijs of het onderdeel kan leiden tot ongelijkmatige krimp en kromtrekken, waardoor evenwichtige koelkanalen en consistente omstandigheden van groot belang zijn.
Een stapsgewijze optimalisatieprocedure
Optimaliseer het proces in een gecontroleerde volgorde. Controleer eerst de identiteit van de hars, de droging en de verwerking; stel vervolgens veilige thermische omstandigheden vast aan de hand van de richtlijnen voor de machine en de harskwaliteit. Vul de holte gelijkmatig voordat u de houddruk en -tijd afstemt. Breng vervolgens de koeling in evenwicht en beoordeel het uitwerpproces. Wijzig één variabele tegelijk, noteer de instellingen en laat het proces tussen de proeven door stabiliseren. Valideer ten slotte de herhaalbaarheid over meerdere cycli en meet de kritische afmetingen en de kwaliteit van de onderdelen. Gebruik deze resultaten, in plaats van alleen de nominale instellingen, om een robuust procesvenster te definiëren voor de specifieke harskwaliteit, matrijs en productieapparatuur.
De juiste PEEK-kwaliteit kiezen
PEEK is verkrijgbaar in verschillende materiaalklassen, en de juiste keuze hangt af van de afweging tussen mechanische, thermische en oppervlakte-eisen. Ongevulde, vaak naturelkleurige PEEK biedt taaiheid, een glad oppervlak en relatief uniforme eigenschappen, waardoor het geschikt is wanneer uiterlijk, vervormbaarheid of complexe geometrie van belang zijn. Met glasvezel versterkte kwaliteiten bieden over het algemeen een grotere stijfheid en maatvastheid onder belasting, maar de vezels kunnen de vloei, de oppervlakteafwerking en de krimp beïnvloeden. Met koolstofvezel versterkte kwaliteiten bieden een hoge sterkte en stijfheid, met verbeterd slijtagegedrag in veel ontwerpen; de versterking kan echter de anisotropie vergroten en zichtbare vezelpatronen veroorzaken. Deze verschillen kunnen zowel de prestaties van het onderdeel als de spuitgietomstandigheden beïnvloeden.
Gespecialiseerde en aangevulde klassen
Lagermaterialen en andere tribologische kwaliteiten worden samengesteld met vulstoffen zoals koolstof, grafiet of PTFE om wrijving en slijtage in glijdende of roterende onderdelen te verminderen. Hun eigenschappen variëren, en een voor slijtage geoptimaliseerde kwaliteit biedt mogelijk niet dezelfde sterkte, hetzelfde uiterlijk of hetzelfde elektrische gedrag als een materiaal zonder vulstoffen. Versterkte en gevulde kwaliteiten kunnen ook verschillen in vloeigedrag door dunne secties, krimp dwars op en in de vloeirichting, en bewerkbaarheid na het spuitgieten. De vezeloriëntatie kan richtingafhankelijke eigenschappen veroorzaken, dus ontwerpers moeten rekening houden met de plaats van de ingang, de wanddikte en de belastingsrichting. Samenstellingen en materiaalnamen zijn niet gestandaardiseerd tussen leveranciers; controleer de specifieke samenstelling en prestatiegegevens in plaats van ervan uit te gaan dat materiaalsoorten onderling uitwisselbaar zijn.
Hoe u een keuze maakt op basis van uw toepassing
Bij de selectie moet worden uitgegaan van de bedrijfstemperatuur van de toepassing, blootstelling aan chemicaliën, belasting, wrijving, elektrische vereisten, wettelijke voorschriften en de geometrie van het onderdeel. Toepassingen in de lucht- en ruimtevaart, medische apparatuur, elektronica, de automobielindustrie en industriële apparatuur kunnen prioriteit geven aan verschillende combinaties van hittebestendigheid, reinheid, maatvastheid of levensduur. Bestudeer de gegevens van de leverancier met betrekking tot chemische compatibiliteit, mechanische eigenschappen, verwerkingsrichtlijnen en eventuele relevante goedkeuringen, en test vervolgens representatieve gegoten onderdelen onder realistische omstandigheden. De evaluatie moet niet alleen betrekking hebben op de aanvankelijke sterkte of slijtage, maar ook op de vereisten voor montage, bewerking, onderhoud en vervanging. Door de prestaties over de gehele levenscyclus te vergelijken, kan worden vastgesteld of een duurdere, met vulstof verrijkte kwaliteit de stilstandtijd vermindert, of dat een taaiere, ongevulde kwaliteit beter bij het ontwerp past. De definitieve keuze moet worden gevalideerd in overleg met de materiaalleverancier en rekening houdend met het beoogde spuitgietproces.
 Dutch
 English
 Italian
 French
 German
 Russian
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Norwegian
 Greek
 Swedish
 Hungarian
 Romanian