
O que é o PEEK e por que a moldagem por injeção é importante?
A poliéter-éter-cetona (PEEK) é um termoplástico semicristalino de alto desempenho, utilizado em aplicações nas quais os componentes precisam suportar condições mecânicas, químicas e térmicas exigentes. Sua combinação de alta resistência, rigidez, resistência ao desgaste e resistência a diversos produtos químicos permite sua utilização em setores como o aeroespacial, a tecnologia médica, a indústria automotiva e o setor de energia. Ao contrário de muitos plásticos de uso geral, o PEEK consegue manter suas propriedades úteis em temperaturas de operação elevadas, tornando-o adequado para peças expostas a calor contínuo ou cargas repetidas. Esses benefícios, no entanto, dependem da seleção de um tipo adequado do material e da fabricação do componente em condições controladas.
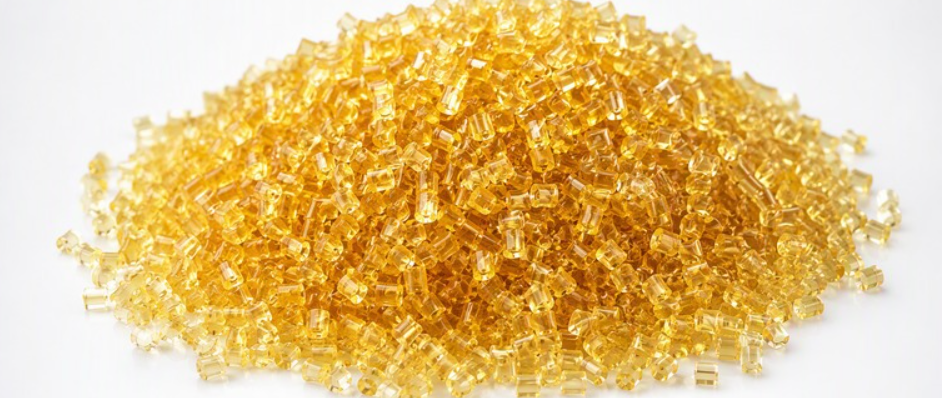
Como a moldagem por injeção de PEEK difere do processamento padrão de plástico
A moldagem por injeção de PEEK difere substancialmente do processamento de termoplásticos comuns. A resina requer temperaturas de fusão excepcionalmente altas, enquanto o molde também deve ser aquecido a uma temperatura comparativamente alta e cuidadosamente controlada. Essas condições exigem equipamentos de moldagem compatíveis, incluindo uma máquina e componentes de canal quente ou bicos projetados para tolerar calor elevado. O controle de umidade é igualmente importante: os pellets de PEEK devem ser secos e manuseados de acordo com as especificações do fornecedor do material para reduzir o risco de defeitos, processamento inconsistente ou degradação das propriedades. O monitoramento e o controle confiáveis da temperatura ajudam a manter uma fusão estável e a evitar variações térmicas indesejadas durante a produção.
Gerenciamento Térmico e Cristalinidade
O gerenciamento térmico afeta a forma como o PEEK se cristaliza à medida que esfria. O grau e a uniformidade da cristalinidade influenciam o desempenho mecânico, a estabilidade dimensional, o encolhimento e a aparência das superfícies moldadas. O aquecimento inadequado ou desigual do molde pode contribuir para propriedades inconsistentes ou distorção, enquanto condições de processamento inadequadas podem afetar a qualidade da superfície e as dimensões da peça. Consequentemente, um processo bem-sucedido não pode ser definido por um único conjunto universal de parâmetros. As temperaturas da massa fundida e do molde, a velocidade de injeção, as condições de manutenção da pressão e o tempo de resfriamento devem ser ajustados de acordo com o tipo específico de PEEK, a geometria da peça, a espessura da parede e a máquina de moldagem. São necessários testes cuidadosos e inspeções para estabelecer um processo repetível que atenda aos requisitos de desempenho e dimensões do componente.
O processo de moldagem por injeção de PEEK, passo a passo
Secagem e manuseio de materiais
A produção começa com pellets de PEEK preparados de acordo com as especificações de secagem do fornecedor da resina. A umidade pode contribuir para defeitos de processamento; portanto, os operadores devem utilizar a temperatura, a duração e o equipamento de secagem recomendados, em vez de presumir que todos os tipos de resina exijam configurações idênticas. Após a secagem, os pellets devem ser transferidos e armazenados de forma a limitar a exposição à umidade ambiente; o manuseio prolongado ao ar livre pode permitir a reabsorção de umidade. Um sistema de alimentação controlado, então, fornece o material de maneira consistente à máquina de moldagem, garantindo um tamanho de injeção e uma qualidade de fusão estáveis.
Plastificação e injeção
Durante a plastificação, o parafuso rotativo transporta, comprime e derrete os grânulos. O PEEK requer equipamentos capazes de manter as altas temperaturas de fusão especificadas para o tipo selecionado. O parafuso e o cilindro devem ser fabricados com materiais adequados e resistentes ao desgaste, uma vez que as temperaturas elevadas e os aditivos abrasivos presentes em alguns compostos podem aumentar o desgaste. A configuração do bico deve garantir um fluxo constante, sem perda excessiva de calor ou estagnação; já os sistemas de canal quente, quando utilizados, exigem controle de temperatura e materiais adequados. A massa fundida é injetada em um molde aquecido e, em seguida, mantida sob pressão de compactação para compensar a contração do material e reduzir a formação de vazios. O resfriamento ocorre dentro do molde; para o PEEK, a temperatura do molde é especialmente importante, pois afeta a cristalização e as propriedades da peça resultante. Assim que a peça esfria o suficiente, o molde se abre e os ejetores a liberam sem causar danos.
Considerações sobre o projeto de moldes
O projeto do molde ajuda a garantir o preenchimento completo e a qualidade consistente da peça. A posição e o tamanho da entrada influenciam os caminhos de fluxo, as linhas de solda e a compactação, enquanto uma ventilação eficaz permite que o ar preso escape. A espessura uniforme das paredes pode reduzir o resfriamento irregular e o afundamento, e um layout de resfriamento bem planejado favorece a remoção equilibrada do calor. Os projetistas também levam em conta o encolhimento do PEEK ao definir as dimensões da cavidade. Após a ejeção, a inspeção normalmente verifica a presença de rebarbas nas linhas de divisão, injeções incompletas decorrentes de preenchimento insuficiente, marcas de afundamento, empenamento e vazios. As dimensões críticas devem ser medidas em relação ao desenho, com a consistência avaliada entre as peças e as séries de produção. Se surgirem defeitos, a análise deve considerar em conjunto as condições do material, as configurações do processo e as características do molde, uma vez que ajustes em uma área podem afetar o preenchimento, a cristalização e a estabilidade dimensional em outras áreas.
Variáveis-chave de processamento para um processo robusto de PEEK
O processamento do PEEK depende de um conjunto de variáveis que interagem entre si, e nenhuma configuração isolada garante uma peça em boas condições em todas as máquinas, moldes ou tipos de material. Comece pelo manuseio do material: a resina de PEEK é higroscópica; portanto, seque-a seguindo as condições de tempo, temperatura e equipamento especificadas pelo fabricante da resina. A secagem inadequada pode contribuir para a ocorrência de defeitos, enquanto a exposição desnecessariamente prolongada ao calor pode danificar o material. Verifique a ficha técnica atual e as instruções específicas para cada tipo de resina antes de selecionar um ciclo de secagem.
Temperaturas de fusão e de moldagem
As temperaturas do cilindro e da massa fundida devem ser altas o suficiente para garantir um fluxo confiável e a fusão completa, mas o calor excessivo ou o tempo de permanência prolongado podem causar a degradação do polímero. A temperatura do molde é especialmente importante, pois afeta a cristalização, o encolhimento e as propriedades finais. Um molde muito frio pode restringir o fluxo ou produzir uma cristalização inadequada; um molde mais quente pode favorecer a cristalização, mas também altera o tempo de ciclo e o comportamento dimensional. A velocidade e a pressão de injeção devem preencher a cavidade sem causar cisalhamento excessivo, rebarbas ou outros defeitos. Ajuste a pressão e o tempo de manutenção para compensar a retração: um compactamento insuficiente pode produzir marcas de afundamento ou variação dimensional, enquanto um compactamento excessivo pode causar tensão ou rebarbas.
Velocidade do parafuso, contrapressão e resfriamento
A velocidade do parafuso e a contrapressão influenciam a fusão, a mistura e o aquecimento por cisalhamento; portanto, ajuste-as enquanto monitora a consistência da massa fundida e evita exposição térmica desnecessária. O tempo de resfriamento deve permitir que a peça se estabilize o suficiente para a ejeção. O resfriamento desigual no molde ou na peça pode levar a retração diferencial e empenamento, o que torna importantes canais de resfriamento equilibrados e condições consistentes.
Uma sequência de otimização passo a passo
Otimize o processo em uma sequência controlada. Primeiro, verifique a identidade da resina, a secagem e o manuseio; em seguida, estabeleça condições térmicas seguras seguindo as orientações da máquina e do tipo de resina. Preencha a cavidade de maneira consistente antes de ajustar a pressão de manutenção e o tempo. Em seguida, equilibre o resfriamento e avalie o comportamento de ejeção. Altere uma variável por vez, registre as configurações e permita que o processo se estabilize entre os testes. Por fim, valide a repetibilidade ao longo de vários ciclos e meça as dimensões críticas e a qualidade da peça. Use esses resultados, em vez de apenas as configurações nominais, para definir uma janela de processo robusta para o tipo específico de resina, molde e equipamento de produção.
Como escolher o tipo certo de PEEK
O PEEK está disponível em várias famílias de graus, e a escolha correta depende do equilíbrio entre os requisitos mecânicos, térmicos e de superfície. O PEEK sem enchimento, geralmente na cor natural, oferece tenacidade, uma superfície lisa e propriedades relativamente uniformes, tornando-o adequado quando a aparência, a ductilidade ou a geometria complexa são importantes. As classes reforçadas com fibra de vidro geralmente proporcionam maior rigidez e estabilidade dimensional sob carga, mas as fibras podem afetar o fluxo, o acabamento superficial e o encolhimento. As classes reforçadas com fibra de carbono oferecem alta resistência e rigidez, com melhor comportamento ao desgaste em muitos projetos; no entanto, o reforço pode aumentar a anisotropia e produzir padrões visíveis das fibras. Essas diferenças podem influenciar tanto o desempenho da peça quanto as condições de moldagem.
Categorias especializadas e preenchidas
As classes de materiais para rolamentos e outras aplicações tribológicas são formuladas com enchimentos, como carbono, grafite ou PTFE, para reduzir o atrito e o desgaste em componentes deslizantes ou rotativos. Suas propriedades variam, e uma classe otimizada para o desgaste pode não oferecer a mesma resistência, aparência ou comportamento elétrico que um material sem enchimento. As classes reforçadas e com enchimento também podem apresentar diferenças no fluxo em seções finas, no encolhimento transversal e ao longo da direção do fluxo, e na usinabilidade após a moldagem. A orientação das fibras pode criar propriedades direcionais; portanto, os projetistas devem considerar a localização do ponto de injeção, a espessura da parede e a direção da carga. As formulações e os nomes dos tipos não são padronizados entre os fornecedores; confirme a composição específica e os dados de desempenho, em vez de presumir que os tipos sejam intercambiáveis.
Como escolher de acordo com a sua aplicação
A seleção deve começar pela temperatura de operação da aplicação, exposição a produtos químicos, carga, atrito, requisitos elétricos, exigências regulatórias e geometria da peça. Aplicações nos setores aeroespacial, de dispositivos médicos, eletrônicos, automotivo e de equipamentos industriais podem priorizar diferentes combinações de resistência ao calor, limpeza, controle dimensional ou vida útil. Analise os dados do fornecedor quanto à compatibilidade química, propriedades mecânicas, orientações de processamento e quaisquer aprovações relevantes; em seguida, teste peças moldadas representativas em condições realistas. A avaliação deve incluir não apenas a resistência inicial ou o desgaste, mas também as necessidades de montagem, usinagem, manutenção e substituição. Comparar o desempenho ao longo de todo o ciclo de vida pode revelar se um tipo de material com enchimento, de custo mais elevado, reduz o tempo de inatividade ou se um tipo sem enchimento, mais resistente, se adapta melhor ao projeto. A seleção final deve ser validada com o fornecedor do material e o processo de moldagem pretendido.
 Portuguese
 English
 Italian
 French
 German
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Czech
 Danish
 Finnish
 Norwegian
 Greek
 Swedish
 Hungarian
 Romanian