
Что такое PEEK и почему литье под давлением имеет такое большое значение?
Полиэфирэфиркетон (PEEK) — это высокоэффективный полукристаллический термопласт, который применяется там, где детали должны выдерживать суровые механические, химические и термические условия. Сочетание высокой прочности, жесткости, износостойкости и устойчивости ко многим химическим веществам позволяет использовать этот материал в таких отраслях, как аэрокосмическая промышленность, медицинская техника, автомобилестроение и энергетика. В отличие от многих пластиков общего назначения, PEEK способен сохранять полезные свойства при повышенных рабочих температурах, что делает его подходящим для деталей, подвергающихся длительному воздействию тепла или повторяющимся нагрузкам. Однако эти преимущества зависят от выбора подходящего сорта материала и изготовления детали в контролируемых условиях.
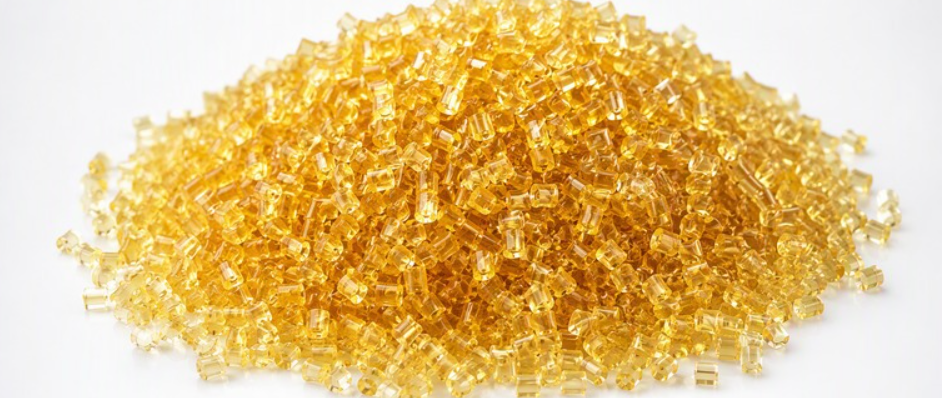
Чем отличается литье PEEK от стандартной переработки пластмасс
Литье PEEK существенно отличается от переработки стандартных термопластов. Для этой смолы требуются исключительно высокие температуры плавления, при этом форма также должна нагреваться до сравнительно высокой и тщательно контролируемой температуры. Эти условия требуют использования совместимого литьевого оборудования, включая машину и компоненты системы горячеканального литья или сопла, рассчитанные на работу в условиях повышенной температуры. Не менее важен контроль влажности: гранулы PEEK следует сушить и обрабатывать в соответствии с техническими условиями поставщика материала, чтобы снизить риск появления дефектов, нестабильности процесса переработки или ухудшения свойств материала. Надежный мониторинг и контроль температуры помогают поддерживать стабильное состояние расплава и избежать нежелательных колебаний температуры в процессе производства.
Управление тепловым режимом и кристалличность
Управление температурным режимом влияет на процесс кристаллизации PEEK при охлаждении. Степень и равномерность кристалличности влияют на механические характеристики, стабильность размеров, усадку и внешний вид поверхностей отливок. Недостаточный или неравномерный нагрев пресс-формы может привести к нестабильным свойствам или деформации, в то время как неподходящие условия переработки могут повлиять на качество поверхности и размеры деталей. Следовательно, успешный технологический процесс невозможно определить с помощью одного универсального набора параметров. Температуру расплава и формы, скорость впрыска, условия выдержки и время охлаждения необходимо подбирать с учётом конкретного сорта PEEK, геометрии детали, толщины стенок и типа литьевой машины. Для налаживания повторяемого технологического процесса, отвечающего требованиям к эксплуатационным характеристикам и размерам детали, необходимы тщательные испытания и контроль.
Процесс литья под давлением из PEEK шаг за шагом
Сушка и транспортировка материалов
Производство начинается с гранул PEEK, подготовленных в соответствии с техническими требованиями поставщика смолы по сушке. Влажность может привести к дефектам при переработке, поэтому операторам следует использовать рекомендованные температуру, продолжительность и оборудование для сушки, а не исходить из того, что для всех марок требуются одинаковые настройки. После сушки гранулы следует транспортировать и хранить таким образом, чтобы ограничить их контакт с влажностью окружающей среды; длительное нахождение на открытом воздухе может привести к повторному поглощению влаги. Затем система контролируемой подачи равномерно подает материал в формовочную машину, обеспечивая стабильный размер порции и качество расплава.
Пластификация и литье под давлением
В процессе пластификации вращающийся шнек транспортирует, спрессовывает и плавит гранулы. Для работы с PEEK требуется оборудование, способное поддерживать высокие температуры расплава, указанные для выбранного сорта. Шнек и цилиндр должны быть изготовлены из подходящих износостойких материалов, поскольку повышенные температуры и абразивные добавки в некоторых составах могут усиливать износ. Конфигурация сопла должна обеспечивать равномерный поток без чрезмерных теплопотерь или застоя, а системы «горячих каналов», при их использовании, требуют соответствующего контроля температуры и подходящих материалов. Расплав впрыскивается в нагретую форму, после чего удерживается под давлением уплотнения для компенсации усадки материала и уменьшения образования пустот. Охлаждение происходит внутри формы; для PEEK температура формы имеет особое значение, поскольку она влияет на кристаллизацию и, как следствие, на свойства готовой детали. Как только деталь достаточно остынет, форма открывается, и выталкиватели извлекают её, не повреждая.
Аспекты, которые следует учитывать при проектировании пресс-форм
Конструкция пресс-формы способствует полному заполнению и стабильному качеству деталей. Расположение и размер литниковых каналов влияют на траектории течения, линии сварки и уплотнение, а эффективная вентиляция обеспечивает отвод застрявшего воздуха. Равномерная толщина стенок позволяет уменьшить неравномерное охлаждение и просадку, а тщательно спланированная схема охлаждения способствует сбалансированному отводу тепла. При определении размеров полостей конструкторы также учитывают усадку материала PEEK. После выталкивания детали обычно проводится осмотр на наличие облоя на линиях разъема, неполного заполнения, следов просадки, коробления и пустот. Критические размеры следует измерять по чертежу, оценивая стабильность по всем деталям и производственным партиям. При обнаружении дефектов в ходе анализа следует комплексно учитывать состояние материала, параметры процесса и особенности пресс-формы, поскольку корректировки в одной области могут повлиять на заполнение, кристаллизацию и стабильность размеров в других областях.
Ключевые технологические параметры для обеспечения стабильности процесса производства PEEK
Обработка PEEK зависит от совокупности взаимосвязанных переменных, и ни одна отдельная настройка не гарантирует получения качественной детали на любом оборудовании, в любой форме или из любого сорта материала. Начните с подготовки материала: смола PEEK обладает гигроскопичностью, поэтому сушите её в соответствии с режимами времени, температуры и оборудования, указанными производителем смолы. Недостаточная сушка может привести к появлению дефектов, в то время как неоправданно длительное воздействие тепла может повредить материал. Перед выбором цикла сушки ознакомьтесь с актуальным техническим паспортом и инструкциями, относящимися к конкретному сорту материала.
Температура расплава и формы
Температура цилиндра и расплава должна быть достаточно высокой для обеспечения надежного течения и полного плавления, однако чрезмерное нагревание или длительное время пребывания в цилиндре могут привести к деградации полимера. Температура формы имеет особое значение, поскольку она влияет на кристаллизацию, усадку и конечные свойства изделия. Слишком холодная форма может ограничивать течение материала или приводить к недостаточной кристаллизации; более горячая форма может способствовать кристаллизации, но при этом изменяет время цикла и поведение изделия при изменении размеров. Скорость впрыска и давление должны обеспечивать заполнение полости без создания чрезмерного сдвига, облоя или других дефектов. Настройте удерживающее давление и время, чтобы компенсировать усадку: недостаточная уплотненность может привести к появлению вмятин или отклонений в размерах, тогда как чрезмерная уплотненность может вызвать напряжение или облои.
Скорость вращения шнека, противодавление и охлаждение
Скорость вращения шнека и противодавление влияют на плавление, перемешивание и нагрев за счет сдвига, поэтому их следует регулировать, контролируя консистенцию расплава и избегая излишнего теплового воздействия. Время охлаждения должно быть достаточным для того, чтобы деталь достигла стабильного состояния, необходимого для извлечения из формы. Неравномерное охлаждение по всей поверхности формы или детали может привести к неравномерной усадке и короблению, поэтому важно обеспечить сбалансированные охлаждающие каналы и стабильные условия.
Пошаговая последовательность оптимизации
Оптимизируйте процесс в строгой последовательности. Сначала проверьте тип смолы, степень её высушки и условия обращения с ней; затем установите безопасные температурные условия, руководствуясь инструкциями по эксплуатации оборудования и рекомендациями по маркам смол. Равномерно заполняйте полость, прежде чем настраивать давление удержания и время. Затем сбалансируйте охлаждение и оцените процесс выталкивания. Изменяйте по одной переменной за раз, фиксируйте настройки и давайте процессу стабилизироваться между испытаниями. Наконец, проверьте повторяемость результатов в течение нескольких циклов и измерьте критические размеры и качество деталей. Используйте эти результаты, а не только номинальные настройки, для определения надежного технологического диапазона для конкретного сорта смолы, пресс-формы и производственного оборудования.
Выбор подходящего сорта PEEK
PEEK выпускается в нескольких семействах марок, и правильный выбор зависит от соотношения требований к механическим, термическим и поверхностным характеристикам. Ненаполненный PEEK, часто натурального цвета, отличается прочностью, гладкой поверхностью и относительно однородными свойствами, что делает его подходящим в случаях, когда важны внешний вид, пластичность или сложная геометрия. Марки, армированные стекловолокном, как правило, обеспечивают большую жесткость и стабильность размеров под нагрузкой, однако волокна могут влиять на текучесть материала, качество поверхности и усадку. Марки, армированные углеродным волокном, обладают высокой прочностью и жесткостью, а также улучшенной износостойкостью во многих конструкциях; однако армирование может усиливать анизотропию и приводить к появлению видимых узоров волокон. Эти различия могут влиять как на эксплуатационные характеристики детали, так и на условия литья.
Специализированные и укомплектованные классы
Марки материалов для подшипников и других трибологических применений содержат наполнители, такие как углерод, графит или ПТФЭ, для снижения трения и износа в скользящих или вращающихся деталях. Их свойства варьируются, и марка, оптимизированная с точки зрения износостойкости, может не обладать такими же прочностными характеристиками, внешним видом или электротехническими свойствами, как материал без наполнителей. Армированные и наполненные марки могут также различаться по текучести в тонких участках, усадке поперек и вдоль направления течения, а также по обрабатываемости после формования. Ориентация волокон может придавать материалам направленные свойства, поэтому конструкторам следует учитывать расположение литникового канала, толщину стенок и направление нагрузки. Составы и названия марок не стандартизированы между поставщиками; следует уточнять конкретный состав и эксплуатационные характеристики, а не предполагать, что марки взаимозаменяемы.
Как выбрать в зависимости от области применения
Выбор следует начинать с учета рабочей температуры изделия, воздействия химических веществ, нагрузки, трения, электрических требований, нормативных требований и геометрии детали. В аэрокосмической отрасли, при производстве медицинского оборудования, в электронике, автомобилестроении и при производстве промышленного оборудования приоритет может отдаваться различным комбинациям таких характеристик, как термостойкость, чистота, контроль размеров или срок службы. Изучите данные поставщика по химической совместимости, механическим свойствам, рекомендациям по обработке и любым соответствующим сертификатам, а затем проведите испытания типовых формованных деталей в реальных условиях. Оценка должна включать не только исходную прочность или износ, но и требования к сборке, механической обработке, техническому обслуживанию и замене. Сравнение характеристик на протяжении всего жизненного цикла может показать, сокращает ли более дорогой наполненный сорт время простоя или же более прочный ненаполненный сорт лучше подходит для данной конструкции. Окончательный выбор должен быть согласован с поставщиком материала и с учетом предполагаемого процесса литья.
 Russian
 English
 Italian
 French
 German
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Norwegian
 Greek
 Swedish
 Hungarian
 Romanian