
Hvad er PEEK, og hvorfor er sprøjtestøbning vigtig?
Polyetheretherketon (PEEK) er et højtydende, halvkrystallinsk termoplastmateriale, der anvendes i situationer, hvor komponenter skal modstå krævende mekaniske, kemiske og termiske forhold. Materialets kombination af høj styrke, stivhed, slidstyrke og modstandsdygtighed over for mange kemikalier gør det velegnet til anvendelser inden for brancher som luft- og rumfart, medicinsk teknologi, bilindustrien og energisektoren. I modsætning til mange almindelige plasttyper kan PEEK bevare sine nyttige egenskaber ved høje driftstemperaturer, hvilket gør det velegnet til komponenter, der udsættes for vedvarende varme eller gentagne belastninger. Disse fordele afhænger dog af, at man vælger en passende kvalitet og fremstiller komponenten under kontrollerede forhold.
Hvordan PEEK-sprøjtestøbning adskiller sig fra almindelig plastforarbejdning
Sprøjtestøbning af PEEK adskiller sig væsentligt fra forarbejdning af almindelige termoplastmaterialer. Harpiksen kræver usædvanligt høje smeltetemperaturer, mens formen også skal opvarmes til en forholdsvis høj og nøje kontrolleret temperatur. Disse betingelser kræver kompatibelt støbeudstyr, herunder en maskine og hot-runner- eller dysekomponenter, der er konstrueret til at modstå høj varme. Fugtkontrol er lige så vigtig: PEEK-granulat skal tørres og håndteres i henhold til materialeleverandørens specifikationer for at mindske risikoen for fejl, uensartet forarbejdning eller forringede egenskaber. Pålidelig temperaturovervågning og -regulering bidrager til at opretholde en stabil smeltetilstand og undgå uønskede temperatursvingninger under produktionen.
Varmestyring og krystallinitet
Varmestyring påvirker, hvordan PEEK krystalliserer under afkøling. Graden og ensartetheden af krystalliniteten har indflydelse på de mekaniske egenskaber, dimensionsstabiliteten, krympningen og udseendet af de støbte overflader. Utilstrækkelig eller ujævn opvarmning af formen kan medføre uensartede egenskaber eller forvridning, mens uegnede forarbejdningsbetingelser kan påvirke overfladekvaliteten og emnets dimensioner. Derfor kan en vellykket proces ikke defineres ved hjælp af et enkelt, universelt sæt parametre. Smelte- og formtemperaturer, indsprøjtningshastighed, holdetider og afkølingstid skal tilpasses den specifikke PEEK-type, emnets geometri, vægtykkelse og sprøjtestøbemaskinen. Omhyggelige forsøg og kontrol er nødvendige for at etablere en gentagelig proces, der opfylder komponentens krav til ydeevne og dimensioner.
PEEK-sprøjtestøbningsprocessen trin for trin
Tørring og materialehåndtering
Produktionen indledes med PEEK-granulat, der er forberedt i henhold til harpiksleverandørens tørringsspecifikationer. Fugt kan medføre fejl i forarbejdningen, og operatørerne bør derfor anvende den anbefalede temperatur, varighed og det anbefalede tørreudstyr i stedet for at antage, at alle kvaliteter kræver identiske indstillinger. Efter tørring skal granulatet overføres og opbevares på en måde, der begrænser udsættelsen for luftfugtighed; langvarig håndtering i det fri kan medføre, at der igen optages fugt. Et kontrolleret tilførselssystem leverer derefter materialet jævnt til formstøbemaskinen, hvilket sikrer en stabil skudstørrelse og smeltkvalitet.
Plastificering og sprøjtestøbning
Under plastificeringen transporterer, komprimerer og smelter den roterende skrue granulatet. PEEK kræver udstyr, der kan opretholde de høje smeltetemperaturer, der er specificeret for den valgte kvalitet. Skruen og cylinderen bør være fremstillet af egnede, slidbestandige materialer, da høje temperaturer og slibende tilsætningsstoffer i visse blandinger kan øge sliddet. Dysens udformning skal sikre en jævn strømning uden for stort varmetab eller stagnation, mens hot-runner-systemer, når de anvendes, kræver passende temperaturregulering og materialer. Smeltemassen sprøjtes ind i en opvarmet form og holdes derefter under pakningstryk for at kompensere for materialets sammentrækning og reducere dannelsen af hulrum. Afkølingen foregår inde i formen; for PEEK er formtemperaturen særlig vigtig, da den påvirker krystalliseringen og de resulterende egenskaber hos emnet. Når emnet er afkølet tilstrækkeligt, åbnes formen, og udstøderne frigiver det uden at forårsage skader.
Overvejelser i forbindelse med formkonstruktion
Formkonstruktionen bidrager til at sikre fuldstændig fyldning og ensartet emnekvalitet. Indløbsplacering og -størrelse påvirker strømningsbaner, svejselinjer og komprimering, mens effektiv udluftning lader indesluttet luft slippe ud. Ensartet vægtykkelse kan reducere ujævn afkøling og indsunkne steder, og et velplanlagt afkølingslayout understøtter en afbalanceret varmeafledning. Designere tager også højde for PEEK's krympning, når de fastlægger hulrummets dimensioner. Efter udstødning kontrolleres der typisk for grater ved skillefladerne, manglende fyldning, indsunkne steder, vridning og hulrum. Kritiske dimensioner bør måles i forhold til tegningen, og konsistensen bør vurderes på tværs af emner og produktionsserier. Hvis der opstår fejl, bør gennemgangen tage højde for materialets tilstand, procesindstillingerne og formens egenskaber samlet, da justeringer på ét område kan påvirke fyldning, krystallisering og dimensionsstabilitet andre steder.
Vigtige procesparametre for en robust PEEK-proces
Bearbejdning af PEEK afhænger af en række indbyrdes påvirkende variabler, og ingen enkelt indstilling garanterer et fejlfrit emne på tværs af alle maskiner, forme eller kvaliteter. Start med materialehåndteringen: PEEK-harpiks er hygroskopisk, så tør det i henhold til de tids-, temperatur- og udstyrsforhold, der er angivet af harpiksproducenten. Utilstrækkelig tørring kan medføre fejl, mens unødvendigt langvarig udsættelse for varme kan beskadige materialet. Kontroller det aktuelle datablad og de kvalitetsspecifikke anvisninger, inden du vælger en tørringscyklus.
Smelte- og formtemperaturer
Tønde- og smeltetemperaturerne skal være høje nok til at sikre en pålidelig strømning og fuldstændig smeltning, men for høj varme eller for lang opholdstid kan medføre nedbrydning af polymeren. Formtemperaturen er særlig vigtig, da den påvirker krystallisering, krympning og de endelige egenskaber. En for kold form kan hæmme gennemstrømningen eller medføre utilstrækkelig krystallisering; en varmere form kan fremme krystalliseringen, men ændrer også cyklustiden og dimensionerne. Indsprøjtningshastigheden og -trykket skal fylde hulrummet uden at skabe for stor forskydning, overskydende materiale eller andre fejl. Juster holdetrykket og -tiden for at kompensere for krympning: utilstrækkelig pakning kan medføre indsunkne mærker eller dimensionelle afvigelser, mens for kraftig pakning kan skabe spændinger eller overskydende materiale.
Skruens hastighed, modtryk og køling
Skruens hastighed og modtryk påvirker smeltningen, blandingen og forskydningsopvarmningen, så juster disse parametre, mens du overvåger smeltens konsistens og undgår unødvendig termisk påvirkning. Afkølingstiden bør være tilstrækkelig til, at emnet bliver stabilt nok til udstødning. Ujævn afkøling på tværs af formen eller emnet kan føre til forskellig krympning og vridning, hvorfor det er vigtigt at have afbalancerede afkølingskanaler og ensartede betingelser.
En trinvis optimeringssekvens
Optimer processen i en kontrolleret rækkefølge. Kontroller først harpiksens type, tørring og håndtering; fastlæg derefter sikre termiske betingelser ved hjælp af maskin- og kvalitetsvejledningen. Fyld formhulen ensartet, inden du justerer holdtryk og -tid. Derefter skal du afbalancere afkølingen og vurdere udstødningsadfærden. Ændr én variabel ad gangen, registrer indstillingerne, og lad processen stabilisere sig mellem forsøgene. Til sidst skal du validere repeterbarheden over flere cyklusser og måle kritiske dimensioner samt emnekvaliteten. Brug disse resultater – frem for blot de nominelle indstillinger – til at definere et robust procesvindue for den specifikke harpikstype, form og produktionsudstyr.
Valg af den rigtige PEEK-type
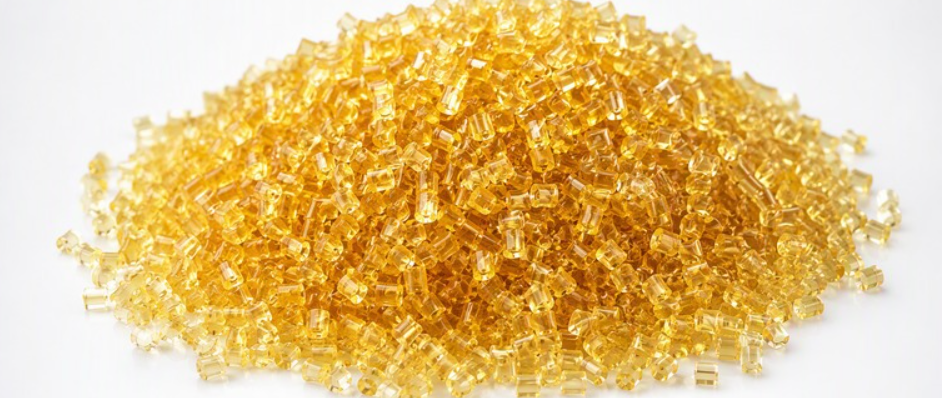
PEEK findes i flere kvalitetsserier, og det rigtige valg afhænger af balancen mellem de mekaniske, termiske og overflademæssige krav. Ufyldt PEEK, som ofte har en naturlig farve, udviser sejhed, en glat overflade og relativt ensartede egenskaber, hvilket gør det velegnet, når udseende, duktilitet eller kompleks geometri er afgørende. Glasfiberforstærkede kvaliteter giver generelt større stivhed og dimensionsstabilitet under belastning, men fibrene kan påvirke flydeevnen, overfladefinishen og krympningen. Kulfiberforstærkede kvaliteter tilbyder høj styrke og stivhed samt forbedret slidegenskaber i mange konstruktioner; forstærkningen kan dog øge anisotropien og kan medføre synlige fibermønstre. Disse forskelle kan påvirke både emnets ydeevne og støbebetingelserne.
Specialiserede og udfyldte årgange
Lejekvaliteter og andre tribologiske kvaliteter fremstilles med fyldstoffer som kulstof, grafit eller PTFE for at reducere friktion og slid i glidende eller roterende komponenter. Deres egenskaber varierer, og en kvalitet, der er optimeret til slid, har muligvis ikke samme styrke, udseende eller elektriske egenskaber som et materiale uden fyldstoffer. Forstærkede og fyldte kvaliteter kan også variere med hensyn til flydeevne gennem tynde sektioner, krympning på tværs af og langs strømningsretningen samt bearbejdelighed efter støbning. Fiberretningen kan medføre retningsafhængige egenskaber, så konstruktører bør tage højde for indløbsplacering, vægtykkelse og belastningsretning. Formuleringer og typebetegnelser er ikke standardiserede på tværs af leverandører; bekræft den specifikke sammensætning og ydeevnedata i stedet for at antage, at typerne er indbyrdes udskiftelige.
Sådan vælger du ud fra dit anvendelsesformål
Valget bør tage udgangspunkt i anvendelsens driftstemperatur, kemisk eksponering, belastning, friktion, elektriske krav, lovgivningsmæssige krav samt komponentens geometri. Anvendelser inden for luftfart, medicinsk udstyr, elektronik, bilindustrien og industrielt udstyr kan prioritere forskellige kombinationer af varmebestandighed, renhed, dimensionel kontrol eller levetid. Gennemgå leverandørens data vedrørende kemisk kompatibilitet, mekaniske egenskaber, forarbejdningsvejledning og eventuelle relevante godkendelser, og test derefter repræsentative støbte komponenter under realistiske forhold. Evalueringen bør ikke kun omfatte indledende styrke eller slid, men også behovene for samling, bearbejdning, vedligeholdelse og udskiftning. En sammenligning af den samlede ydeevne over hele livscyklussen kan afsløre, om en dyrere fyldt kvalitet reducerer nedetiden, eller om en mere robust ufyldt kvalitet passer bedre til designet. Det endelige valg bør valideres med materialeleverandøren og den påtænkte støbeproces.
 Danish
 English
 Italian
 French
 German
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Finnish
 Norwegian
 Greek
 Swedish
 Hungarian
 Romanian