
Co je to PEEK a proč je vstřikování tak důležité?
Polyetheretherketon (PEEK) je vysoce výkonný, semikrystalický termoplast, který se používá tam, kde musí součásti odolávat náročným mechanickým, chemickým a tepelným podmínkám. Díky kombinaci vysoké pevnosti, tuhosti, odolnosti proti opotřebení a odolnosti vůči mnoha chemikáliím nachází uplatnění v odvětvích, jako je letecký a kosmický průmysl, zdravotnická technika, automobilový průmysl a energetika. Na rozdíl od mnoha plastů pro všeobecné použití si PEEK dokáže zachovat užitečné vlastnosti i při zvýšených provozních teplotách, díky čemuž je vhodný pro díly vystavené dlouhodobému působení tepla nebo opakovanému namáhání. Tyto výhody však závisí na výběru vhodného typu materiálu a na výrobě součásti za kontrolovaných podmínek.
V čem se vstřikování PEEK liší od standardního zpracování plastů
Vstřikování PEEK se podstatně liší od zpracování běžných termoplastů. Tato pryskyřice vyžaduje mimořádně vysoké teploty taveniny, přičemž i forma musí být vyhřívána na poměrně vysokou a pečlivě regulovanou teplotu. Tyto podmínky vyžadují kompatibilní vstřikovací zařízení, včetně stroje a komponentů horkého vtoku nebo trysek, které jsou navrženy tak, aby odolávaly zvýšenému teplu. Stejně důležitá je i kontrola vlhkosti: pelety z materiálu PEEK by měly být sušeny a manipulovány v souladu se specifikacemi dodavatele materiálu, aby se snížilo riziko vzniku vad, nerovnoměrného zpracování nebo zhoršení vlastností. Spolehlivé monitorování a regulace teploty pomáhají udržovat stabilní taveninu a zabránit nežádoucím teplotním výkyvům během výroby.
Řízení teploty a krystalinita
Tepelné řízení ovlivňuje způsob, jakým PEEK při ochlazování krystalizuje. Stupeň a rovnoměrnost krystalinity ovlivňují mechanické vlastnosti, rozměrovou stabilitu, smrštění a vzhled povrchů výlisků. Nedostatečné nebo nerovnoměrné vyhřívání formy může přispět k nejednotným vlastnostem nebo deformaci, zatímco nevhodné podmínky zpracování mohou ovlivnit kvalitu povrchu a rozměry dílu. Úspěšný proces proto nelze definovat pomocí jediného univerzálního souboru parametrů. Teploty taveniny a formy, rychlost vstřikování, podmínky udržování teploty a doba chlazení musí být přizpůsobeny konkrétnímu typu PEEK, geometrii dílu, tloušťce stěny a vstřikovací lisu. K zavedení opakovatelného procesu, který splňuje požadavky na vlastnosti a rozměry dílu, jsou nezbytné pečlivé zkoušky a kontroly.
Proces vstřikování PEEK krok za krokem
Sušení a manipulace s materiálem
Výroba začíná s peletami z materiálu PEEK připravenými v souladu se specifikacemi sušení stanovenými dodavatelem pryskyřice. Vlhkost může přispívat ke vzniku vad při zpracování, proto by obsluha měla používat doporučenou teplotu, dobu trvání a sušicí zařízení, místo aby předpokládala, že všechny typy materiálu vyžadují stejná nastavení. Po vysušení by měly být pelety přemístěny a skladovány tak, aby byla omezena jejich expozice vlhkosti okolního prostředí; dlouhodobá manipulace na volném vzduchu může vést k opětovnému nasáknutí vlhkosti. Řízený systém podávání poté dodává materiál rovnoměrně do vstřikovacího stroje, čímž zajišťuje stabilní velikost vstřiku a kvalitu taveniny.
Plastifikace a vstřikování
Během plastifikace rotující šnek dopravuje, stlačuje a roztavuje pelety. Materiál PEEK vyžaduje zařízení schopné udržovat vysoké teploty taveniny stanovené pro vybraný typ. Šnek a válec by měly být vyrobeny z vhodných materiálů odolných proti opotřebení, protože zvýšené teploty a abrazivní přísady v některých směsích mohou opotřebení zvyšovat. Konfigurace trysky musí zajišťovat rovnoměrný průtok bez nadměrných tepelných ztrát nebo stagnace, zatímco systémy s horkými vtoky, jsou-li použity, vyžadují odpovídající regulaci teploty a vhodné materiály. Roztavená hmota se vstřikuje do vyhřívané formy a poté se udržuje pod tlakem, aby se kompenzovalo smrštění materiálu a omezilo vznik dutin. Chlazení probíhá uvnitř formy; u materiálu PEEK je teplota formy obzvláště důležitá, protože ovlivňuje krystalizaci a výsledné vlastnosti výlisků. Jakmile výlisek dostatečně vychladne, forma se otevře a vyhazovače jej uvolní, aniž by došlo k jeho poškození.
Aspekty, které je třeba zohlednit při návrhu forem
Návrh formy pomáhá zajistit úplné naplnění a stálou kvalitu výlisků. Poloha a velikost vtoku ovlivňují tokové dráhy, svarové linie a zhutnění, zatímco účinné odvětrání umožňuje únik zachyceného vzduchu. Rovnoměrná tloušťka stěny může omezit nerovnoměrné chlazení a propadání, a dobře naplánované uspořádání chlazení podporuje vyvážený odvod tepla. Konstruktéři při stanovování rozměrů dutin také zohledňují smrštění materiálu PEEK. Po vysunutí se při kontrole obvykle prověřuje přítomnost otřepů na dělicích liniích, nedolévané výlisky způsobené neúplným naplněním, propadliny, deformace a dutiny. Kritické rozměry by se měly měřit podle výkresu, přičemž by se měla posuzovat konzistence napříč díly a výrobními sériemi. Pokud se objeví vady, měla by kontrola zohlednit stav materiálu, nastavení procesu a vlastnosti formy jako celek, protože úpravy v jedné oblasti mohou ovlivnit plnění, krystalizaci a rozměrovou stabilitu jinde.
Klíčové proměnné pro zajištění spolehlivého zpracování materiálu PEEK
Zpracování materiálu PEEK závisí na souboru vzájemně se ovlivňujících proměnných a žádné jediné nastavení nezaručuje bezchybný výlisk na každém stroji, v každé formě ani u každého druhu materiálu. Začněte s manipulací s materiálem: PEEK pryskyřice je hygroskopická, proto ji sušte podle časových, teplotních a provozních podmínek stanovených výrobcem pryskyřice. Nedostatečné vysušení může přispět ke vzniku vad, zatímco zbytečně dlouhé vystavení teplu může materiál poškodit. Před výběrem sušicího cyklu si ověřte aktuální technický list a pokyny specifické pro danou třídu materiálu.
Teploty tavení a formování
Teploty válce a taveniny musí být dostatečně vysoké, aby bylo dosaženo spolehlivého toku a úplného roztavení, avšak nadměrné teplo nebo příliš dlouhá doba zdržení mohou způsobit degradaci polymeru. Teplota formy je obzvláště důležitá, protože ovlivňuje krystalizaci, smrštění a konečné vlastnosti. Příliš chladná forma může omezit tok nebo způsobit nedostatečnou krystalizaci; teplejší forma může krystalizaci podpořit, ale také mění dobu cyklu a rozměrové chování. Rychlost vstřikování a tlak by měly vyplnit dutinu, aniž by docházelo k nadměrnému střihu, vzniku otřepů nebo jiným vadám. Nastavte udržovací tlak a dobu tak, aby se kompenzovalo smrštění: nedostatečné utěsnění může způsobit propadliny nebo rozměrové odchylky, zatímco nadměrné utěsnění může vyvolat pnutí nebo vznik otřepů.
Otáčky šneku, protitlak a chlazení
Rychlost šneku a protitlak ovlivňují tavení, míchání a smykové zahřívání, proto je upravujte tak, abyste sledovali konzistenci taveniny a zabránili zbytečnému tepelnému namáhání. Doba chlazení by měla být dostatečně dlouhá, aby se výlisk stabilizoval natolik, že jej bude možné vysunout. Nerovnoměrné chlazení v rámci formy nebo výlisků může vést k rozdílnému smršťování a deformaci, proto je důležité zajistit vyvážené chladicí kanály a konzistentní podmínky.
Postup optimalizace krok za krokem
Optimalizujte proces v kontrolovaném pořadí. Nejprve ověřte typ pryskyřice, její vysušení a správnou manipulaci; poté nastavte bezpečné teplotní podmínky podle pokynů k zařízení a typu pryskyřice. Důkladně vyplňte dutinu, než začnete ladit udržovací tlak a dobu. Dále vyvažte chlazení a vyhodnoťte chování při vyhazování. Měňte vždy pouze jednu proměnnou, zaznamenávejte nastavení a mezi jednotlivými pokusy nechte proces stabilizovat. Nakonec ověřte opakovatelnost v průběhu několika cyklů a změřte kritické rozměry a kvalitu výlisků. K definování robustního procesního okna pro konkrétní typ pryskyřice, formu a výrobní zařízení použijte tyto výsledky, nikoli pouze nominální nastavení.
Výběr správného typu PEEK
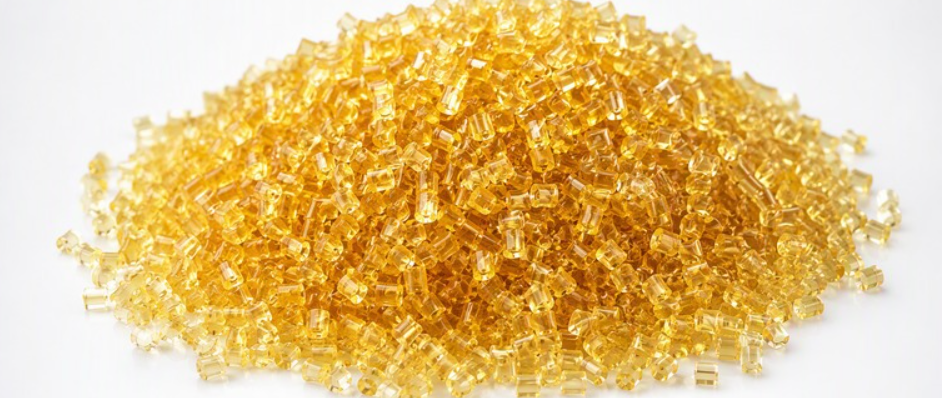
PEEK je k dispozici v několika skupinách typů a správný výběr závisí na vyváženosti mechanických, tepelných a povrchových požadavků. Neplněný PEEK, často v přírodní barvě, nabízí houževnatost, hladký povrch a relativně jednotné vlastnosti, díky čemuž je vhodný v případech, kdy záleží na vzhledu, tažnosti nebo složité geometrii. Typy vyztužené skleněnými vlákny obecně poskytují větší tuhost a rozměrovou stabilitu při zatížení, ale vlákna mohou ovlivnit tekutost, povrchovou úpravu a smršťování. Typy vyztužené uhlíkovými vlákny nabízejí vysokou pevnost a tuhost spolu se zlepšenou odolností proti opotřebení v mnoha konstrukcích; vyztužení však může zvýšit anizotropii a může způsobit viditelné vzory vláken. Tyto rozdíly mohou ovlivnit jak výkonnost dílu, tak podmínky lisování.
Specializované a doplňkové ročníky
Ložiskové a jiné tribologické třídy jsou vyráběny s přísadami, jako je uhlík, grafit nebo PTFE, za účelem snížení tření a opotřebení u kluzných nebo rotujících součástí. Jejich vlastnosti se liší a třída optimalizovaná z hlediska opotřebení nemusí vykazovat stejnou pevnost, vzhled ani elektrické vlastnosti jako materiál bez přísad. Vyztužené a plněné typy se mohou lišit také v tekutosti v tenkých průřezech, smršťování napříč i podél směru toku a obrobitelnosti po formování. Orientace vláken může vytvářet směrové vlastnosti, proto by konstruktéři měli zohlednit umístění vtoku, tloušťku stěny a směr zatížení. Složení a názvy typů nejsou mezi dodavateli standardizovány; ověřte si konkrétní složení a údaje o vlastnostech, místo abyste předpokládali, že jsou jednotlivé typy zaměnitelné.
Jak vybrat podle účelu použití
Výběr by měl vycházet z provozní teploty dané aplikace, chemického namáhání, zatížení, tření, elektrických požadavků, regulačních požadavků a geometrie dílu. V aplikacích v leteckém průmyslu, v oblasti zdravotnických zařízení, elektroniky, automobilovém průmyslu a průmyslových zařízení mohou být upřednostňovány různé kombinace tepelné odolnosti, čistoty, rozměrové přesnosti nebo životnosti. Prostudujte údaje dodavatele týkající se chemické kompatibility, mechanických vlastností, pokynů pro zpracování a všech relevantních schválení a poté otestujte reprezentativní lisované díly v reálných podmínkách. Hodnocení by mělo zahrnovat nejen počáteční pevnost nebo opotřebení, ale také požadavky na montáž, obrábění, údržbu a výměnu. Porovnání celkového výkonu během životního cyklu může odhalit, zda dražší plněný typ materiálu snižuje prostoje, nebo zda se pro danou konstrukci lépe hodí odolnější neplněný typ. Konečný výběr by měl být ověřen u dodavatele materiálu a s ohledem na zamýšlený proces lisování.
 Czech
 English
 Italian
 French
 German
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Danish
 Finnish
 Norwegian
 Greek
 Swedish
 Hungarian
 Romanian