
Was ist PEEK und warum ist das Spritzgießen so wichtig?
Polyetheretherketon (PEEK) ist ein hochleistungsfähiger, teilkristalliner Thermoplast, der dort zum Einsatz kommt, wo Bauteile anspruchsvollen mechanischen, chemischen und thermischen Bedingungen standhalten müssen. Seine Kombination aus hoher Festigkeit, Steifigkeit, Verschleißfestigkeit und Beständigkeit gegenüber vielen Chemikalien ermöglicht den Einsatz in Branchen wie der Luft- und Raumfahrt, der Medizintechnik, der Automobilindustrie und der Energiewirtschaft. Im Gegensatz zu vielen Allzweckkunststoffen behält PEEK seine nützlichen Eigenschaften auch bei erhöhten Betriebstemperaturen bei, wodurch es sich für Bauteile eignet, die anhaltender Hitze oder wiederholter Belastung ausgesetzt sind. Diese Vorteile hängen jedoch von der Auswahl einer geeigneten Sorte und der Herstellung des Bauteils unter kontrollierten Bedingungen ab.
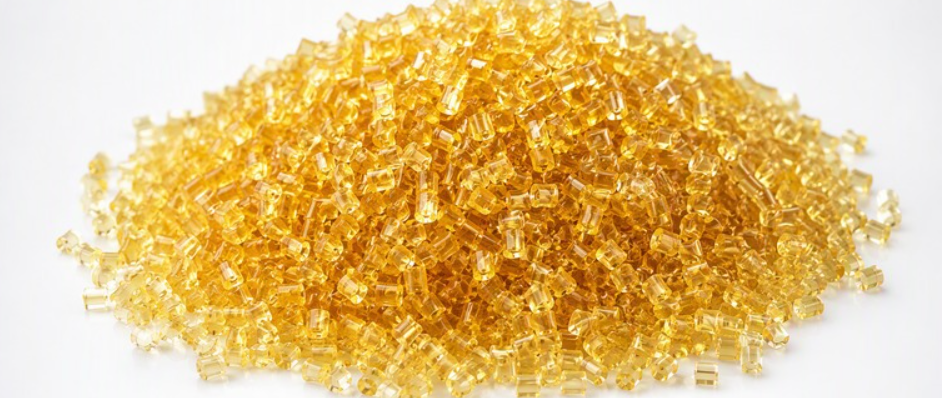
Wie sich das PEEK-Spritzgießen von der herkömmlichen Kunststoffverarbeitung unterscheidet
Das Spritzgießen von PEEK unterscheidet sich erheblich von der Verarbeitung gängiger Thermoplaste. Das Granulat erfordert außergewöhnlich hohe Schmelztemperaturen, während die Form ebenfalls auf eine vergleichsweise hohe und sorgfältig geregelte Temperatur erhitzt werden muss. Diese Bedingungen erfordern kompatible Spritzgießanlagen, einschließlich einer Maschine und Heißkanal- oder Düsenkomponenten, die für erhöhte Hitze ausgelegt sind. Ebenso wichtig ist die Feuchtigkeitskontrolle: PEEK-Granulat sollte gemäß den Vorgaben des Materiallieferanten getrocknet und gehandhabt werden, um das Risiko von Fehlern, ungleichmäßiger Verarbeitung oder verschlechterten Eigenschaften zu verringern. Eine zuverlässige Temperaturüberwachung und -regelung trägt dazu bei, eine stabile Schmelze aufrechtzuerhalten und unerwünschte Temperaturschwankungen während der Produktion zu vermeiden.
Wärmemanagement und Kristallinität
Das Wärmemanagement beeinflusst die Art und Weise, wie PEEK beim Abkühlen kristallisiert. Der Grad und die Gleichmäßigkeit der Kristallinität wirken sich auf die mechanischen Eigenschaften, die Maßhaltigkeit, die Schrumpfung und das Erscheinungsbild der Formoberflächen aus. Eine unzureichende oder ungleichmäßige Beheizung der Form kann zu uneinheitlichen Eigenschaften oder Verformungen führen, während ungeeignete Verarbeitungsbedingungen die Oberflächenqualität und die Bauteileabmessungen beeinträchtigen können. Folglich lässt sich ein erfolgreicher Prozess nicht durch einen einzigen, universell gültigen Parametersatz definieren. Schmelz- und Formtemperaturen, Einspritzgeschwindigkeit, Haltebedingungen und Abkühlzeit müssen an die jeweilige PEEK-Sorte, die Bauteilgeometrie, die Wandstärke und die Spritzgießmaschine angepasst werden. Sorgfältige Versuche und Prüfungen sind erforderlich, um einen wiederholbaren Prozess zu etablieren, der die Leistungs- und Maßanforderungen des Bauteils erfüllt.
Der PEEK-Spritzgussprozess Schritt für Schritt
Trocknung und Materialhandhabung
Die Produktion beginnt mit PEEK-Granulat, das gemäß den Trocknungsvorgaben des Kunststofflieferanten aufbereitet wurde. Feuchtigkeit kann zu Verarbeitungsfehlern führen; daher sollten Bediener die empfohlenen Temperaturen, Zeiten und Trocknungsgeräte verwenden, anstatt davon auszugehen, dass für alle Typen identische Einstellungen gelten. Nach der Trocknung sollten die Granulate so umgelagert und gelagert werden, dass der Kontakt mit der Umgebungsfeuchtigkeit begrenzt wird; eine längere Handhabung an der frischen Luft kann zu einer erneuten Feuchtigkeitsaufnahme führen. Ein kontrolliertes Zuführsystem fördert das Material anschließend gleichmäßig zur Spritzgießmaschine und sorgt so für eine stabile Schussgröße und Schmelzqualität.
Plastifizierung und Spritzgießen
Während der Plastifizierung befördert, verdichtet und schmilzt die rotierende Schnecke die Granulate. Für PEEK sind Anlagen erforderlich, die die für die jeweilige Sorte vorgeschriebenen hohen Schmelztemperaturen aufrechterhalten können. Schnecke und Zylinder sollten aus geeigneten verschleißfesten Werkstoffen bestehen, da erhöhte Temperaturen und abrasive Additive in einigen Compounds den Verschleiß verstärken können. Die Düsenkonfiguration muss einen gleichmäßigen Durchfluss ohne übermäßigen Wärmeverlust oder Stagnation gewährleisten, während Heißkanalsysteme, sofern sie zum Einsatz kommen, eine angemessene Temperaturregelung und geeignete Werkstoffe erfordern. Die Schmelze wird in eine beheizte Form eingespritzt und anschließend unter Packungsdruck gehalten, um die Materialschrumpfung auszugleichen und die Bildung von Hohlräumen zu verringern. Die Abkühlung erfolgt innerhalb der Form; bei PEEK ist die Formtemperatur besonders wichtig, da sie die Kristallisation und die daraus resultierenden Teileigenschaften beeinflusst. Sobald das Teil ausreichend abgekühlt ist, öffnet sich die Form und Auswerfer geben es frei, ohne es zu beschädigen.
Überlegungen zur Formkonstruktion
Die Formkonstruktion trägt dazu bei, eine vollständige Füllung und eine gleichbleibende Teilequalität zu gewährleisten. Die Position und Größe der Angussstellen beeinflussen die Fließwege, die Schweißnähte und die Verdichtung, während eine effektive Entlüftung eingeschlossene Luft entweichen lässt. Eine gleichmäßige Wandstärke kann ungleichmäßige Abkühlung und Einfallstellen reduzieren, und ein gut geplantes Kühlungslayout unterstützt eine ausgewogene Wärmeabfuhr. Konstrukteure berücksichtigen bei der Festlegung der Kavitätenabmessungen zudem die Schrumpfung von PEEK. Nach dem Auswerfen wird bei der Prüfung in der Regel auf Grate an den Trennlinien, Unterfüllungen durch unvollständige Befüllung, Einfallstellen, Verformungen und Hohlräume geachtet. Kritische Maße sollten anhand der Zeichnung gemessen werden, wobei die Konsistenz über alle Teile und Produktionsläufe hinweg bewertet wird. Treten Fehler auf, sollten bei der Überprüfung der Materialzustand, die Prozesseinstellungen und die Formmerkmale gemeinsam berücksichtigt werden, da Anpassungen in einem Bereich die Füllung, Kristallisation und Maßhaltigkeit in anderen Bereichen beeinflussen können.
Wichtige Prozessparameter für einen robusten PEEK-Prozess
Die PEEK-Verarbeitung hängt von einer Reihe miteinander wechselwirkender Variablen ab, und keine einzelne Einstellung garantiert ein einwandfreies Bauteil auf jeder Maschine, in jeder Form oder bei jeder Sorte. Beginnen Sie mit der Materialhandhabung: PEEK-Granulat ist hygroskopisch, trocknen Sie es daher unter den vom Granulathersteller angegebenen Zeit-, Temperatur- und Gerätebedingungen. Eine unzureichende Trocknung kann zu Fehlern führen, während eine unnötig lange Hitzeeinwirkung das Material beschädigen kann. Prüfen Sie das aktuelle Datenblatt und die sortenspezifischen Anweisungen, bevor Sie einen Trocknungszyklus auswählen.
Schmelz- und Formtemperaturen
Die Zylinder- und Schmelztemperaturen müssen hoch genug sein, um einen zuverlässigen Fließvorgang und eine vollständige Schmelze zu gewährleisten; übermäßige Hitze oder eine zu lange Verweildauer können jedoch zu einem Polymerabbau führen. Die Formtemperatur ist besonders wichtig, da sie die Kristallisation, den Schwund und die endgültigen Eigenschaften beeinflusst. Eine zu kühle Form kann den Fließvorgang einschränken oder zu einer unzureichenden Kristallisation führen; eine heißere Form kann zwar die Kristallisation fördern, verändert jedoch auch die Zykluszeit und das Maßverhalten. Spritzgeschwindigkeit und -druck sollten den Formhohlraum ausfüllen, ohne übermäßige Scherkräfte, Grate oder andere Fehler zu verursachen. Passen Sie den Nachdruck und die Nachdruckzeit an, um den Schwund auszugleichen: Eine unzureichende Nachfüllung kann Einfallstellen oder Maßabweichungen verursachen, während eine übermäßige Nachfüllung Spannungen oder Grate hervorrufen kann.
Schneckendrehzahl, Gegendruck und Kühlung
Die Schneckendrehzahl und der Gegendruck beeinflussen das Schmelzen, das Mischen und die Scherwärmeentwicklung. Passen Sie diese daher an, während Sie die Konsistenz der Schmelze überwachen und eine unnötige thermische Belastung vermeiden. Die Abkühlzeit sollte so bemessen sein, dass sich das Bauteil ausreichend stabilisiert, um ausgeworfen werden zu können. Eine ungleichmäßige Abkühlung über die Form oder das Bauteil hinweg kann zu unterschiedlicher Schrumpfung und Verformung führen, weshalb ausgewogene Kühlkanäle und gleichbleibende Bedingungen wichtig sind.
Eine schrittweise Optimierungsabfolge
Optimieren Sie den Prozess in einer kontrollierten Abfolge. Überprüfen Sie zunächst die Art des Kunststoffs, die Trocknung und die Handhabung; legen Sie anschließend anhand der Maschinen- und Typenempfehlungen sichere thermische Bedingungen fest. Füllen Sie den Formhohlraum gleichmäßig, bevor Sie den Nachdruck und die Nachdruckzeit einstellen. Als Nächstes sollten Sie die Kühlung ausgleichen und das Auswurfverhalten bewerten. Ändern Sie jeweils nur eine Variable, protokollieren Sie die Einstellungen und lassen Sie den Prozess zwischen den Versuchen stabilisieren. Validieren Sie schließlich die Wiederholbarkeit über mehrere Zyklen hinweg und messen Sie kritische Maße sowie die Teilequalität. Nutzen Sie diese Ergebnisse – und nicht nur die Nennwerte – zur Definition eines robusten Prozessfensters für die jeweilige Kunststoffsorte, Form und Produktionsanlage.
Die Wahl der richtigen PEEK-Sorte
PEEK ist in verschiedenen Typengruppen erhältlich, und die richtige Wahl hängt vom Gleichgewicht zwischen mechanischen, thermischen und oberflächenbezogenen Anforderungen ab. Ungefülltes, oft naturfarbenes PEEK bietet Zähigkeit, eine glatte Oberfläche und relativ gleichmäßige Eigenschaften, wodurch es sich eignet, wenn Aussehen, Duktilität oder komplexe Geometrien eine Rolle spielen. Glasfaserverstärkte Typen bieten im Allgemeinen eine höhere Steifigkeit und Formstabilität unter Belastung, allerdings können die Fasern den Fließverhalten, die Oberflächengüte und die Schrumpfung beeinflussen. Kohlefaserverstärkte Typen bieten hohe Festigkeit und Steifigkeit sowie in vielen Ausführungen ein verbessertes Verschleißverhalten; allerdings kann die Verstärkung die Anisotropie erhöhen und zu sichtbaren Faserstrukturen führen. Diese Unterschiede können sowohl die Leistung des Bauteils als auch die Formbedingungen beeinflussen.
Spezial- und Füllklassen
Lagerwerkstoffe und andere tribologische Werkstoffsorten werden mit Füllstoffen wie Kohlenstoff, Graphit oder PTFE formuliert, um Reibung und Verschleiß in gleitenden oder rotierenden Bauteilen zu verringern. Ihre Eigenschaften variieren, und eine auf Verschleiß optimierte Sorte bietet möglicherweise nicht dieselbe Festigkeit, dasselbe Aussehen oder dasselbe elektrische Verhalten wie ein ungefüllter Werkstoff. Verstärkte und gefüllte Typen können sich zudem hinsichtlich des Fließverhaltens in dünnen Querschnitten, der Schrumpfung quer und entlang der Fließrichtung sowie der Bearbeitbarkeit nach dem Formpressen unterscheiden. Die Faserorientierung kann richtungsabhängige Eigenschaften hervorrufen; daher sollten Konstrukteure die Lage des Angusses, die Wandstärke und die Belastungsrichtung berücksichtigen. Rezepturen und Typenbezeichnungen sind nicht herstellerübergreifend standardisiert; überprüfen Sie daher die spezifische Zusammensetzung und die Leistungsdaten, anstatt davon auszugehen, dass die Typen untereinander austauschbar sind.
So wählen Sie das richtige Produkt für Ihre Anwendung aus
Die Auswahl sollte unter Berücksichtigung der Betriebstemperatur der Anwendung, der chemischen Beanspruchung, der Belastung, der Reibung, der elektrischen Anforderungen, der gesetzlichen Vorgaben und der Bauteilgeometrie erfolgen. In den Bereichen Luft- und Raumfahrt, Medizintechnik, Elektronik, Automobilindustrie und Industrieausrüstung können unterschiedliche Kombinationen aus Hitzebeständigkeit, Reinheit, Maßhaltigkeit oder Lebensdauer im Vordergrund stehen. Prüfen Sie die Angaben der Lieferanten hinsichtlich chemischer Verträglichkeit, mechanischer Eigenschaften, Verarbeitungshinweisen und etwaiger relevanter Zulassungen und testen Sie anschließend repräsentative Formteile unter realistischen Bedingungen. Die Bewertung sollte nicht nur die anfängliche Festigkeit oder den Verschleiß berücksichtigen, sondern auch die Anforderungen an Montage, Bearbeitung, Wartung und Austausch. Ein Vergleich der Gesamtleistung über den gesamten Lebenszyklus kann Aufschluss darüber geben, ob ein kostspieligerer gefüllter Werkstoff Ausfallzeiten reduziert oder ob ein zäherer ungefüllter Werkstoff besser für die Konstruktion geeignet ist. Die endgültige Auswahl sollte mit dem Werkstofflieferanten und unter Berücksichtigung des vorgesehenen Spritzgussverfahrens validiert werden.
 German
 English
 Italian
 French
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Norwegian
 Greek
 Swedish
 Hungarian
 Romanian