
Czym jest PEEK i dlaczego formowanie wtryskowe ma znaczenie?
Polietereteroketon (PEEK) to wysokowydajny, półkrystaliczny tworzywo termoplastyczne stosowane tam, gdzie elementy muszą wytrzymywać trudne warunki mechaniczne, chemiczne i termiczne. Połączenie wysokiej wytrzymałości, sztywności, odporności na zużycie oraz odporności na działanie wielu substancji chemicznych sprawia, że materiał ten znajduje zastosowanie w takich branżach, jak lotnictwo i kosmonautyka, technologia medyczna, przemysł motoryzacyjny oraz energetyka. W przeciwieństwie do wielu tworzyw sztucznych ogólnego przeznaczenia, PEEK zachowuje swoje użyteczne właściwości w podwyższonych temperaturach roboczych, dzięki czemu nadaje się do produkcji części narażonych na długotrwałe działanie ciepła lub powtarzające się obciążenia. Korzyści te zależą jednak od wyboru odpowiedniego gatunku materiału oraz wytworzenia elementu w kontrolowanych warunkach.
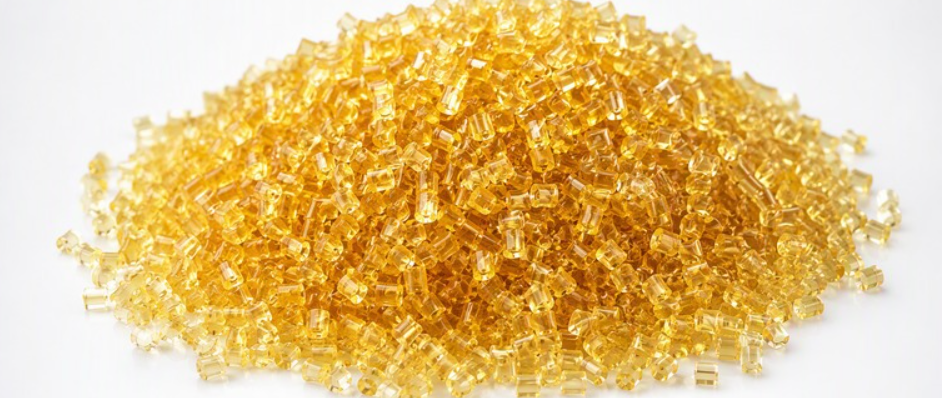
Czym formowanie wtryskowe z wykorzystaniem tworzywa PEEK różni się od standardowej obróbki tworzyw sztucznych
Formowanie wtryskowe tworzywa PEEK znacznie różni się od przetwarzania popularnych tworzyw termoplastycznych. Żywica wymaga wyjątkowo wysokich temperatur topnienia, a forma musi być również podgrzana do stosunkowo wysokiej i ściśle kontrolowanej temperatury. Warunki te wymagają odpowiedniego sprzętu do formowania, w tym maszyny oraz elementów gorącego kanału lub dyszy, zaprojektowanych tak, aby wytrzymywały podwyższoną temperaturę. Równie ważna jest kontrola wilgotności: granulki PEEK należy suszyć i obchodzić się z nimi zgodnie ze specyfikacjami dostawcy materiału, aby zmniejszyć ryzyko wystąpienia wad, nierównomiernego przetwarzania lub pogorszenia właściwości. Niezawodne monitorowanie i regulacja temperatury pomagają utrzymać stabilną temperaturę stopu oraz uniknąć niepożądanych wahań temperatury podczas produkcji.
Zarządzanie temperaturą i krystaliczność
Zarządzanie temperaturą wpływa na sposób krystalizacji tworzywa PEEK podczas stygnięcia. Stopień i równomierność krystalizacji mają wpływ na właściwości mechaniczne, stabilność wymiarową, skurcz oraz wygląd powierzchni odlewów. Niewłaściwe lub nierównomierne ogrzewanie formy może przyczyniać się do uzyskania niejednolitych właściwości lub odkształceń, natomiast nieodpowiednie warunki przetwarzania mogą wpływać na jakość powierzchni i wymiary elementów. W związku z tym nie da się zdefiniować udanego procesu za pomocą jednego, uniwersalnego zestawu parametrów. Temperatury stopu i formy, prędkość wtrysku, warunki utrzymywania temperatury oraz czas chłodzenia muszą być dostosowane do konkretnego gatunku PEEK, geometrii elementu, grubości ścianek oraz wtryskarki. Konieczne są staranne próby i kontrole w celu ustalenia powtarzalnego procesu, który spełnia wymagania dotyczące właściwości użytkowych i wymiarów elementu.
Proces formowania wtryskowego z wykorzystaniem tworzywa PEEK krok po kroku
Suszenie i transport materiałów
Produkcja rozpoczyna się od granulatu PEEK przygotowanego zgodnie ze specyfikacją suszenia dostarczoną przez dostawcę żywicy. Wilgoć może przyczyniać się do powstawania wad przetwórczych, dlatego operatorzy powinni stosować zalecaną temperaturę, czas trwania oraz sprzęt do suszenia, zamiast zakładać, że wszystkie gatunki wymagają identycznych ustawień. Po wysuszeniu granulki należy przetransportować i przechowywać w sposób ograniczający narażenie na wilgotność otoczenia; długotrwałe przechowywanie na wolnym powietrzu może spowodować ponowne wchłanianie wilgoci. Następnie kontrolowany system podawania dostarcza materiał w sposób równomierny do wtryskarki, zapewniając stabilną wielkość wtrysku i jakość stopu.
Plastyfikacja i wtryskiwanie
Podczas plastyfikacji obracająca się śruba transportuje, zagęszcza i topi granulki. Tworzywo PEEK wymaga urządzeń zdolnych do utrzymania wysokich temperatur topnienia określonych dla wybranego gatunku. Śruba i cylinder powinny być wykonane z odpowiednich materiałów odpornych na zużycie, ponieważ podwyższone temperatury oraz dodatki ścierne w niektórych mieszankach mogą zwiększać zużycie. Konfiguracja dyszy musi zapewniać równomierny przepływ bez nadmiernej utraty ciepła lub zastoju, natomiast systemy gorących kanałów, jeśli są stosowane, wymagają odpowiedniej kontroli temperatury i odpowiednich materiałów. Stopiony materiał jest wtryskiwany do ogrzewanej formy, a następnie utrzymywany pod ciśnieniem upakowującym w celu skompensowania skurczu materiału i ograniczenia powstawania pustych przestrzeni. Chłodzenie odbywa się wewnątrz formy; w przypadku PEEK temperatura formy ma szczególne znaczenie, ponieważ wpływa na krystalizację i wynikające z niej właściwości elementu. Gdy element wystarczająco ostygnie, forma otwiera się, a wypychacze wyrzucają go bez powodowania uszkodzeń.
Czynniki, które należy uwzględnić przy projektowaniu form
Projekt formy pomaga zapewnić pełne wypełnienie i stałą jakość detali. Położenie i rozmiar wlewu wpływają na ścieżki przepływu, linie zgrzewu i zagęszczenie materiału, natomiast skuteczne odpowietrzanie pozwala na ucieczkę uwięzionego powietrza. Jednolita grubość ścianek może ograniczyć nierównomierne chłodzenie i wgłębienia, a dobrze zaplanowany układ chłodzenia sprzyja równomiernemu odprowadzaniu ciepła. Projektanci uwzględniają również skurcz tworzywa PEEK przy ustalaniu wymiarów gniazda. Po wyrzuceniu elementu kontrola zazwyczaj obejmuje sprawdzenie obecności nadlewek na liniach podziału, niedopełnień wynikających z niepełnego wypełnienia, wgłębień, wypaczeń i pustych przestrzeni. Wymiary krytyczne należy mierzyć w odniesieniu do rysunku technicznego, oceniając spójność między poszczególnymi częściami i seriami produkcyjnymi. W przypadku pojawienia się wad należy wspólnie przeanalizować stan materiału, ustawienia procesu oraz cechy formy, ponieważ korekty w jednym obszarze mogą wpływać na wypełnienie, krystalizację i stabilność wymiarową w innych obszarach.
Kluczowe zmienne technologiczne zapewniające niezawodny proces obróbki tworzywa PEEK
Obróbka tworzywa PEEK zależy od szeregu wzajemnie oddziałujących na siebie zmiennych i żadne pojedyncze ustawienie nie gwarantuje uzyskania prawidłowego elementu na każdej maszynie, w każdej formie ani dla każdego gatunku tworzywa. Należy zacząć od przygotowania materiału: żywica PEEK jest higroskopijna, dlatego należy ją suszyć zgodnie z czasem, temperaturą i warunkami eksploatacji sprzętu określonymi przez producenta żywicy. Niewłaściwe suszenie może przyczynić się do powstawania wad, natomiast niepotrzebnie długie narażenie na działanie ciepła może spowodować uszkodzenie materiału. Przed wyborem cyklu suszenia należy zapoznać się z aktualną kartą techniczną oraz instrukcjami dotyczącymi konkretnego gatunku materiału.
Temperatury topnienia i formowania
Temperatura cylindra i stopu musi być wystarczająco wysoka, aby zapewnić niezawodny przepływ i całkowite stopienie, jednak nadmierne ciepło lub zbyt długi czas przebywania w formie mogą spowodować degradację polimeru. Temperatura formy ma szczególne znaczenie, ponieważ wpływa na krystalizację, skurcz i ostateczne właściwości wyrobu. Zbyt chłodna forma może ograniczać przepływ lub powodować niedostateczną krystalizację; cieplejsza forma może sprzyjać krystalizacji, ale jednocześnie zmienia czas cyklu i zachowanie wymiarowe. Prędkość wtrysku i ciśnienie powinny zapewnić wypełnienie wnęki bez powodowania nadmiernego ścinania, nadlewek lub innych wad. Należy dostosować ciśnienie utrzymywania i czas, aby skompensować skurcz: słabe zagęszczenie może powodować wgłębienia lub odchylenia wymiarowe, natomiast nadmierne zagęszczenie może powodować naprężenia lub nadlewki.
Prędkość obrotowa śruby, ciśnienie wsteczne i chłodzenie
Prędkość ślimaka i ciśnienie wsteczne wpływają na topienie, mieszanie i nagrzewanie ścinające, dlatego należy je regulować, monitorując konsystencję stopu i unikając niepotrzebnego narażenia na działanie temperatury. Czas chłodzenia powinien być wystarczający, aby element osiągnął stabilność pozwalającą na jego wyrzucenie. Nierównomierne chłodzenie w obrębie formy lub elementu może prowadzić do różnicowego skurczu i wypaczenia, dlatego ważne jest zapewnienie zrównoważonych kanałów chłodzących i spójnych warunków.
Sekwencja optymalizacji krok po kroku
Zoptymalizuj proces, postępując zgodnie z kontrolowaną sekwencją. Najpierw sprawdź rodzaj żywicy, jej wysuszenie oraz sposób postępowania z nią; następnie ustal bezpieczne warunki termiczne, korzystając z wytycznych dotyczących maszyny i gatunku żywicy. Wypełnij wnękę równomiernie przed dostosowaniem ciśnienia utrzymywania i czasu. Następnie zrównoważyć chłodzenie i ocenić zachowanie podczas wyrzucania. Zmieniaj po jednej zmiennej na raz, rejestruj ustawienia i pozwól procesowi ustabilizować się między kolejnymi próbami. Na koniec zweryfikuj powtarzalność w wielu cyklach oraz zmierz wymiary krytyczne i jakość części. Wykorzystaj te wyniki, a nie same ustawienia nominalne, do zdefiniowania solidnego okna procesowego dla konkretnego gatunku żywicy, formy i sprzętu produkcyjnego.
Wybór odpowiedniego gatunku tworzywa PEEK
PEEK jest dostępny w kilku rodzinach gatunków, a właściwy wybór zależy od równowagi między wymaganiami mechanicznymi, termicznymi i dotyczącymi powierzchni. PEEK bez wypełniaczy, często w naturalnym kolorze, charakteryzuje się wytrzymałością, gładką powierzchnią i stosunkowo jednolitymi właściwościami, dzięki czemu nadaje się do zastosowań, w których istotny jest wygląd, plastyczność lub złożona geometria. Gatunki wzmocnione włóknem szklanym zazwyczaj zapewniają większą sztywność i stabilność wymiarową pod obciążeniem, jednak włókna mogą wpływać na płynność, wykończenie powierzchni oraz skurcz. Gatunki wzmocnione włóknem węglowym charakteryzują się wysoką wytrzymałością i sztywnością oraz lepszą odpornością na zużycie w wielu konstrukcjach; jednak wzmocnienie może zwiększać anizotropię i powodować powstawanie widocznych wzorów włókien. Różnice te mogą wpływać zarówno na właściwości użytkowe elementów, jak i na warunki formowania.
Klasy specjalistyczne i klasy z uzupełnionym składem
Gatunki przeznaczone do łożysk i inne gatunki tribologiczne są wytwarzane z dodatkiem wypełniaczy, takich jak węgiel, grafit lub PTFE, w celu zmniejszenia tarcia i zużycia w elementach ślizgających się lub obracających się. Ich właściwości są zróżnicowane, a gatunek zoptymalizowany pod kątem odporności na zużycie może nie zapewniać takiej samej wytrzymałości, wyglądu ani właściwości elektrycznych jak materiał bez wypełniaczy. Gatunki wzmocnione i wypełnione mogą również różnić się pod względem płynięcia przez cienkie przekroje, skurczu poprzecznego i wzdłużnego oraz obrabialności po formowaniu. Orientacja włókien może powodować właściwości kierunkowe, dlatego projektanci powinni uwzględnić położenie wlewu, grubość ścianek oraz kierunek obciążenia. Składy i nazwy gatunków nie są ujednolicone wśród dostawców; należy potwierdzić konkretny skład i dane dotyczące właściwości, zamiast zakładać, że gatunki są zamienne.
Jak dokonać wyboru w zależności od zastosowania
Wybór należy rozpocząć od uwzględnienia temperatury roboczej zastosowania, narażenia na działanie substancji chemicznych, obciążenia, tarcia, wymagań elektrycznych, wymogów regulacyjnych oraz geometrii części. W zastosowaniach z branży lotniczej, urządzeń medycznych, elektroniki, motoryzacyjnej oraz sprzętu przemysłowego priorytetem mogą być różne kombinacje odporności na wysoką temperaturę, czystości, kontroli wymiarów lub trwałości. Należy zapoznać się z danymi dostawcy dotyczącymi kompatybilności chemicznej, właściwości mechanicznych, wytycznych dotyczących przetwarzania oraz wszelkich istotnych certyfikatów, a następnie przetestować reprezentatywne elementy formowane w realistycznych warunkach. Ocena powinna obejmować nie tylko początkową wytrzymałość lub zużycie, ale także wymagania dotyczące montażu, obróbki skrawaniem, konserwacji i wymiany. Porównanie całkowitej wydajności w całym cyklu życia może wykazać, czy droższy gatunek z wypełniaczem skraca przestoje, czy też wytrzymalszy gatunek bez wypełniacza lepiej pasuje do projektu. Ostateczny wybór należy zweryfikować z dostawcą materiału i w odniesieniu do planowanego procesu formowania.
 Polish
 English
 Italian
 French
 German
 Russian
 Dutch
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Norwegian
 Greek
 Swedish
 Hungarian
 Romanian