
Mikä on PEEK ja miksi ruiskuvalu on tärkeää?
Polyeetterieetteriketon (PEEK) on korkean suorituskyvyn omaava, puolikiteinen kestomuovi, jota käytetään sovelluksissa, joissa komponenttien on kestettävä vaativia mekaanisia, kemiallisia ja lämpöolosuhteita. Sen yhdistelmä suurta lujuutta, jäykkyyttä, kulutuskestävyyttä ja monien kemikaalien kestävyyttä mahdollistaa sen käytön esimerkiksi ilmailu- ja avaruusteollisuudessa, lääketieteen tekniikassa, autoteollisuudessa ja energiateollisuudessa. Toisin kuin monet yleiskäyttöiset muovit, PEEK säilyttää hyödylliset ominaisuutensa korkeissakin käyttölämpötiloissa, minkä ansiosta se sopii osiin, jotka altistuvat jatkuvalle lämmölle tai toistuville kuormituksille. Nämä edut riippuvat kuitenkin sopivan laadun valinnasta ja komponentin valmistamisesta valvotuissa olosuhteissa.
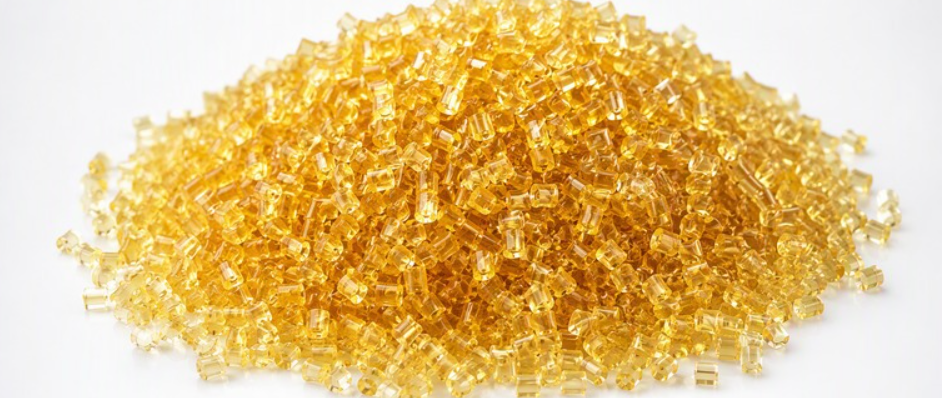
Miten PEEK-ruiskupuristus eroaa tavanomaisesta muovinjalostuksesta
PEEK-muovin ruiskupuristus eroaa huomattavasti tavallisten termoplastien käsittelystä. Muovi vaatii poikkeuksellisen korkeita sulamislämpötiloja, ja myös muotti on lämmitettävä suhteellisen korkeaan ja tarkasti säädettyyn lämpötilaan. Nämä olosuhteet edellyttävät yhteensopivia muovauslaitteita, mukaan lukien kone sekä kuumakanava- tai suutin komponentit, jotka on suunniteltu kestämään korkeita lämpötiloja. Kosteuden hallinta on yhtä tärkeää: PEEK-pelletit on kuivattava ja käsiteltävä materiaalitoimittajan ohjeiden mukaisesti, jotta vältetään virheiden, epätasaisen prosessoinnin tai ominaisuuksien heikkenemisen riski. Luotettava lämpötilan seuranta ja säätö auttavat ylläpitämään vakaata sulaa ja välttämään ei-toivottuja lämpötilavaihteluita tuotannon aikana.
Lämmönhallinta ja kiteisyys
Lämmönhallinta vaikuttaa siihen, miten PEEK kiteytyy jäähtyessään. Kiteisyyden aste ja tasaisuus vaikuttavat mekaanisiin ominaisuuksiin, mittavakauteen, kutistumiseen sekä valettujen pintojen ulkonäköön. Riittämätön tai epätasainen muotin lämmitys voi aiheuttaa epätasaisia ominaisuuksia tai vääntymistä, kun taas sopimattomat prosessointiolosuhteet voivat vaikuttaa pinnan laatuun ja osan mittoihin. Tämän vuoksi onnistunutta prosessia ei voida määritellä yhdellä ainoalla yleispätevällä parametrisarjalla. Sulate- ja muottilämpötilat, ruiskutusnopeus, pito-olosuhteet ja jäähdytysaika on sovitettava kunkin PEEK-laadun, osan geometrian, seinämän paksuuden ja ruiskuvalukoneen mukaan. Toistettavan prosessin luominen, joka täyttää komponentin suorituskyky- ja mittavaatimukset, edellyttää huolellisia kokeiluja ja tarkastuksia.
PEEK-ruiskupuristusprosessi vaihe vaiheelta
Kuivaus ja materiaalinkäsittely
Tuotanto alkaa PEEK-rakeilla, jotka on valmistettu hartsin toimittajan kuivausohjeiden mukaisesti. Kosteus voi aiheuttaa prosessivikoja, joten käyttäjien tulisi noudattaa suositeltua lämpötilaa, kestoa ja kuivauslaitteita sen sijaan, että olettaisivat kaikkien laatuversioiden vaativan samoja asetuksia. Kuivauksen jälkeen pelletit on siirrettävä ja varastoitava siten, että altistuminen ympäristön kosteudelle rajoitetaan; pitkäaikainen käsittely avoimessa tilassa voi johtaa kosteuden uudelleen imeytymiseen. Tämän jälkeen ohjattu syöttöjärjestelmä toimittaa materiaalia tasaisesti muovauskoneeseen, mikä tukee vakaata annoskokoa ja sulan laatua.
Plastisointi ja ruiskupuristus
Plastisoinnin aikana pyörivä ruuvi kuljettaa, puristaa ja sulattaa rakeet. PEEK vaatii laitteistoa, joka pystyy ylläpitämään valitulle laadulle määriteltyjä korkeita sulalämpötiloja. Ruuvissa ja sylinterissä tulisi käyttää sopivia kulutusta kestäviä materiaaleja, sillä korkeat lämpötilat ja joidenkin seosten hankaavat lisäaineet voivat lisätä kulumista. Suuttimen rakenteen on mahdollistettava tasainen virtaus ilman liiallista lämpöhukkaa tai pysähtymistä, kun taas kuumakanavajärjestelmät, jos niitä käytetään, vaativat asianmukaista lämpötilan säätöä ja sopivia materiaaleja. Sula ruiskutetaan lämmitettyyn muottiin, minkä jälkeen sitä pidetään puristuspaineen alla materiaalin kutistumisen kompensoimiseksi ja onteloiden muodostumisen vähentämiseksi. Jäähdytys tapahtuu muotin sisällä; PEEK-muovin kohdalla muotin lämpötila on erityisen tärkeä, koska se vaikuttaa kiteytymiseen ja siitä seuraaviin osan ominaisuuksiin. Kun osa on jäähtynyt riittävästi, muotti avautuu ja ejektorit vapauttavat sen vahingoittamatta sitä.
Muottisuunnittelun huomioitavat seikat
Muotin suunnittelu auttaa varmistamaan täydellisen täytön ja tasaisen osan laadun. Syöttöaukon sijainti ja koko vaikuttavat virtausreitteihin, saumaviivoihin ja tiivistymiseen, kun taas tehokas ilmanpoisto mahdollistaa loukkuun jääneen ilman poistumisen. Tasainen seinämän paksuus voi vähentää epätasaista jäähtymistä ja painumia, ja hyvin suunniteltu jäähdytysjärjestelmä tukee tasapainoista lämmönpoistoa. Suunnittelijat ottavat myös huomioon PEEK-muovin kutistumisen määrittäessään ontelon mittoja. Poistamisen jälkeen tarkastuksessa tarkistetaan tyypillisesti ylivuotoa jakolinjoilla, puutteellisen täyttymisen aiheuttamia vajaatäyttöjä, painumia, vääntymiä ja onteloita. Kriittiset mitat on mitattava piirustuksen mukaan, ja yhdenmukaisuus on arvioitava osien ja tuotantoerien välillä. Jos vikoja ilmenee, tarkastelussa on otettava huomioon materiaalin kunto, prosessiasetukset ja muotin ominaisuudet yhdessä, sillä yhden alueen säätöjä voi vaikuttaa täyttöön, kiteytymiseen ja mittavakauteen muualla.
PEEK-prosessin vakauden kannalta keskeiset prosessimuuttujat
PEEK-materiaalin käsittely riippuu useista toisiinsa vaikuttavista muuttujista, eikä mikään yksittäinen asetus takaa virheetöntä osaa kaikilla koneilla, muoteilla tai laatuilla. Aloita materiaalin käsittelystä: PEEK-muovi on hygroskooppista, joten kuivaa se noudattaen muovin valmistajan määrittämiä aika-, lämpötila- ja laiteolosuhteita. Riittämätön kuivaus voi aiheuttaa virheitä, kun taas tarpeettoman pitkä altistuminen lämmölle voi vahingoittaa materiaalia. Tarkista voimassa oleva tuotetietolehti ja laatuun liittyvät ohjeet ennen kuivausohjelman valitsemista.
Sulatus- ja muottilämpötilat
Sylinterin ja sulan lämpötilojen on oltava riittävän korkeat, jotta virtaus on luotettavaa ja sulaminen täydellistä, mutta liiallinen lämpö tai viipymäaika voi aiheuttaa polymeerin hajoamista. Muotin lämpötila on erityisen tärkeä, koska se vaikuttaa kiteytymiseen, kutistumiseen ja lopullisiin ominaisuuksiin. Liian viileä muotti voi rajoittaa virtausta tai aiheuttaa riittämätöntä kiteytymistä; kuumempi muotti voi edistää kiteytymistä, mutta muuttaa myös syklin kestoa ja mittapysyvyyttä. Ruiskutusnopeuden ja paineen tulisi täyttää ontelo ilman, että syntyy liikaa leikkausvoimaa, ylivuotoa tai muita vikoja. Säädä pitoa ja pitoaikaa kutistumisen kompensoimiseksi: puutteellinen tiivistys voi aiheuttaa painumia tai mittapoikkeamia, kun taas liiallinen tiivistys voi aiheuttaa jännityksiä tai ylivuotoa.
Ruuvin kierrosnopeus, vastapaine ja jäähdytys
Ruuvin kierrosnopeus ja vastapaine vaikuttavat sulamiseen, sekoittumiseen ja leikkauslämmitykseen, joten niitä on säädettävä samalla kun seurataan sulan konsistenssia ja vältetään tarpeetonta lämpöaltistusta. Jäähdytysajan tulisi olla riittävän pitkä, jotta osa ehtii vakiintua tarpeeksi purkamista varten. Epätasainen jäähdytys muotin tai osan eri osissa voi johtaa epätasaiseen kutistumiseen ja vääntymiseen, minkä vuoksi tasapainoiset jäähdytyskanavat ja tasaiset olosuhteet ovat tärkeitä.
Vaiheittainen optimointiprosessi
Optimoi prosessi hallitussa järjestyksessä. Varmista ensin hartsin tyyppi, kuivaus ja käsittely; määritä sitten turvalliset lämpöolosuhteet koneen ja laatuohjeiden avulla. Täytä muottitila tasaisesti ennen pitopaineen ja -ajan säätämistä. Tasapainota seuraavaksi jäähdytys ja arvioi irrotuskäyttäytyminen. Muuta yksi muuttuja kerrallaan, kirjaa asetukset muistiin ja anna prosessin vakiintua kokeiden välillä. Lopuksi varmista toistettavuus useiden syklien aikana ja mittaa kriittiset mitat sekä osan laatu. Käytä näitä tuloksia nimellisten asetusten sijaan määrittääksesi vankan prosessi-ikkunan kyseiselle muovilaadulle, muotille ja tuotantolaitteille.
Oikean PEEK-laadun valinta
PEEK-muovia on saatavana useina laatuperheinä, ja oikea valinta riippuu mekaanisten, lämpö- ja pintavaatimusten tasapainosta. Täyteaineeton, usein luonnonvärinen PEEK tarjoaa sitkeyttä, sileän pinnan ja suhteellisen tasaiset ominaisuudet, minkä ansiosta se sopii tilanteisiin, joissa ulkonäkö, sitkeys tai monimutkainen geometria ovat tärkeitä. Lasikuituvahvistetut laadut tarjoavat yleensä suuremman jäykkyyden ja mittavakauden kuormituksen alaisena, mutta kuidut voivat vaikuttaa virtaukseen, pinnanlaatuun ja kutistumiseen. Hiilikuituvahvistetut laadut tarjoavat suurta lujuutta ja jäykkyyttä sekä parempaa kulutuskestävyyttä monissa rakenteissa; vahvistus voi kuitenkin lisätä anisotropiaa ja aiheuttaa näkyviä kuitukuvioita. Nämä erot voivat vaikuttaa sekä osan suorituskykyyn että muovausolosuhteisiin.
Erikoistuneet ja täytetyt luokkatasot
Laakeri- ja muut tribologiset laadut on valmistettu käyttämällä täyteaineita, kuten hiiltä, grafiittia tai PTFE:tä, liukuvien tai pyörivien komponenttien kitkan ja kulumisen vähentämiseksi. Niiden ominaisuudet vaihtelevat, eikä kulumiseen optimoitu laatu välttämättä tarjoa samaa lujuutta, ulkonäköä tai sähköisiä ominaisuuksia kuin täyteaineeton materiaali. Vahvistetut ja täyteaineilla varustetut laadut voivat myös erota toisistaan ohuiden osien läpi virtaamisen, virtaussuuntaan nähden poikittaisen ja pituussuuntaisen kutistumisen sekä muovauksen jälkeisen työstettävyyden suhteen. Kuitujen suunta voi aiheuttaa suuntaan sidottuja ominaisuuksia, joten suunnittelijoiden tulisi ottaa huomioon valukanavan sijainti, seinämän paksuus ja kuormituksen suunta. Koostumukset ja laadunimitykset eivät ole yhdenmukaistettuja eri toimittajien välillä; varmista tarkat koostumus- ja suorituskykytiedot sen sijaan, että olettaisit laatuja keskenään vaihdettaviksi.
Kuinka valita käyttötarkoituksen mukaan
Valinta tulisi aloittaa sovelluksen käyttölämpötilasta, kemikaalialtistuksesta, kuormituksesta, kitkasta, sähköisistä vaatimuksista, sääntelyvaatimuksista ja osan geometriasta. Ilmailu- ja avaruusteollisuuden, lääkinnällisten laitteiden, elektroniikan, autoteollisuuden ja teollisuuslaitteiden sovelluksissa saatetaan painottaa erilaisia yhdistelmiä lämmönkestävyyttä, puhtautta, mittatarkkuutta tai käyttöikää. Tarkista toimittajan tiedot kemiallisen yhteensopivuuden, mekaanisten ominaisuuksien, käsittelyohjeiden ja mahdollisten asiaankuuluvien hyväksyntöjen osalta ja testaa sitten edustavia muovattuja osia realistisissa olosuhteissa. Arvioinnissa tulisi ottaa huomioon paitsi alkuvaiheen lujuus ja kuluminen myös kokoonpano-, koneistus-, huolto- ja vaihto-tarpeet. Elinkaaren kokonaistehokkuuden vertailu voi paljastaa, vähentääkö kalliimpi täyteaineella vahvistettu laatu seisokkiaikoja vai sopiiko kestävämpi täyteaineeton laatu paremmin kyseiseen rakenteeseen. Lopullinen valinta tulisi vahvistaa materiaalitoimittajan kanssa ja ottaa huomioon aiottu muovausprosessi.
 Finnish
 English
 Italian
 French
 German
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Japanese
 Korean
 Portuguese
 Czech
 Danish
 Norwegian
 Greek
 Swedish
 Hungarian
 Romanian