
PEEKとは何か、そしてなぜ射出成形が重要なのか?
ポリエーテルエーテルケトン(PEEK)は、過酷な機械的、化学的、熱的条件に耐えることが求められる部品に使用される、高性能な半結晶性熱可塑性樹脂です。高い強度、剛性、耐摩耗性、および多くの化学物質に対する耐性を兼ね備えているため、航空宇宙、医療技術、自動車製造、エネルギーなどの産業分野での用途に適しています。 多くの汎用プラスチックとは異なり、PEEKは高温の使用環境下でも有用な特性を維持できるため、持続的な熱や繰り返しの荷重にさらされる部品に適しています。ただし、これらの利点を発揮するには、適切なグレードを選定し、管理された条件下で部品を製造する必要があります。.
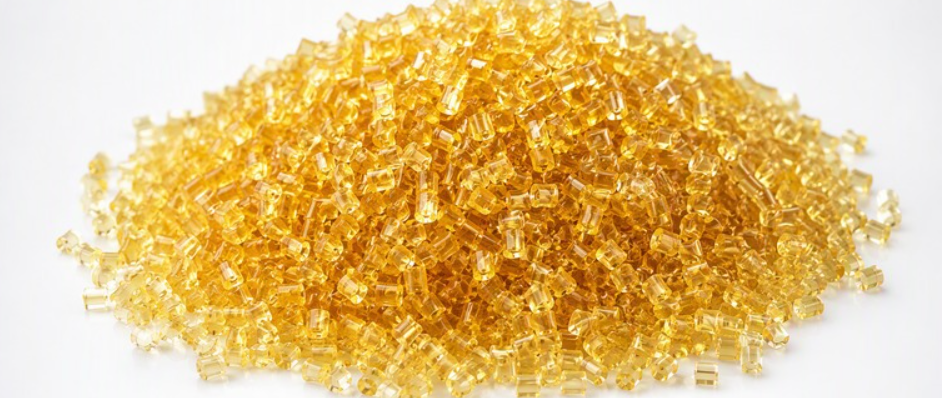
PEEKの射出成形と一般的なプラスチック加工の違い
PEEKの射出成形は、一般的な熱可塑性プラスチックの加工とは大きく異なります。この樹脂は極めて高い溶融温度を必要とするほか、金型も比較的高い温度に加熱し、その温度を厳密に制御する必要があります。こうした条件に対応するためには、高温に耐えられるように設計された成形機やホットランナー、ノズル部品など、適切な成形設備が求められます。 水分管理も同様に重要です。欠陥、加工のばらつき、または物性の低下のリスクを低減するため、PEEKペレットは材料サプライヤーの仕様に従って乾燥・取り扱いを行う必要があります。信頼性の高い温度監視と制御は、溶融状態を安定に保ち、生産中の望ましくない温度変動を防ぐのに役立ちます。.
熱管理と結晶性
熱管理は、PEEKが冷却される際の結晶化の仕方に影響を与えます。結晶化の程度と均一性は、機械的性能、寸法安定性、収縮、および成形表面の見た目に影響を及ぼします。金型の加熱が不十分または不均一であると、物性のばらつきや歪みが生じる原因となるほか、不適切な加工条件は表面品質や部品の寸法に影響を与える可能性があります。 したがって、成功する成形プロセスは、単一の普遍的なパラメータセットだけで定義することはできません。溶融温度、金型温度、射出速度、保圧条件、および冷却時間は、使用するPEEKのグレード、部品の形状、肉厚、および成形機に合わせて調整する必要があります。部品の性能および寸法要件を満たす再現性のあるプロセスを確立するには、入念な試作と検査が必要です。.
PEEK射出成形プロセスの手順
乾燥および材料搬送
製造は、樹脂サプライヤーの乾燥仕様に従って調製されたPEEKペレットから始まります。水分は加工上の欠陥の原因となる可能性があるため、オペレーターは、すべてのグレードで同一の設定が適用されると決めつけるのではなく、推奨される温度、時間、および乾燥装置を使用する必要があります。 乾燥後、ペレットは周囲の湿気にさらされるのを最小限に抑える方法で移送・保管する必要があります。屋外で長時間取り扱うと、水分が再吸収される恐れがあります。その後、制御された供給システムによって材料が成形機に安定して供給され、安定した射出量と溶融品質が確保されます。.
可塑化および射出成形
可塑化の過程で、回転するスクリューがペレットを搬送、圧縮、溶融させます。PEEKには、選定されたグレードで規定された高い溶融温度を維持できる設備が必要です。高温や一部のコンパウンドに含まれる研磨性添加剤により摩耗が増加する可能性があるため、スクリューとバレルには適切な耐摩耗性材料を使用する必要があります。 ノズルの構成は、過度な熱損失や滞留を生じさせることなく安定した流れを確保できるものでなければなりません。また、ホットランナーシステムを使用する場合は、適切な温度制御と材料の選定が必要です。溶融物は加熱された金型に射出され、その後、材料の収縮を補正し、空隙の発生を抑えるために、パッキング圧力下で保持されます。 冷却は金型内で行われます。PEEKの場合、金型温度は結晶化およびその結果として得られる部品の特性に影響を与えるため、特に重要です。部品が十分に冷却されると、金型が開き、エジェクタが部品を損傷させることなく取り出します。.
金型設計における考慮事項
金型設計は、完全な充填と安定した部品品質を確保するのに役立ちます。ゲートの位置とサイズは、流れ道、ウェルドライン、および充填状態に影響を与える一方、効果的なベントにより閉じ込められた空気を排出することができます。 肉厚を均一にすることで、冷却ムラや沈み込みを低減でき、適切に計画された冷却レイアウトは、バランスのとれた熱除去を支えます。設計者は、キャビティの寸法を設定する際、PEEKの収縮率も考慮に入れます。 ejection 後、検査では通常、パーティングラインのバリ、充填不完全によるショートショット、沈み込み、反り、およびボイドの有無が確認されます。 重要寸法は図面と照らし合わせて測定し、部品間および生産ロット全体で一貫性を評価する必要があります。欠陥が発生した場合は、ある部分の調整が他の部分の充填、結晶化、寸法安定性に影響を与える可能性があるため、材料の状態、プロセス設定、金型の構造を総合的に検討する必要があります。.
堅牢なPEEKプロセスのための主要なプロセス変数
PEEKの加工は、相互に影響し合う一連の変数に左右されるため、どの機械、金型、グレードにおいても、単一の設定だけで確実に良品が得られるとは限りません。まずは材料の取り扱いから始めましょう。PEEK樹脂は吸湿性があるため、樹脂メーカーが指定する時間、温度、および装置条件に従って乾燥させてください。 乾燥が不十分だと欠陥の原因となる一方、不必要に長時間熱にさらすと材料が損傷する恐れがあります。乾燥サイクルを選択する前に、最新のデータシートおよびグレードごとの指示を確認してください。.
溶融温度および金型温度
バレル温度および溶融温度は、確実な流動と完全な溶融を実現するために十分に高くなければならないが、過度な加熱や滞留時間はポリマーの劣化を引き起こす可能性がある。 金型温度は、結晶化、収縮、および最終的な物性に影響を与えるため、特に重要です。金型が冷たすぎると、流動が阻害されたり、結晶化が不十分になったりします。一方、金型が高温すぎると、結晶化は促進されますが、サイクルタイムや寸法特性に変化が生じます。 射出速度と圧力は、過度なせん断、バリ、その他の欠陥を生じさせることなく、キャビティを充填できるものでなければなりません。収縮を補正するために保圧と保圧時間を調整します。充填が不十分だと沈み跡や寸法ばらつきが生じる一方、充填しすぎると応力やバリが発生する可能性があります。.
スクリュー速度、背圧、および冷却
スクリュー速度と背圧は、溶融、混合、およびせん断加熱に影響を与えるため、溶融物の粘度を監視しつつ、不必要な熱負荷を避けるようにこれらを調整してください。冷却時間は、成形品がエジェクション可能なほど十分に安定するまで確保する必要があります。金型や成形品全体で冷却が不均一になると、収縮のばらつきや反りが生じる可能性があるため、バランスのとれた冷却通路と一貫した冷却条件が重要となります。.
最適化の手順
制御された順序でプロセスを最適化します。まず、樹脂の種類、乾燥状態、取り扱い方法を確認し、次に装置およびグレードのガイドラインに従って安全な熱条件を設定します。保圧と保圧時間を調整する前に、金型キャビティを均一に充填してください。 次に、冷却のバランスを調整し、エジェクションの挙動を評価します。変数は一度に1つずつ変更し、設定値を記録するとともに、試験の合間にプロセスが安定するのを待ちます。最後に、複数サイクルにわたる再現性を検証し、重要寸法および部品の品質を測定します。公称設定値のみではなく、これらの結果を用いて、特定の樹脂グレード、金型、および生産設備に適した堅牢なプロセスウィンドウを定義してください。.
適切なPEEKグレードの選定
PEEKにはいくつかのグレード群があり、適切な選択は、機械的特性、熱的特性、および表面特性の要件のバランスによって決まります。充填材を含まない、多くの場合ナチュラルカラーのPEEKは、靭性、滑らかな表面、および比較的均一な特性を備えており、外観、延性、または複雑な形状が重要な場合に適しています。 ガラス繊維強化グレードは、一般的に荷重下での剛性と寸法安定性に優れていますが、繊維の存在が流動性、表面仕上げ、収縮率に影響を与える可能性があります。 炭素繊維強化グレードは、高い強度と剛性を備え、多くの設計において耐摩耗性が向上していますが、補強材によって異方性が増し、目に見える繊維模様が生じる場合があります。これらの違いは、部品の性能と成形条件の両方に影響を与える可能性があります。.
特別学級および特別支援学級
ベアリング用およびその他のトライボロジー用グレードは、摺動部品や回転部品における摩擦や摩耗を低減するため、炭素、グラファイト、PTFEなどの充填剤を配合して製造されています。これらの特性はさまざまであり、摩耗に最適化されたグレードは、充填剤を含まない材料と同じ強度、外観、または電気的特性を備えていない場合があります。 また、補強材や充填材を含むグレードは、薄肉部における流動性、流動方向および横方向の収縮率、成形後の加工性においても違いが生じることがあります。 繊維の配向によって方向性のある特性が生じる可能性があるため、設計者はゲートの位置、肉厚、および荷重の方向を考慮する必要があります。配合やグレード名はサプライヤーごとに標準化されていないため、グレードが互換性があると仮定するのではなく、具体的な組成や性能データを確認してください。.
用途に応じた選び方
材料の選定にあたっては、まず用途の動作温度、化学物質への曝露、負荷、摩擦、電気的要件、規制上の要件、および部品の形状から検討を始める必要があります。航空宇宙、医療機器、電子機器、自動車、産業機器などの用途では、耐熱性、清浄度、寸法精度、あるいは耐用年数の異なる組み合わせが優先される場合があります。 サプライヤーのデータを確認し、化学的適合性、機械的特性、加工ガイダンス、および関連する承認事項を精査した上で、代表的な成形品を実際の使用条件下で試験する必要があります。 評価には、初期強度や摩耗だけでなく、組み立て、機械加工、メンテナンス、および交換のニーズも含まれるべきです。ライフサイクル全体の性能を比較することで、高コストの充填材入りグレードがダウンタイムを削減するのか、あるいはより強靭な無充填グレードの方が設計に適しているのかが明らかになります。最終的な選定は、材料サプライヤーおよび想定される成形プロセスに基づいて検証する必要があります。.
 Japanese
 English
 Italian
 French
 German
 Russian
 Dutch
 Polish
 Turkish
 Arabic
 Spanish
 Korean
 Portuguese
 Czech
 Danish
 Finnish
 Norwegian
 Greek
 Swedish
 Hungarian
 Romanian